Auf Basis strukturierter CNFX-Herstellerprofile wird Brennerkörper / Kopfgehäuse im Bereich Herstellung von Metallwaren anhand von Maximale Betriebstemperatur bis Kühlwasserdurchfluss eingeordnet.
Ein typisches Brennerkörper / Kopfgehäuse wird durch die Baugruppe aus Gehäusekörper und Montageflansch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Das Hauptstrukturgehäuse, das die internen Komponenten eines Schweißbrenners oder Laser-Kopfes aufnimmt und schützt.
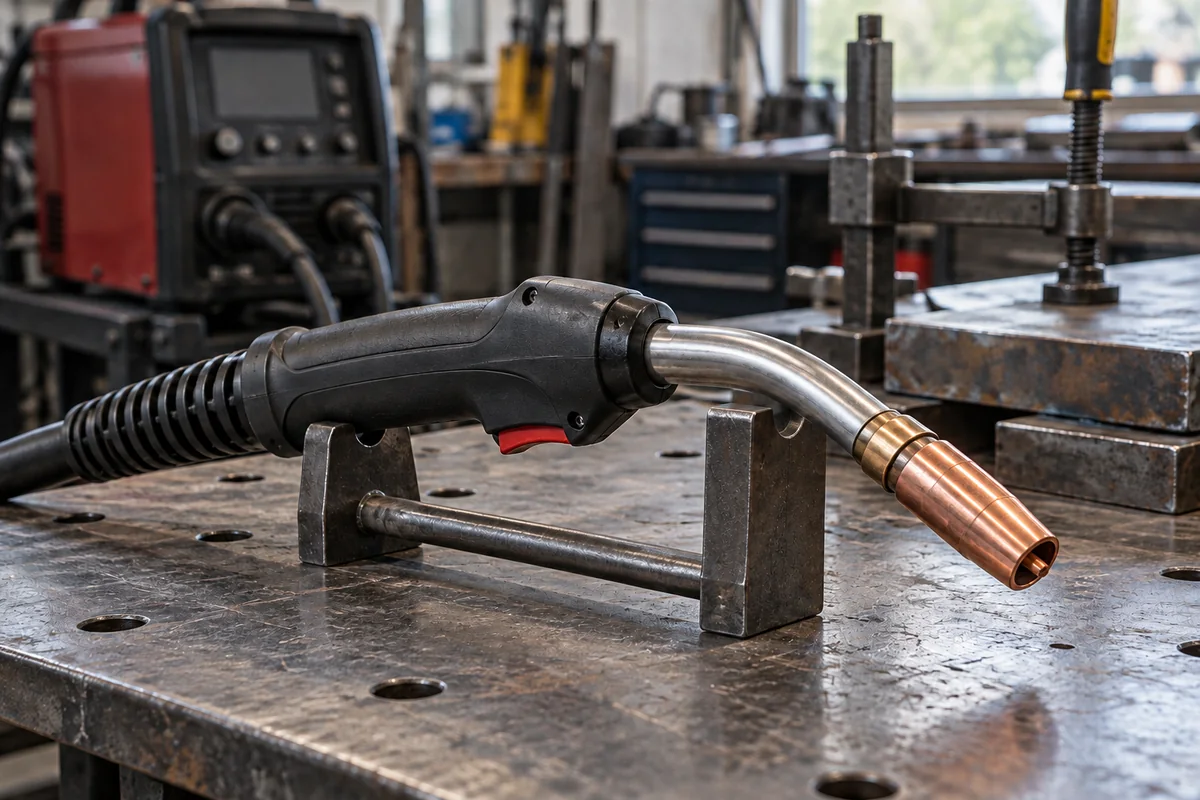
Technische Details und Fertigungskontext für Brennerkörper / Kopfgehäuse
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Maximale Betriebstemperatur | 200–300 °C | Above 300°C the seals degrade |
| Kühlwasserdurchfluss | 5–10 L/min | Insufficient flow causes overheating |
| Kühlwasserdruck | 0.3–0.5 MPa | Higher pressure may damage seals |
| Isolationswiderstand | ≥100 MΩ | Below 100 MΩ risk of electric shockIEC 60974-1 |
| Durchschlagfestigkeit | ≥1500 V AC | Test voltage for 1 minuteIEC 60974-1 |
| Schutzart | IP54–IP65 | Protects against dust and water jetsIEC 60529 |
| Werkstoff | 6061-T6 | Aluminiumlegierung für geringes Gewicht und KorrosionsbeständigkeitASTM B221 |
| Oberflächenrauheit | Ra 0.8–1.6 μm | Smooth finish for sealing and aestheticsISO 1302 |
| Gewicht | 0.5–1.5 kg | Lighter reduces operator fatigue |
| Gesamtlänge | 150–250 mm | Affects reach and maneuverability |
| Montagegewindegröße | M16×1.5 | Standard thread for torch connectionsISO 965 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | 0 bis 10 bar (intern), Vakuum bis 2 bar (extern) |
| Weitere Spezifikationen: | Durchflussrate: 0-50 L/min (Kühlmittel), Schlammkonzentration: ≤5 % Feststoffe nach Gewicht |
| Betriebstemperatur: | -20 °C bis +150 °C (Dauerbetrieb), Spitze 200 °C (kurzzeitig) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Übliche Materialien sind Aluminiumlegierung, Kupferlegierung, Edelstahl und technische Kunststoffe. Die spezifische Materialgüte, wie z.B. 6061-T6 Aluminiumlegierung, ist eine Referenz und muss für das tatsächliche Modell bestätigt werden.
Referenzbereiche sind 1,0–1,6 MPa Betriebsdruck und 200–300°C maximale Betriebstemperatur. Diese sind Verzeichnisreferenzen und müssen mit dem Hersteller für die spezifische Anwendung verifiziert werden.
Der elektrische Isolationswiderstand sollte ≥100 MΩ und die dielektrische Festigkeit ≥1500 V AC betragen, jeweils gemäß IEC 60974-1. Dies sind Verifikationsreferenzen, keine Garantien für Konformität.
Berücksichtigen Sie das Brenner- oder Laser-Kopfmodell, Betriebsdruck und -temperatur, Kühlanforderungen, elektrische Isolationsanforderungen, IP-Schutzart für die Umgebung und Gewindegröße. Verifizieren Sie immer mit dem rechtlichen Hersteller oder Lieferanten.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.