Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißbrenner/Laserkopf im Bereich Maschinen- und Anlagenbau anhand von Nennleistung bis Kühlleistung eingeordnet.
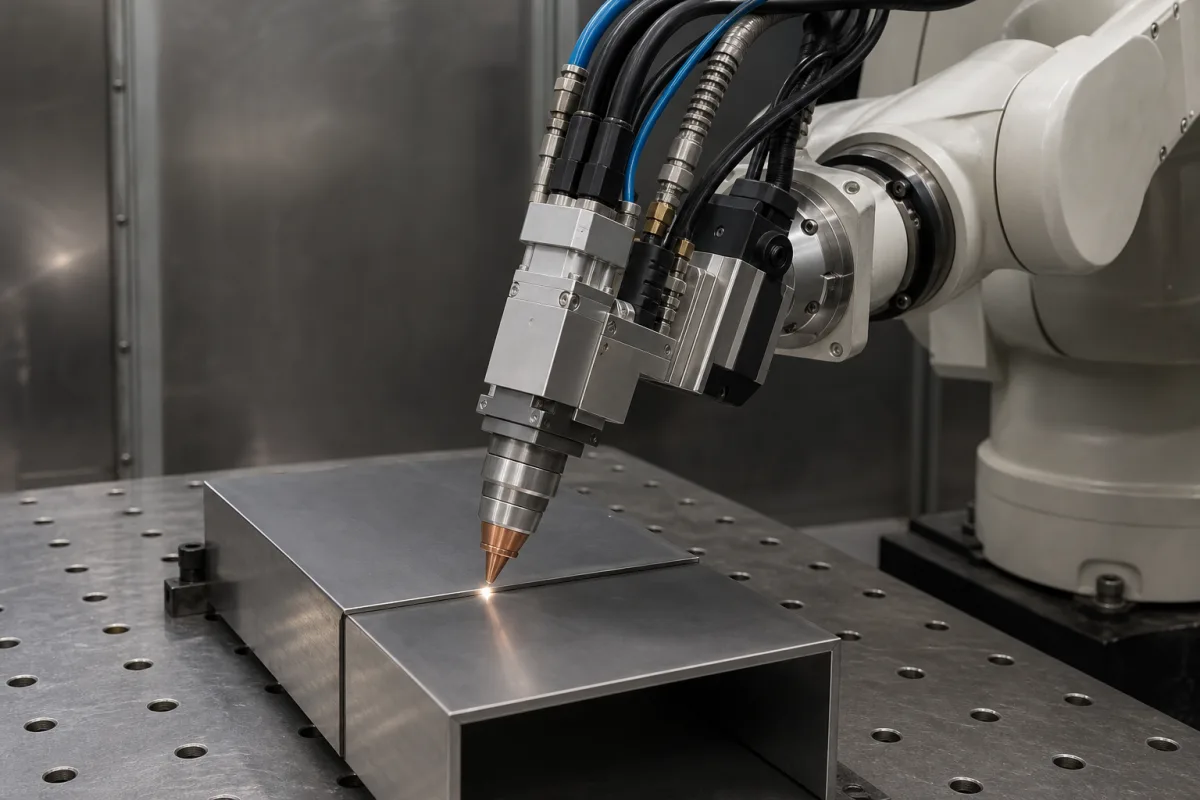
Ein typisches Schweißbrenner/Laserkopf wird durch die Baugruppe aus Kontaktspitze / Düse und Gasdiffusor / Schutzhaube beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Die Endeffektor-Komponente eines Roboterschweißsystems, die die Schweißenergie (Lichtbogen oder Laser) auf das Werkstück überträgt.
Bei Lichtbogenschweißbrennern: Ein Stromkreis wird zwischen der Elektrode (im Brenner) und dem Werkstück geschlossen, wodurch ein anhaltender Lichtbogen entsteht, der intensive Wärme erzeugt, um Grund- und Zusatzwerkstoff zu schmelzen. Bei Laserköpfen: Ein hochenergetischer Laserstrahl wird extern erzeugt und durch optische Komponenten im Kopf auf einen kleinen Punkt auf dem Werkstück fokussiert, was zu schnellem lokalem Erhitzen und Schmelzen führt. Der Kopf bietet präzise Bewegung, Gasschutz zum Schutz des Schmelzbads und bei drahtgespeisten Prozessen kontinuierliche Zufuhr von Zusatzmaterial.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Nennleistung | 1.5–6.0 kW | For laser welding; determines penetration depth and speed. |
| Kühlleistung | 2.5–10 kW | Required to maintain thermal stability; insufficient cooling causes overheating. |
| Max. Drahtdurchmesser | 1.2–2.4 mm | For MIG/MAG torches; larger wire requires higher current. |
| Einschaltdauer | 60–100 % | At rated current; lower duty cycle may overheat.EN 60974-1 |
| Max. Strom | 350–600 A | For arc welding; higher current increases deposition rate. |
| Positioniergenauigkeit | ±0.05–±0.1 mm | For robotic integration; affects weld seam consistency.ISO 9283 |
| Gewicht | 2.5–8.0 kg | Affects robot payload and dynamic performance. |
| Betriebstemperatur | -10–50 °C | Outside range may affect seals and electronics. |
| Schutzart | IP54–IP65 | Higher IP for dusty or wet environments.IEC 60529 |
| Gasdurchfluss | 10–25 L/min | For shielding gas; insufficient flow causes porosity. |
| Brennweite | 150–300 mm | For laser heads; determines spot size and depth of field. |
| Kollimationslänge | 75–150 mm | For laser heads; affects beam quality and divergence. |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | Atmosphärisch bis 2 bar (Kühlsystem), 0,5-10 bar (Schutzgas) |
| Weitere Spezifikationen: | Durchflussrate: 10-30 L/min (Kühlmittel), 15-25 L/min (Schutzgas); Leistungsbereich: 2-6 kW (Laser) oder 150-400 A (Lichtbogen); Schlammkonzentration: N/A (nicht anwendbar für Schweißbrenner) |
| Betriebstemperatur: | Umgebungstemperatur bis 150°C (Betrieb), bis zu 300°C (Spitze während des Schweißens) |
6 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Ein Lichtbogenschweißbrenner verwendet einen elektrischen Lichtbogen zwischen Elektrode und Werkstück zur Wärmeerzeugung, während ein Laserkopf einen hochenergetischen Laserstrahl auf das Werkstück fokussiert. Beide sind Endeffektoren für das Roboterschweißen, nutzen jedoch unterschiedliche Energiequellen und haben unterschiedliche Parameterbereiche.
Wichtige Parameter sind Nennleistung (für Laser), maximaler Strom (für Lichtbogen), Einschaltdauer, Kühlleistung, Drahtdurchmesser, Positioniergenauigkeit, Gewicht, Betriebstemperatur, Schutzart, Gasdurchflussrate und optische Parameter wie Brennweite. Bestätigen Sie diese immer mit dem Hersteller für Ihre spezifische Anwendung.
Die Kühlleistung ist erforderlich, um die thermische Stabilität aufrechtzuerhalten. Unzureichende Kühlung kann zu Überhitzung führen, die optische Komponenten beschädigen oder die Schweißqualität beeinträchtigen kann. Das Verzeichnis listet einen Bereich von 2,5–10 kW; verifizieren Sie die erforderliche Leistung für Ihre Laserleistung und Einschaltdauer.
Das Verzeichnis referenziert EN 60974-1 für Einschaltdauer, ISO 9283 für Positioniergenauigkeit und IEC 60529 für Schutzart. Diese Normen sind Beschaffungsreferenzen; sie zertifizieren nicht, dass ein bestimmtes Produkt konform ist. Verifizieren Sie die Konformität mit dem Hersteller.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.