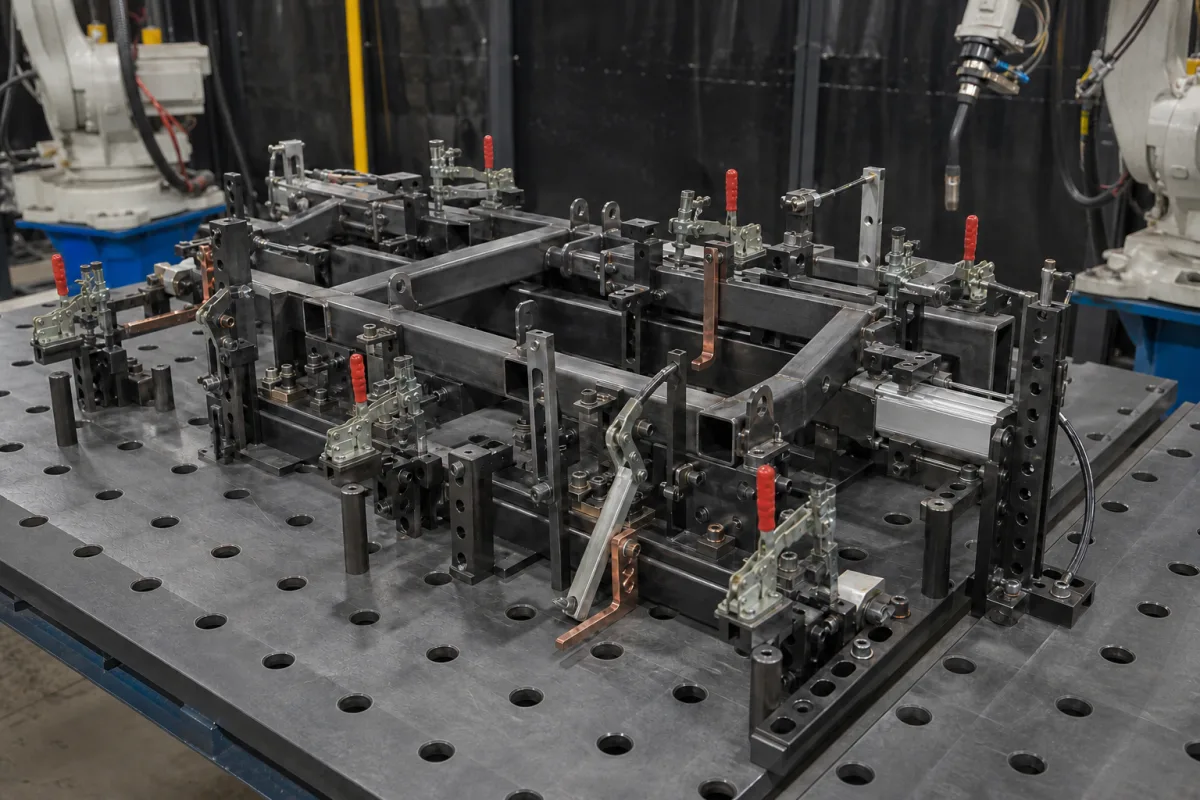
Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißvorrichtung / Spannvorrichtung im Bereich Herstellung von Metallwaren anhand von Spannkraft bis Spannhub eingeordnet.
Ein typisches Schweißvorrichtung / Spannvorrichtung wird durch die Baugruppe aus Grundplatte und Zentrierstift beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine spezielle Vorrichtung zum Halten und Positionieren von Metallkomponenten während des Schweißens, um Maßgenauigkeit und Wiederholbarkeit zu gewährleisten.
Technische Details und Fertigungskontext für Schweißvorrichtung / Spannvorrichtung
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Spannkraft | 5–50 kN | Must exceed welding distortion forces to maintain alignment. |
| Spannhub | 10–100 mm | Determines clearance for part loading/unloading. |
| Positioniergenauigkeit | ±0.05–±0.1 mm | Critical for weld seam consistency and dimensional tolerances.ISO 2768-m |
| Arbeitstemperaturbereich | -20–+80 °C | Exceeding range may cause thermal expansion and loss of accuracy. |
| Betriebsdruck | 0.4–0.8 MPa | Below 0.4 MPa clamping force is insufficient; above 0.8 MPa may damage parts. |
| Werkstoffgüte | Q235 / 45# / 40Cr | Q235 for frames, 45# for pins, 40Cr for high-wear parts.GB/T 700, GB/T 699, GB/T 3077 |
| Oberflächenbehandlung | Zinc plating / powder coating | Prevents corrosion and spatter adhesion.ISO 2081, ISO 12944 |
| Gewicht | 50–500 kg | Affects portability and handling; heavier fixtures offer more rigidity. |
| Grundplattenmaße | 500×500 – 2000×1000 mm | Must accommodate workpiece size and allow access for welding. |
| Einstellbereich | ±5–±20 mm | Allows fine-tuning for different part variations. |
| Wiederholgenauigkeit | ±0.02–±0.05 mm | Ensures consistent quality across batches. |
| Einschaltdauer | 100 % | Designed for continuous production use. |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Mechanische Spannkraft: 500-5000 N pro Spannelement (typischer Bereich) |
| Weitere Spezifikationen: | Komponentengewichtskapazität: 50-500 kg (abhängig von der Vorrichtungsgröße) |
| Betriebstemperatur: | Umgebungstemperatur bis 150°C (typische Schweißumgebung) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
11 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Die offizielle Website veröffentlicht Referenzen zu Schweißvorrichtungen und beschreibt auf der Seite zu Schweiß- und Montagestationen Konstruktion und Bau von Lichtbogen- und Punktschweißvorrichtungen sowie automatisierten Werkzeugen; die Werksangaben nennen Konstruktion und Vorrichtungsmontage. Positionierung und Spannung, Roboter-Erreichbarkeit und Probeschweißungen anhand von Teilezeichnung und Schweißverfahren prüfen; Vorrichtung und Gesamtstation getrennt bestätigen, da allgemeine Bearbeitungsgenauigkeit keine Maßhaltigkeit nach dem Schweißen garantiert.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Die Spannkraft liegt typischerweise zwischen 5 und 50 kN, abhängig von der Anwendung. Sie muss die Schweißverformungskräfte übertreffen, um die Ausrichtung zu halten. Verifizieren Sie die erforderliche Kraft für Ihr spezifisches Werkstück.
Übliche Materialien sind Kohlenstoffstahl, Werkzeugstahl und Aluminiumlegierung. Materialgüten wie Q235, 45# und 40Cr werden gemäß GB/T-Normen spezifiziert. Die Wahl hängt von Festigkeit, Verschleißfestigkeit und Gewichtsüberlegungen ab.
Die Vorrichtung verwendet Locator, Stifte und Bezugsflächen, um das Werkstück zu fixieren. Die Positioniergenauigkeit beträgt typischerweise ±0,05 bis ±0,1 mm nach ISO 2768-m. Dies gewährleistet konsistente Schweißnahtpositionen und Maßtoleranzen.
Überprüfen Sie regelmäßig Spanner, Locator und Verschleißteile auf Beschädigung oder Verschleiß. Stellen Sie sicher, dass die Oberflächenbehandlung (z.B. Verzinkung) intakt ist, um Korrosion und Spritzeranhaftung zu verhindern. Verifizieren Sie, dass Spannkraft und Positioniergenauigkeit innerhalb der spezifizierten Bereiche liegen.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.