Strukturierte Fertigungsdaten · 2026

Rahmenschweißstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Rahmenschweißstation im Bereich Elektrogeräteherstellung anhand von Arbeitsfläche (L×B) bis Tragfähigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Rahmenschweißstation wird durch die Baugruppe aus Schweißvorrichtung / Spannvorrichtung und Schweißstromquelle & Brenner beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezialisierte Arbeitsstation zum Schweißen von Strukturrahmen für die Montage von Mittelspannungsschaltanlagen.
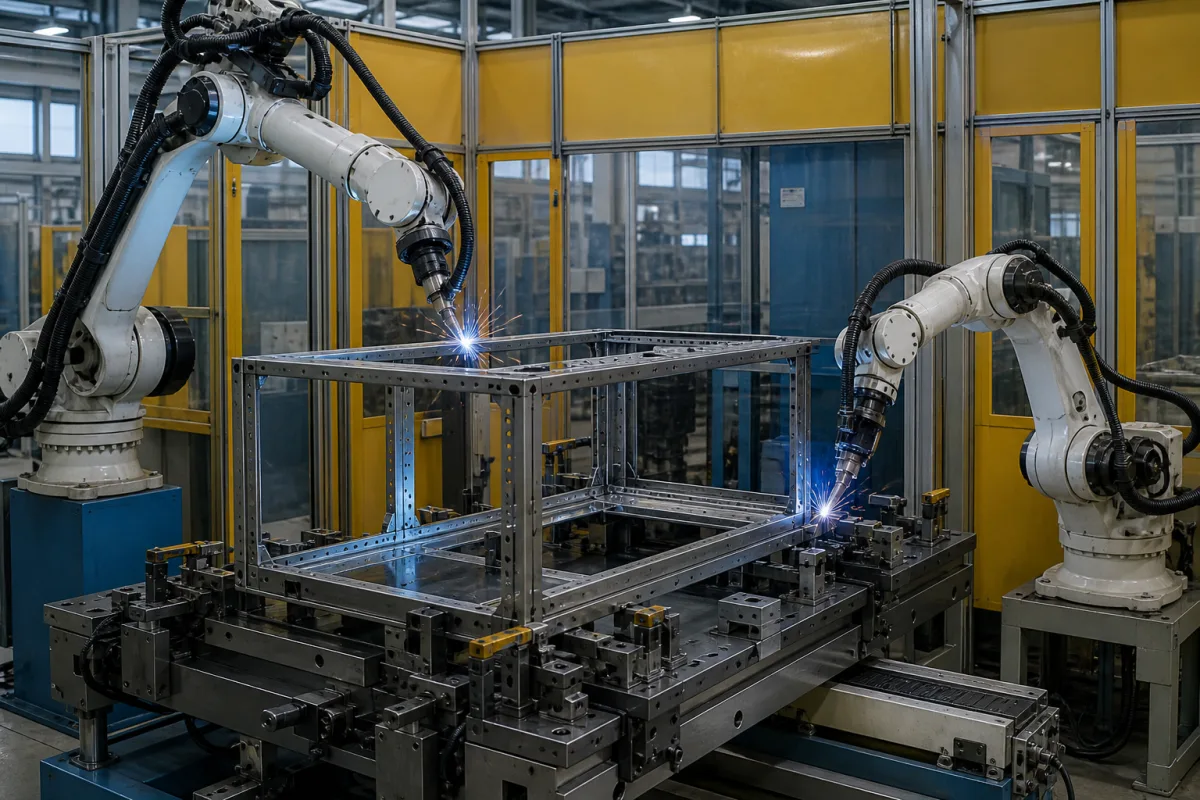
Rahmenschweißstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Rahmenschweißstation ist eine kritische Komponente in der Montagelinie für Mittelspannungsschaltanlagen, die dem präzisen Verbinden von Metallstrukturteilen dient, um den starren Rahmen oder das Chassis der Schaltanlage zu bilden. Diese Station gewährleistet die Maßgenauigkeit und strukturelle Integrität, die erforderlich sind, um interne elektrische Komponenten wie Leistungsschalter, Sammelschienen und Isolationssysteme aufzunehmen und zu schützen. Die Station ist so ausgelegt, dass sie Standardrahmengrößen bis zu 2000×1200 mm (L×B) aufnimmt und Rahmgewichte von 1000 bis 2000 kg bewältigen kann. Sie bietet eine Positioniergenauigkeit von ±0,5 mm für die Wiederholbarkeit des Spannens, um eine konsistente Ausrichtung während des Schweißens zu gewährleisten. Der Schweißprozess verwendet typischerweise MIG- (Metall-Inertgas) oder MAG- (Metall-Aktivgas) Verfahren, mit einem Schweißstrombereich von 50–350 A und einer Einschaltdauer von 60% bei Nennstrom. Die Station arbeitet mit einer Drehstromversorgung von 380 V AC (±10%) bei 50/60 Hz, mit einer Nennleistung von 5–15 kVA für Schweißgeräte und Hilfseinrichtungen. Sie ist für einen Betriebstemperaturbereich von -10 bis 45 °C und eine relative Luftfeuchtigkeit von ≤90% (nicht kondensierend) ausgelegt. Die Schutzart beträgt IP54 gemäß IEC 60529 und bietet Schutz gegen Staub und Spritzwasser. Das RahmMaterial ist Baustahl der Güte Q235 gemäß GB/T 700, und die Tischoberflächenhärte beträgt 40–50 HRC für Verschleißfestigkeit. Das Nettogewicht der Station liegt zwischen 800 und 1200 kg. Typische Materialien umfassen Baustahlgüten wie S235JR oder S355JR und Schweißdraht wie ER70S-6. Alle Spezifikationen sind Referenzwerte; überprüfen Sie modellspezifische Details mit dem Hersteller oder Lieferanten. Modellspezifische Werte und anwendbare Normen sind vor der Beschaffung mit dem rechtlichen Hersteller oder Lieferanten zu prüfen.

Funktionsprinzip

Bediener oder automatisierte Systeme positionieren vorgeschnittene Stahlprofile (Träger, Platten, Winkel) in eine Schweißvorrichtung oder Spannvorrichtung. Die Station verwendet typischerweise MIG- (Metall-Inertgas) oder MAG- (Metall-Aktivgas) Schweißverfahren. Eine Schweißstromquelle erzeugt einen Lichtbogen zwischen einer abschmelzenden Drahtelektrode und dem Werkstück, wodurch die Metalle schmelzen und eine dauerhafte Verbindung bilden. Die Vorrichtung gewährleistet die Ausrichtung und minimiert thermische Verformung während des Schweißablaufs. Das Spannsystem der Station bietet eine wiederholbare Positionierung innerhalb von ±0,5 mm, und der Schweißstrom ist im Bereich von 50–350 A einstellbar, um unterschiedliche Materialstärken zu berücksichtigen. Die Einschaltdauer von 60% gibt den Anteil der Zeit an, in der das Schweißgerät bei Nennstrom betrieben werden kann, ohne zu überhitzen. Die Station ist darauf ausgelegt, die Maßgenauigkeit und strukturelle Integrität des Rahmens zu erhalten, was für die anschließende Montage elektrischer Komponenten wesentlich ist.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Arbeitsfläche (L×B)2000×1200 mmAccommodates standard frame sizes
Tragfähigkeit1000–2000 kgMaximum frame weight
Positioniergenauigkeit±0.5 mmClamping repeatability
Schweißstrombereich50–350 AFor MIG/MAG welding
Einschaltdauer60 %At rated current
Versorgungsspannung380 ±10% V ACThree-phase, 50/60 Hz
Nennleistung5–15 kVAFor welding equipment and auxiliaries
Betriebstemperatur-10–45 °CAmbient range for operation
Relative Luftfeuchtigkeit≤90 %Non-condensing
SchutzartIP54Dust and splash water protectionIEC 60529
RahmenmaterialQ235Carbon steel structuralGB/T 700
Oberflächenhärte40–50 HRCWear-resistant work surface
Gewicht800–1200 kgNet weight of station

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl (z.B. S235JR, S355JR) Schweißdraht (z.B. ER70S-6)

Komponenten / BOM

Components / BOM
  • Schweißvorrichtung / Spannvorrichtung
    Hält und positioniert alle Rahmenkomponenten während des Schweißprozesses präzise, um Maßhaltigkeit und Wiederholgenauigkeit zu gewährleisten.
  • Schweißstromquelle & Brenner
    Erzeugt den Schweißlichtbogen und führt die Elektrodenzuführung und das Schutzgas zur Nahtstelle.
  • Rauchabsauganlage
    Entfernt Schweißrauch und Partikel aus dem Atembereich des Bedieners und dem allgemeinen Arbeitsbereich.
  • Klemmvorrichtung
    Hält die vorgeschnittenen Teile gegen die Spannvorrichtung, sodass der Rahmen rechtwinklig wird.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrodenfehlausrichtung über 0,2 mm Toleranz Unvollständige Schweißnahttiefe <70% der Materialdicke Lasergeführtes Ausrichtesystem mit 0,05 mm Präzision und automatischer Echtzeitkorrektur
Absenkung der Schutzgasdurchflussrate unter 15 L/min Porenfehler >3% Volumen in der Schweißnaht Massenstromregler mit PID-Regelung, der einen Argondurchfluss von 20±0,5 L/min aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Schweißdruck, 150-250 A Schweißstrom, 20-30 V Lichtbogenspannung
Belastungs- und Ausfallgrenzen
Schweißdruck über 1,5 MPa verursacht Elektrodenverformung >0,5 mm, Strom über 300 A erzeugt >4000°C Lichtbogentemperatur, die Wolframelektroden aufschmilzt.
Thermische Ermüdung durch zyklische Erwärmung (20-1000°C) während 8-Sekunden-Schweißzyklen verursacht Mikrorissausbreitung in Kupferelektrodenspitzen gemäß dem Coffin-Manson-Ermüdungsgesetz mit Exponent n=0,5.
Fertigungskontext
Rahmenschweißstation wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (keine Druckhaltung erforderlich)
Weitere Spezifikationen:Maximale Rahmengröße: 2,5m x 1,5m x 1,2m, Stromversorgung: 380-480V Drehstrom, 60A, Einschaltdauer: 60% bei 300A Schweißstrom
Betriebstemperatur:Umgebungstemperatur bis 50°C (Betriebsumgebung), Schweißzone bis 1500°C (lokal)
Montage- und Anwendungskompatibilität
Tragrahmen aus KohlenstoffstahlHalterungen und Stützen aus EdelstahlVorrichtungen und Spannvorrichtungen aus Aluminium
Nicht geeignet: Explosionsgefährdete Bereiche (ATEX-Zonen) aufgrund des Zündrisikos durch den Schweißlichtbogen
Auslegungsdaten
  • Maximale Rahmengröße (LxBxH)
  • Materialdickenbereich (mm)
  • Erforderliche Produktionsrate (Rahmen/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Schweißnahtrissbildung
Ursache: Thermische Spannung durch ungeeignete Schweißparameter (übermäßige Wärmeeintragung, schnelle Abkühlung) oder Materialinkompatibilität, die zu wasserstoffinduzierten oder Ermüdungsrissen führt.
Rahmenverzug
Ursache: Eigenspannungen aus ungleichmäßiger Erwärmung/Abkühlung während des Schweißens, unzureichende Fixierung oder Überlastung über die Auslegungsgrenzen hinaus, die zu bleibender Verformung führt.
Wartungsindikatoren
  • Sichtbare Risse oder Spalten in Schweißnähten oder Wärmeeinflusszonen
  • Hörbares Knacken oder Knallen während des Betriebs, das auf strukturelle Spannung oder lockere Komponenten hinweist
Technische Hinweise
  • Implementierung von Vor- und Nachwärmbehandlungsprotokollen zur Kontrolle von Eigenspannungen und Reduzierung der Rissanfälligkeit
  • Einsatz von Echtzeit-Schweißüberwachung (z.B. Wärmebildkameras, Dehnungsmessstreifen) zur Erkennung von Abweichungen und Ermöglichung sofortiger Parameteranpassungen

Konformität und Fertigungsnormen

Referenznormen
ISO 3834-2: Qualitätsanforderungen an das Schmelzschweißen metallischer WerkstoffeANSI/AWS D1.1/D1.1M: Structural Welding Code - SteelEN 1090-2: Ausführung von Stahltragwerken und Aluminiumtragwerken - Teil 2: Technische Regeln für die Ausführung von Stahltragwerken
Fertigungsgenauigkeit
  • Schweißnahtlage: +/- 1,5 mm von der theoretischen Position
  • Rahmenrechtwinkligkeit: Diagonalenlängendifferenz ≤ 3 mm pro Meter Diagonale
Qualitätsprüfung
  • Sichtprüfung (VT) nach ISO 17637 für Oberflächendefekte und Schweißnahtprofil
  • Ultraschallprüfung (UT) nach ISO 17640 für innere Schweißnahtfehlstellen

Hersteller von Rahmenschweißstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisiertes Geschirrspüler-Produktionsliniensystem

Integriertes Fertigungssystem für die Massenproduktion von Geschirrspülern mit automatisierter Montage und Prüfung.

Spezifikationen ansehen ->
Automatisiertes Elektromotor-Montage- und Prüfsystem

Integrierte Produktionslinie für die automatisierte Montage und Qualitätsprüfung von Elektromotoren.

Spezifikationen ansehen ->
Automatisiertes LED-Leuchten-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von LED-Beleuchtungskörpern.

Spezifikationen ansehen ->
Automatisiertes Montagesystem für Leuchten

Integrierte Produktionslinie zur automatisierten Montage kompletter Leuchten

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Arbeitsbereich der Rahmenschweißstation?

Der Arbeitsbereich beträgt 2000×1200 mm (L×B) und nimmt Standardrahmengrößen auf. Überprüfen Sie die genauen Abmessungen für Ihr spezifisches Modell mit dem Hersteller.

Welche Schweißverfahren unterstützt die Station?

Die Station unterstützt MIG- (Metall-Inertgas) und MAG- (Metall-Aktivgas) Schweißverfahren, mit einem Schweißstrombereich von 50–350 A.

Wie hoch ist die Positioniergenauigkeit des Spannsystems?

Die Positioniergenauigkeit beträgt ±0,5 mm, was eine wiederholbare Spannung für eine gleichbleibende Schweißqualität gewährleistet.

Was sind die elektrischen Anforderungen an die Station?

Die Station benötigt eine Drehstromversorgung von 380 V AC (±10%) bei 50/60 Hz, mit einer Nennleistung von 5–15 kVA für Schweißgeräte und Hilfseinrichtungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Rahmenschweißstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Rahmenschweißstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Pumpensteuerung
Nächstes Produkt
Relais
AngebotChat