Strukturierte Fertigungsdaten · 2026

Schweißstromquelle & Brenner

Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißstromquelle & Brenner im Bereich Herstellung von Metallwaren anhand von Nenneingangsspannung bis Nennaufnahmestrom eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schweißstromquelle & Brenner wird durch die Baugruppe aus Stromversorgungseinheit und Schweißbrenner (Pistole) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine kombinierte Schweißstromversorgungseinheit und Handbrenner-Baugruppe, die elektrische Energie bereitstellt und Zusatzwerkstoff für Lichtbogenschweißarbeiten zuführt.

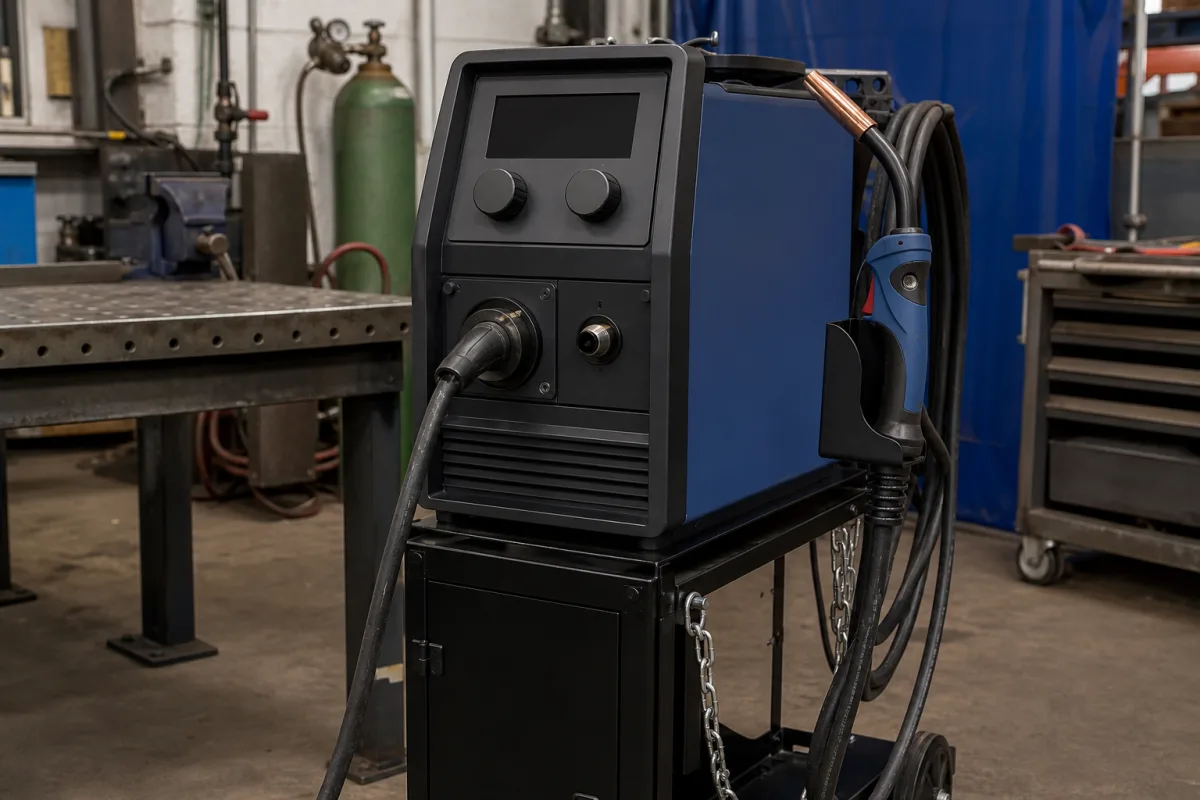
Schweißstromquelle & Brenner in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Innerhalb einer Rahmenschweißstation ist die Schweißstromquelle & Brenner die zentrale Betriebskomponente, die für die Erzeugung und Steuerung des elektrischen Lichtbogens zum Verbinden von Metallrahmenteilen verantwortlich ist. Die Stromquelle wandelt die Eingangsleistung in die geeignete Spannung, den Strom und die Wellenform für den Schweißprozess (z. B. MIG/MAG, WIG) um, während der Brenner den Lichtbogen lenkt, Schutzgas zuführt und abschmelzende Elektrodendraht in die Schweißnaht fördert. Diese Komponente wird als Teil in der Branche der Herstellung von Metallprodukten klassifiziert, speziell für Lichtbogenschweißanwendungen. Die Stromquelle akzeptiert dreiphasigen Wechselstromeingang mit 380 V ±10% (IEC 60974-1) und zieht bei Nennleistung 20–60 A. Sie liefert einen Nennausgangsstrom von 50–500 A, abhängig vom Einschaltdauerzyklus, mit einer Einschaltdauer von 60% bei 40°C Umgebungstemperatur. Die Leerlaufspannung ist aus Sicherheitsgründen auf 50–70 V DC begrenzt. Das Gerät unterstützt Drahtvorschubgeschwindigkeiten von 1,5–15 m/min für MIG/MAG und akzeptiert Drahtdurchmesser von 0,8 bis 1,6 mm (ISO 544). Die Kühlung erfolgt durch Zwangsbelüftung (F), die Isolationsklasse ist H (180°C, IEC 60085) und die Schutzart IP23S (IEC 60529). Der Betriebstemperaturbereich liegt zwischen -10 und 40°C, mit Leistungsreduzierung über 40°C. Die Stromquelle allein wiegt 35–60 kg, mit typischen Abmessungen von 600×300×500 mm (L×B×H). Zu den Materialien gehören Kupfer (Leiter, Kontaktspitzen), Thermoplast/Verbundstoff (Brennerkörper) und Stahl (innere Komponenten, Gehäuse). Alle aufgeführten Normen (IEC 60974-1, ISO 544, IEC 60085, IEC 60529) dienen als Beschaffungsreferenzen; die tatsächliche Konformität muss mit dem Hersteller verifiziert werden. Für jedes spezifische Modell bestätigen Sie die Nennwerte, Einschaltdauer und Umgebungsgrenzen mit dem Lieferanten.

Funktionsprinzip

Die Stromquelle nimmt primäre Wechselspannung auf, gleichrichtet und konditioniert sie, um eine stabile Gleich- oder Wechselspannungsausgabe mit präziser Steuerung von Stromstärke und Spannung zu erzeugen. Wenn der Auslöser am Brenner betätigt wird, wird dieses elektrische Potenzial zwischen der Kontaktspitze/Elektrode des Brenners und dem Werkstück angelegt, wodurch ein anhaltender Lichtbogen entsteht. Die intensive Hitze des Lichtbogens schmilzt die Grundmetalle und den Schweißdraht (falls verwendet) und bildet ein geschmolzenes Schweißbad. Schutzgas, das aus der Brennerdüse austritt, schützt das Bad vor atmosphärischer Verunreinigung, während es erstarrt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nenneingangsspannung380 ±10% V ACThree-phase; other voltages on requestIEC 60974-1
Nennaufnahmestrom20–60 AAt rated outputIEC 60974-1
Nennschweißstrom50–500 ADuty cycle dependentIEC 60974-1
Einschaltdauer60 %At 60% duty cycle, 40°C ambientIEC 60974-1
Leerlaufspannung50–70 V DCSafety limit per standardIEC 60974-1
Drahtvorschubgeschwindigkeit1.5–15 m/minAdjustable for MIG/MAG
Drahtdurchmesser0.8–1.6 mmCompatible with standard spoolsISO 544
KühlungsartFF = forced air; W = water optionalIEC 60974-1
IsolierstoffklasseHClass H (180°C)IEC 60085
SchutzartIP23SProtected against spraying waterIEC 60529
Betriebstemperatur-10–40 °COberhalb von 40 °C LeistungsreduzierungIEC 60974-1
Gewicht35–60 kgPower source only, torch excluded
Abmessungen (L×B×H)600×300×500 mmTypical; varies by model

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupfer (Leiter, Kontaktspitzen) Thermoplast/Verbundwerkstoff (Brennergehäuse) Stahl (Innenkomponenten, Gehäuse)

Komponenten / BOM

Components / BOM
  • Stromversorgungseinheit
    Wandelt Eingangsstrom in gesteuerte Schweißausgangsleistung um; beherbergt Steuerungen, Drahtvorschub und Gasmagnetventil.
    Material: Stahlblech (Gehäuse), Kupfer (Transformatoren/Gleichrichter)
  • Schweißbrenner (Pistole)
    Handgeführtes Gerät zum Führen des Lichtbogens, Zuführen des Schweißdrahts und Zuführen des Schutzgases zur Schweißzone.
    Material: Thermoplast (Griff/Gehäuse), Kupferlegierung (Kontaktspitze, Düse)
  • Arbeitsspannvorrichtung (Erdungsklemme)
    Schließt den elektrischen Stromkreis durch Verbindung des Minuspols der Stromquelle mit dem Werkstück.
    Material: Kupferlegierung (Backen), Stahl (Feder, Griff)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermische Ermüdung der Gleichrichterdiode durch 1000+ thermische Zyklen Leerlaufausfall verursacht 0 V Ausgang Snubber-Schaltung mit 0,47 μF Kondensator und 10 Ω Widerstand parallel zu Dioden
Kupfer-Kontaktspitzenerosion bei 150 A/mm² Stromdichte Lichtbogeninstabilität mit 15 % Spannungsschwankung Versilberte Kupferspitzen mit 200 μm Beschichtungsdicke

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-40 V DC Ausgangsspannung, 60-300 A Schweißstrom, 0,5-1,2 m³/min Schutzgasfluss
Belastungs- und Ausfallgrenzen
Thermisches Durchgehen bei 85°C Innentemperatur, Isolationsversagen bei 1000 V/mm dielektrischer Festigkeit, Gasfluss unter 0,3 m³/min verursacht Porosität
Joulesche Erwärmung übersteigt Wärmeableitungskapazität (P=I²R), dielektrischer Durchschlag überschreitet Paschen-Gesetz-Schwellenwert, laminar-turbulenter Strömungsübergang bei Reynolds-Zahl >2300
Fertigungskontext
Schweißstromquelle & Brenner wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (elektrisches Gerät, nicht druckbewertet)
Durchflussrate:N/A
Betriebstemperatur:-10°C bis +40°C Betrieb, -20°C bis +55°C Lagerung
Montage- und Anwendungskompatibilität
Kohlenstoffstahl-SchweißenEdelstahl-SchweißenAluminium-Schweißen (mit geeignetem Zusatz/Draht)
Nicht geeignet: Unterwasser- oder Tauchumgebungen (erfordert trockene Bedingungen für elektrische Sicherheit)
Auslegungsdaten
  • Erforderliche Schweißstromstärke (A) für Materialstärke
  • Benötigter Einschaltdauer für Produktionsvolumen
  • Verfügbare Eingangsstromversorgung (Spannung/Phase)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Überhitzung und thermischer Abbau
Ursache: Unzureichende Kühlung aufgrund verstopfter Luftfilter, übermäßiger Einschaltdauer über die Nennkapazität hinaus oder Umgebungstemperatur über den Betriebsgrenzen, was zum Isolationsversagen in Transformatoren und elektronischen Bauteilen führt.
Lichtbogeninstabilität und ungleichmäßige Schweißleistung
Ursache: Verschmutzte oder oxidierte elektrische Kontakte im Brenner und in Kabelverbindungen, verschlissene Verbrauchsmaterialien (Düsen, Kontaktspitzen) oder interne Stromregelkreisausfälle, die zu inkonsistentem Stromausgang führen.
Wartungsindikatoren
  • Ungewöhnliche Summ-, Brumm- oder Knistergeräusche von der Stromquelle oder dem Brenner, die auf Lichtbogenbildung, lockere Verbindungen oder defekte Bauteile hinweisen.
  • Sichtbare Verfärbung, Schmelzen oder übermäßige Spritzer am Brennergehäuse oder der Kabelisolierung, die auf Überhitzung, schlechten Gasfluss oder elektrische Fehler hindeuten.
Technische Hinweise
  • Implementieren Sie einen regelmäßigen Reinigungs- und Inspektionsplan für Kühlöffnungen, Filter und innere Staubansammlungen, um Überhitzung zu verhindern; verwenden Sie Thermografie während der vorbeugenden Wartung, um Hotspots frühzeitig zu identifizieren.
  • Etablieren Sie ein Verbrauchsmaterial-Ersatzprogramm basierend auf Schweißstunden oder Materialdurchsatz, und überprüfen Sie regelmäßig das Anzugsmoment aller elektrischen Verbindungen, um niedrigen Widerstand und stabile Lichtbogenleistung aufrechtzuerhalten.

Konformität und Fertigungsnormen

Referenznormen
ISO 17657-1:2017 (Widerstandsschweißen - Schweißstrommessung für Widerstandsschweißen)ANSI/AWS D17.1/D17.1M:2017 (Spezifikation für Schmelzschweißen für Luft- und Raumfahrtanwendungen)DIN EN 60974-1:2017 (Lichtbogenschweißgeräte - Teil 1: Schweißstromquellen)
Fertigungsgenauigkeit
  • Brennerdüsenkonzentrizität: +/-0,05 mm
  • Stromquellen-Ausgangsstromstabilität: +/-1,5 % des Sollwerts
Qualitätsprüfung
  • Hochspannungsprüfung (Hipot-Prüfung) der dielektrischen Festigkeit
  • Thermografische Inspektion auf Wärmeableitungskonsistenz

Hersteller von Schweißstromquelle & Brenner

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Nenneingangsspannung dieser Schweißstromquelle?

Die Nenneingangsspannung beträgt 380 V AC ±10%, dreiphasig, wie im Verzeichnis angegeben. Andere Spannungen sind auf Anfrage erhältlich, aber Sie müssen dies mit dem Hersteller für Ihr spezifisches Modell bestätigen.

Was ist die Einschaltdauer und was bedeutet sie?

Die Einschaltdauer beträgt 60% bei 40°C Umgebungstemperatur, was bedeutet, dass das Gerät bei Nennleistung 6 Minuten innerhalb eines 10-Minuten-Zyklus ohne Überhitzung betrieben werden kann. Für Dauerbetrieb müssen Sie möglicherweise den Ausgangsstrom reduzieren oder die Kühlung verbessern.

Welche Drahtdurchmesser und Vorschubgeschwindigkeiten werden unterstützt?

Das Gerät unterstützt Drahtdurchmesser von 0,8 bis 1,6 mm (ISO 544) und Drahtvorschubgeschwindigkeiten von 1,5 bis 15 m/min für MIG/MAG. Diese Werte sind typisch; prüfen Sie das Handbuch für genaue Bereiche.

Welche Sicherheitsnormen gelten für dieses Gerät?

Das Verzeichnis listet IEC 60974-1 für Lichtbogenschweißgeräte, IEC 60085 für Isolationsklasse H und IEC 60529 für Schutzart IP23S. Diese sind Referenznormen; die tatsächliche Konformität muss mit dem Hersteller oder Lieferanten verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schweißstromquelle & Brenner

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schweißstromquelle & Brenner?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schweißstromquelle
Nächstes Produkt
Schweißvorrichtung / Spannvorrichtung
AngebotChat