Strukturierte Fertigungsdaten · 2026

Automatisiertes System zum Mischen von Lebensmittelzutaten

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes System zum Mischen von Lebensmittelzutaten im Bereich Lebensmittelherstellung anhand von Maximale Chargenkapazität bis Mischzeit pro Charge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes System zum Mischen von Lebensmittelzutaten wird durch die Baugruppe aus Zentrales Mischgefäß und Präzisionswaagenmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

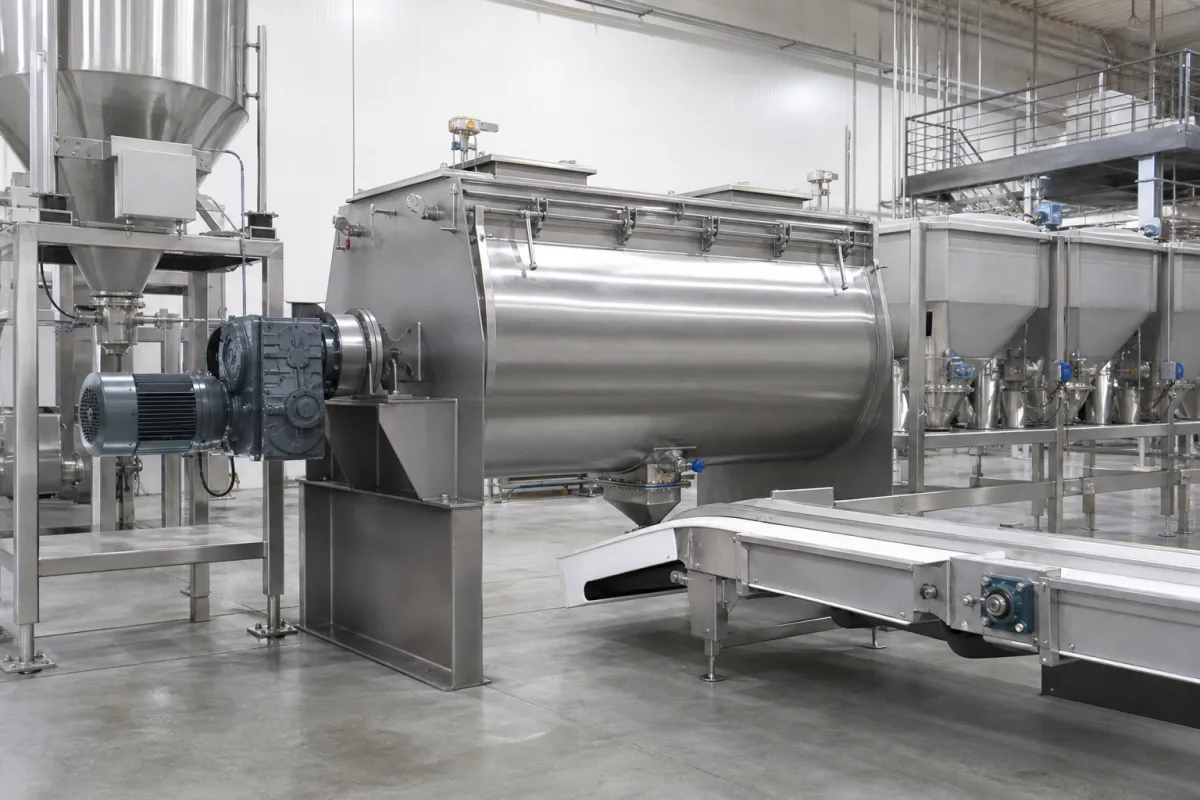
Industrielles automatisiertes System zur präzisen Mischung mehrerer Lebensmittelzutaten.

Automatisiertes System zum Mischen von Lebensmittelzutaten in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieses System ist eine vollständig integrierte Produktionslinie, die für das kontrollierte Mischen von trockenen, flüssigen und halbfesten Lebensmittelzutaten ausgelegt ist. Es gewährleistet Chargenkonsistenz, präzise Rezepttreue und hygienische Verarbeitung für Hersteller von Saucen, Dressings, Backvormischungen und Gewürzmischungen. Das System integriert Materialhandhabung, Wiegen, Sequenzierung und Mischmodule in einen koordinierten Arbeitsablauf, reduziert manuelle Arbeit und Kontaminationsrisiken und optimiert den Produktionsdurchsatz für die B2B-Lebensmittelherstellung. Zu den Hauptkomponenten gehören Lagerbehälter oder Trichter, Präzisionswaagen, ein zentraler Mischbehälter mit mechanischer Rührung und die nachgelagerte Übergabe an Verpackung oder Verarbeitung. Das System ist aus lebensmittelechten Materialien wie Edelstahl 316L, lebensmittelechtem Polyurethan und Sanitär-Silikon gefertigt und gewährleistet die Einhaltung von Hygienestandards. Typische Spezifikationen umfassen eine maximale Chargenkapazität von 1000–5000 kg, eine Mischzeit pro Charge von 5–20 Minuten, 8–24 Zutatenzuführstationen, Wiegegenauigkeit von ±0,05 Gramm (OIML R76), Systemdurchsatz von 2–10 Chargen pro Stunde, Rührwerksleistung von 7,5–45 kW, Betriebsdruck von 1,0–1,6 MPa, Betriebstemperatur von -10 bis 60 °C (optional bis 90 °C), relative Luftfeuchtigkeit ≤95 % nicht kondensierend, Schutzart IP54–IP65 (IEC 60529), elektrische Versorgung 380–480 V AC (3-phasig, 50/60 Hz, IEC 60038), Steuerspannung 24 V DC ±10 %, Materialgüte 304/316L (ASTM A240) und Stellfläche von 20–80 m². Diese Werte sind Referenzbereiche und müssen für spezifische Modelle mit dem Hersteller verifiziert werden. Das System ist für die B2B-Lebensmittelherstellung konzipiert und kein Verbraucherprodukt. Bestätigen Sie vor dem Kauf immer modellspezifische Spezifikationen und Normen mit dem gesetzlichen Hersteller oder Lieferanten.

Funktionsprinzip

Zutaten werden von Lagerbehältern oder Trichtern zu Präzisionswaagen gefördert und dann sequenziell oder gleichzeitig in einen zentralen Mischbehälter entladen, wo mechanische Rührung eine homogene Mischung gewährleistet, bevor sie zur nachgelagerten Verpackung oder Verarbeitung transferiert werden. Das System arbeitet chargenweise, wobei jeder Zyklus Laden, Wiegen, Mischen und Entladen umfasst. Das Steuerungssystem verwaltet die Reihenfolge der Zutatenzugabe und die Mischdauer, um die Zielhomogenität zu erreichen. Der Mischbehälter ist mit einem Rührwerk ausgestattet, das von einem Motor mit einer Nennleistung von 7,5–45 kW angetrieben wird. Das System ist für den Betrieb innerhalb bestimmter Druck-, Temperatur- und Feuchtigkeitsbereiche ausgelegt, und die elektrischen und Steuerungssysteme sind für industrielle Umgebungen konfiguriert. Der Prozess ist automatisiert und reduziert manuelle Eingriffe und Kontaminationsrisiken.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Chargenkapazität1000–5000 kgGesamtgewicht der Zutaten pro vollständigem Mischzyklus
Mischzeit pro Charge5–20 MinutenTypische Dauer zur Erzielung der Zielhomogenität
Zutatenzuführstationen8–24 StückAnzahl unabhängiger Zutaten-Eingabepunkte
Wägegenauigkeit±0.05 GrammPräzision der einzelnen Zutaten-DosierwaagenOIML R76
Systemdurchsatz2–10 Chargen/StundeMaximale Betriebszyklen pro Stunde einschließlich Beladung, Mischung und Entladung
Rührerleistung7.5–45 kWNennleistung des Hauptmischmotors
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur-10–60 °CProcess temperature up to 90°C optional
Relative Luftfeuchtigkeit≤95 %Non-condensing
SchutzartIP54–IP65Higher on requestIEC 60529
Stromversorgung380–480 V AC3-phase, 50/60 HzIEC 60038
Steuerspannung24 ±10% V DCFor sensors and PLC
Werkstoffgüte304/316LFood contact surfacesASTM A240
Stellfläche20–80 Depends on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl 316L Lebensmittelechtes Polyurethan Sanitärgerechtes Silikon

Komponenten / BOM

Components / BOM
  • Zentrales Mischgefäß
    Primärbehälter zur Vereinigung und Durchmischung von Bestandteilen
    Material: Edelstahl 1.4404 (316L)
  • Präzisionswaagenmodul
    Misst und überprüft das Gewicht jeder Zutat vor der Entladung
    Material: Edelstahl 1.4301 (X5CrNi18-10)
  • Zutatenzuführtrichter
    Vorübergehende Lagerung und kontrollierte Freigabe einzelner Zutaten
    Material: Edelstahl 1.4404 (316L)
  • Programmierbare Steuerung
    Automatisiert die Ablaufsteuerung, Zeitsteuerung und Überwachung des gesamten Mischprozesses
    Material: Industrielle Elektronikgehäuse
  • Sanitärentleerungsventil
    Steuert die Abgabe des gemischten Produkts an nachgeschaltete Anlagen
    Material: Edelstahl 1.4404 (316L) mit PTFE-Dichtungen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Partikelgrößenverteilung der Zutaten überschreitet Spezifikationsbereich von 100-500 µm Segregationsinduzierte Mischungsinhomogenität mit RSD > 5 % Einbau eines Inline-Laserbeugungspartikelanalysators mit 1 µm Auflösung und automatischer Zufuhrratenanpassung
Schneckenfördererverschleiß reduziert Steghöhe unter 85 % der ursprünglichen 50 mm Abmessung Volumetrischer Wirkungsgradabfall unter 90 %, verursacht Unterfütterung Implementierung kapazitiver Näherungssensoren zur Überwachung der Steghöhe mit 0,1 mm Präzision und Planung vorausschauender Wartung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 bar Mischdruck, 20-80°C Zutatentemperatur, 30-70 % relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Mischdruck über 3,5 bar verursacht Dichtungsversagen, Zutatentemperatur unter 15°C löst viskositätsinduzierte Motorüberlastung aus, relative Luftfeuchtigkeit über 85 % initiiert hygroskopische Zutatenverklumpung
Dichtungsversagen durch Elastomer-Kriechverformung bei 3,5 bar (Hooke'sches Gesetz Elastizitätsgrenze), Motorüberlastung durch erhöhte Viskosität gemäß Arrhenius-Gleichung unter 15°C, Verklumpung durch Feuchtigkeitsadsorption über BET-Monolagenkapazität bei 85 % rF
Fertigungskontext
Automatisiertes System zum Mischen von Lebensmittelzutaten wird innerhalb von Lebensmittelherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Industrial Food Blender System Automated Batch Mixing Line Food Ingredient Dosing and Blending Plant

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 3 bar (max. Systemdruck)
Durchflussrate:100-5000 L/h (pro Mischleitung)
Betriebstemperatur:5°C bis 80°C (Betriebstemperaturbereich)
Montage- und Anwendungskompatibilität
Pulverförmige Zutaten (Mehle, Gewürze, Zusatzstoffe)Flüssige Lebensmittelzusatzstoffe (Öle, Sirupe, Aromen)Granulierte Materialien (Zucker, Salz, Getreide)
Nicht geeignet: Hochkorrosive saure Medien (pH <2,0) oder abrasive Suspensionen mit >70 % Feststoffanteil
Auslegungsdaten
  • Erforderliches Chargenvolumen (L) und Produktionsrate (Chargen/Stunde)
  • Anzahl der gleichzeitig zu mischenden unterschiedlichen Zutaten
  • Erforderliche Mischgenauigkeit (% Toleranz nach Gewicht) und Homogenitätsspezifikationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Kontaminationsausfall
Ursache: Eindringen abrasiver Zutaten (z.B. Salz-, Zuckerkristalle) in die Lagerdichtungen, kombiniert mit zyklischer Belastung aus Start-Stopp-Betrieb und potenzieller Fehlausrichtung durch Rührerunwucht.
Dichtungsdegradation und Leckage
Ursache: Chemischer Angriff durch saure oder alkalische Zutaten, thermische Zyklen während Reinigungsprozessen (CIP/SIP) und mechanischer Verschleiß durch Wellenlauf oder falsche Stopfbuchsenspannung.
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Vibrationen oder rhythmisches Klopfen vom Mischerantrieb, was auf potenziellen Lagerausfall, Unwucht oder Fremdkörpereintrag hindeutet.
  • Sichtbare Produktleckage an Wellendichtungen oder Flanschdichtungen oder hörbares Zischen/Pfeifen, was auf Dichtungsversagen und Kreuzkontaminationsrisiko hindeutet.
Technische Hinweise
  • Implementierung eines vorausschauenden Wartungsprogramms mit Schwingungsanalyse und Ultraschallprüfung zur Früherkennung von Lagerverschleiß und Fehlausrichtung, ergänzt durch strenge Dichtungsintegritätsprüfungen nach jedem Reinigungszyklus.
  • Umstellung auf lebensmittelechte, chemikalienbeständige Dichtungen und Lager sowie Einführung eines strengen Schmierungsschemas mit kompatiblen, hochreinen Fetten, um Auswaschung und Kontamination zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 1672-2 - LebensmittelmaschinenCE - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Zutatenproportionierungsgenauigkeit: +/- 0,5 % nach Gewicht
  • Mischungsgleichmäßigkeit: 95 % Homogenität über die Charge
Qualitätsprüfung
  • Reinigbarkeitsverifizierung (ATP-Abstrich-Test)
  • Materialzusammensetzungsverifizierung (RFA-Analyse)

Hersteller von Automatisiertes System zum Mischen von Lebensmittelzutaten

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Antrieb (pneumatisch/Servo)

Ein mechanisches Gerät, das Energie in Bewegung umwandelt, um die Ventilbetätigung in aseptischen Abfüllsystemen zu steuern.

Spezifikationen ansehen ->
Rührwerk

Ein mechanisches System zum Mischen und Homogenisieren von Joghurtkultur und Milch in einem Fermentationstank.

Spezifikationen ansehen ->
Rührsystem

Ein mechanisches Teilsystem innerhalb eines automatisierten Fermentationskontrollsystems, das Fermentationsmedium durch kontrollierte Bewegung mischt und homogenisiert.

Spezifikationen ansehen ->
Rührwerk

Eine mechanische Komponente in einem Zutatenbehälter, die Materialien mischt, vermengt oder rührt, um Absetzen zu verhindern, Homogenität zu gewährleisten und den Materialfluss zu erleichtern.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Chargenkapazität dieses Systems?

Die maximale Chargenkapazität ist mit 1000–5000 kg pro vollständigem Mischzyklus angegeben. Dies ist jedoch ein Referenzbereich; die tatsächliche Kapazität hängt von der spezifischen Konfiguration und dem Modell ab. Bitte bestätigen Sie dies mit dem Hersteller.

Welche Materialien werden für lebensmittelberührende Oberflächen verwendet?

Lebensmittelberührende Oberflächen bestehen aus Edelstahl 304/316L gemäß ASTM A240. Weitere verwendete Materialien sind Edelstahl 316L, lebensmittelechtes Polyurethan und Sanitär-Silikon. Verifizieren Sie die Materialgüten mit dem Lieferanten für Ihre Anwendung.

Wie hoch ist die Wiegegenauigkeit der Zutatenwaagen?

Die Wiegegenauigkeit beträgt ±0,05 Gramm gemäß OIML R76. Dies gewährleistet präzises Dosieren einzelner Zutaten. Die tatsächliche Genauigkeit kann jedoch je nach Installation und Kalibrierung variieren; bestätigen Sie dies mit dem Hersteller.

Welche elektrischen Anforderungen hat dieses System?

Die Stromversorgung beträgt 380–480 V AC, Drehstrom, 50/60 Hz, gemäß IEC 60038. Die Steuerspannung beträgt 24 V DC ±10 %. Stellen Sie sicher, dass Ihre Einrichtung diese Anforderungen erfüllt, und verifizieren Sie mit dem Hersteller für spezifische Modelle.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Lebensmittelherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes System zum Mischen von Lebensmittelzutaten

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes System zum Mischen von Lebensmittelzutaten?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisierter Lebensmittelsterilisations-Tunnel
Nächstes Produkt
Automatisiertes kryogenes Fischgefrier-Tunnelsystem
AngebotChat