Strukturierte Fertigungsdaten · 2026

Schneidbaugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidbaugruppe im Bereich Lebensmittelherstellung anhand von Schnittleistung bis Schnittgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidbaugruppe wird durch die Baugruppe aus Schneidklinge und Klingenhalter/Aktor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

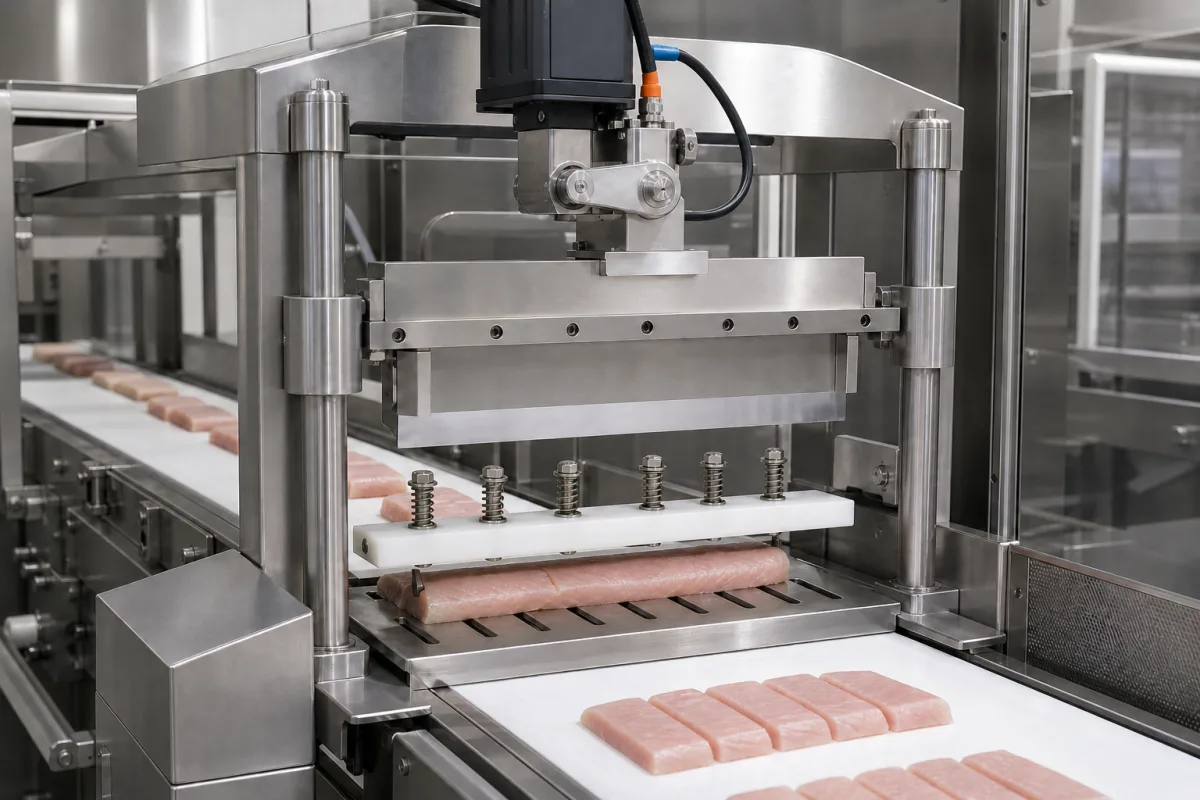
Eine Präzisionsschneidmechanik innerhalb eines automatisierten Gradier- und Portionierungssystems für Lebensmittel.

Schneidbaugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Schneidbaugruppe ist eine kritische Komponente der automatisierten Gradier- und Portionierungseinheit und führt präzise Schnitte an Lebensmitteln gemäß vorgegebenen Größen-, Gewichts- oder Qualitätsspezifikationen aus. Sie interagiert mit den Gradiersensoren und dem Steuerungssystem der Einheit, um Portionierungsvorgänge durchzuführen. Die Baugruppe besteht aus Edelstahl und Kohlenstoffwerkzeugstahl, was Haltbarkeit und Korrosionsbeständigkeit in Lebensmittelverarbeitungsumgebungen gewährleistet. Zu den wichtigsten Parametern gehören eine Schneidleistung von 1000–5000 kg/h, eine Schneidgeschwindigkeit von 60–120 Schnitten/min und eine Schnitttoleranz von ±0,5 mm, um konsistente Portionsgewichte zu gewährleisten. Das Klingenmaterial ist AISI 420 Edelstahl gemäß ASTM A276, und der Betriebsdruck liegt zwischen 0,6 und 0,8 MPa, wobei unter 0,6 MPa unzureichende Schneidkraft besteht. Der Betriebstemperaturbereich liegt zwischen -10 und 40°C, da Temperaturen über 40°C die Klingenhärte beeinträchtigen können. Die elektrische Versorgung beträgt 24 V DC ±10%, mit einer Leistungsaufnahme von 0,5–1,5 kW je nach Motorgröße und Last. Die Baugruppe hat eine IP65-Schutzart gemäß IEC 60529, staubdicht und gegen Wasserstrahlen geschützt. Das Gewicht liegt zwischen 150 und 250 kg, und die ungefähren Abmessungen betragen 1200×800×1500 mm (L×B×H), je nach Modell. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Baugruppe funktioniert, indem sie Positions- und Dimensionsdaten von den Gradiersensoren empfängt; ein Steuerungssystem aktiviert den Schneidmechanismus (z. B. Klingen, Laser oder Wasserstrahlen), um Schnitte an bestimmten Stellen und Tiefen auszuführen. Bei der Auswahl ist die Kompatibilität mit Ihrem Produkttyp, den gewünschten Portionsgrößen und der Integration in bestehende Steuerungssysteme zu prüfen. Wartungssignale umfassen reduzierte Schneidpräzision, ungewöhnliche Geräusche oder Druckabfälle. Fehlergrenzen umfassen den Betrieb außerhalb der angegebenen Temperatur- oder Druckgrenzen, was die Klingenintegrität beeinträchtigen kann. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Baugruppe empfängt Positions- und Dimensionsdaten von den Gradiersensoren der Einheit. Ein Steuerungssystem aktiviert den Schneidmechanismus (z. B. Klingen, Laser oder Wasserstrahlen), um Schnitte an bestimmten Stellen und Tiefen auszuführen und das Produkt in gradierte Portionen zu trennen. Der Schneidvorgang ist mit dem Produktfluss synchronisiert, um konsistente Portionsgewichte innerhalb der angegebenen Toleranz zu erreichen. Das System passt Schneidgeschwindigkeit und -tiefe basierend auf Sensorfeedback an, um Variationen in Produktgröße und -konsistenz zu berücksichtigen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittleistung1000–5000 kg/hDepends on product type and cutting size
Schnittgeschwindigkeit60–120 Schnitte/minAdjustable for different portion sizes
Schnitttoleranz±0.5 mmEnsures consistent portion weights
KlingenmaterialAISI 420Stainless steel, corrosion resistantASTM A276
Betriebsdruck0.6–0.8 MPaBelow 0.6 MPa insufficient cutting force
Betriebstemperatur-10–40 °CAbove 40°C may affect blade hardness
Stromversorgung24 ±10% V DCFor control system and sensors
Leistungsaufnahme0.5–1.5 kWDepends on motor size and load
SchutzartIP65Dust-tight and protected against water jetsIEC 60529
Gewicht150–250 kgDepends on configuration and options
Abmessungen (L×B×H)1200×800×1500 mmApproximate, varies with model

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Hochlegierter Werkzeugstahl

Komponenten / BOM

Components / BOM
  • Schneidklinge
    Primärkomponente, die physischen Kontakt mit dem Produkt herstellt, um den Schnitt durchzuführen.
    Material: Werkzeugstahl mit hohem Kohlenstoffgehalt
  • Klingenhalter/Aktor
    Beherbergt die Klinge und stellt die mechanische Bewegung (linear oder rotierend) für die Schneidwirkung bereit.
    Material: Edelstahl
  • Führungsschiene/Positionierschiene
    Sichert präzise lineare oder mehrachsige Bewegung des Schneidkopfes gemäß Steuersignalen.
    Material: Vergüteter Stahl
  • Steuerungssystem
    Wandelt die eingehenden Positions- und Größendaten in Schnittbefehle um und passt Schnittgeschwindigkeit und -tiefe anhand des Feedbacks an.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Protein-Fett-Ablagerung auf Klingenoberflächen mit einer Dicke über 0,2 mm Erhöhter Schneidwiderstand, der zu 15-25 % Drehmomentüberlast am Servomotor führt Implementierung gepulster Ultraschallreinigung bei 40 kHz Frequenz während Leerlaufzyklen mit Injektion lebensmittelechten Reinigungsmittels
Fehlausrichtung der Klingenführungsbahnen mit einer senkrechten Abweichung über 0,03 mm Asymmetrische Klingenbelastung, die zu vorzeitigem Lagerausfall innerhalb von 200 Betriebsstunden führt Installation von Laserausrichtungssensoren mit 0,005 mm Auflösung und automatischem pneumatischem Nachstellsystem

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 MPa Schneiddruck, 15-60 Schnitte/Minute, 0,01-0,05 mm Schneidtoleranz
Belastungs- und Ausfallgrenzen
Klingenkantentemperatur über 250°C, Schneidkraft über 4500 N, Klingenablenkung über 0,15 mm
Austenitkornwachstum in AISI-440C-Edelstahlklingen bei anhaltenden Temperaturen über 250°C reduziert die Härte von 58 HRC auf unter 52 HRC, was zu beschleunigtem Verschleiß führt. Zyklische Belastung bei 4500 N überschreitet die Streckgrenze von 1650 MPa und initiiert Ermüdungsrisse an Spannungskonzentrationen.
Fertigungskontext
Schneidbaugruppe wird innerhalb von Lebensmittelherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 2 bar (0 bis 29 psi)
Durchflussrate:Bis zu 500 kg/h (1100 lb/h)
Betriebstemperatur:0°C bis 40°C (32°F bis 104°F)
slurry concentration:Bis zu 30 % Feststoffe nach Gewicht
Montage- und Anwendungskompatibilität
Frisches Fleisch (Rind, Schwein, Geflügel)Fischfilets und MeeresfrüchteGemüse und Obst
Nicht geeignet: Knochenhaltige Produkte oder gefrorene Artikel mit Eiskristallen
Auslegungsdaten
  • Produkttyp und -härte (z.B. Fleisch, Fisch, Gemüse)
  • Gewünschte Schnittgröße und Portionsgewicht
  • Produktionsdurchsatz (kg/h oder lb/h)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantendegradation der Schneidklinge
Ursache: Progressiver Verschleiß durch Schneiden abrasiver Materialien, ungeeignetes Härteverhältnis zwischen Klinge und Material oder übermäßige Vorschubgeschwindigkeiten, die zu Mikrorissen führen
Lager-/Dichtungsausfall in rotierenden Baugruppen
Ursache: Kontaminationseintritt (Staub, Metallpartikel), unzureichende Schmierung, Fehlausrichtung, die ungleichmäßige Lasten erzeugt, oder thermische Ausdehnung, die die Konstruktionsgrenzen überschreitet
Wartungsindikatoren
  • Abnormale Schwingungsmuster oder hörbares Klopfen während des Betriebs, die auf Unwucht oder Komponentenlockerung hinweisen
  • Sichtbare Funkenbildung, Verfärbung (Anlaufen) an Klingen oder unregelmäßige Schnittmuster, die auf übermäßige Reibung oder Ausrichtungsprobleme hindeuten
Technische Hinweise
  • Implementierung prädiktiver Wartung mittels Schwingungsanalyse und Thermografie, um Lager-/Ausrichtungsprobleme im Frühstadium vor katastrophalem Ausfall zu erkennen
  • Optimierung der Schneidparameter (Geschwindigkeit, Vorschub, Tiefe) basierend auf Materialeigenschaften und Einrichtung regelmäßiger Klingeninspektions-/Rotationspläne, um den Verschleiß gleichmäßig zu verteilen

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.11M-1993 - SpiralbohrerDIN 8589-1 - Spanende Fertigungsverfahren
Fertigungsgenauigkeit
  • Schneidkantenschärfe: +/- 0,01 mm
  • Montagekonzentrizität: 0,05 mm TIR
Qualitätsprüfung
  • Maßliche Verifikation mittels Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Schneidbaugruppe

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Airy Filter
Guangzhou · CN
Fertigt außerdem: Activated Carbon Filter、HEPA Filter、Pre-Filter
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Cutting & Assembly”
Quellseite ansehen ↗ airyfilter.com · geprüft am 2026-09-07

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisiertes System zum Mischen von Lebensmittelzutaten

Industrielles automatisiertes System zur präzisen Mischung mehrerer Lebensmittelzutaten.

Spezifikationen ansehen ->
Automatischer Lebensmittel-Feuchtigkeitsanalysator

Automatisiertes System zur präzisen Messung des Feuchtigkeitsgehalts in Lebensmitteln

Spezifikationen ansehen ->
Automatischer Prüfstand für Lebensmittelverpackungsintegrität

Automatisiertes System zur zerstörungsfreien Prüfung von Dichtheit und Integrität von Lebensmittelverpackungen.

Spezifikationen ansehen ->
Automatisierte UHT-Sterilisationslinie

Integriertes Industriesystem für kontinuierliche Sterilisation und aseptische Abfüllung von Milchprodukten.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden in der Schneidbaugruppe verwendet?

Die Baugruppe besteht aus Edelstahl und Kohlenstoffwerkzeugstahl. Das Klingenmaterial ist AISI 420 Edelstahl gemäß ASTM A276, was Korrosionsbeständigkeit bietet.

Wie hoch ist die Schnitttoleranz?

Die Schnitttoleranz beträgt ±0,5 mm, was konsistente Portionsgewichte gewährleistet. Dieser Wert ist ein Referenzwert und sollte für Ihr spezifisches Modell bestätigt werden.

Was sind die Betriebstemperaturgrenzen?

Der Betriebstemperaturbereich liegt zwischen -10 und 40°C. Temperaturen über 40°C können die Klingenhärte beeinträchtigen, daher ist es wichtig, innerhalb dieses Bereichs zu bleiben.

Wie hoch ist die Schutzart?

Die Schutzart ist IP65 gemäß IEC 60529, staubdicht und gegen Wasserstrahlen geschützt. Dies ist für Lebensmittelverarbeitungsumgebungen geeignet.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Lebensmittelherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schneidbaugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schneidbaugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schnecke mit variabler Drehzahl
Nächstes Produkt
Schneidmechanismus
AngebotChat