Strukturierte Fertigungsdaten · 2026

Schneidmechanismus

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidmechanismus im Bereich Lebensmittelherstellung anhand von Schnittgeschwindigkeit bis Schnittlängengenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidmechanismus wird durch die Baugruppe aus Schneidmesser und Messerhalter/Spindel beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Komponente in einer industriellen Lebensmittel-Extrusions- und Formmaschine, die extrudierte Lebensmittelprodukte präzise auf bestimmte Längen oder Formen schneidet.
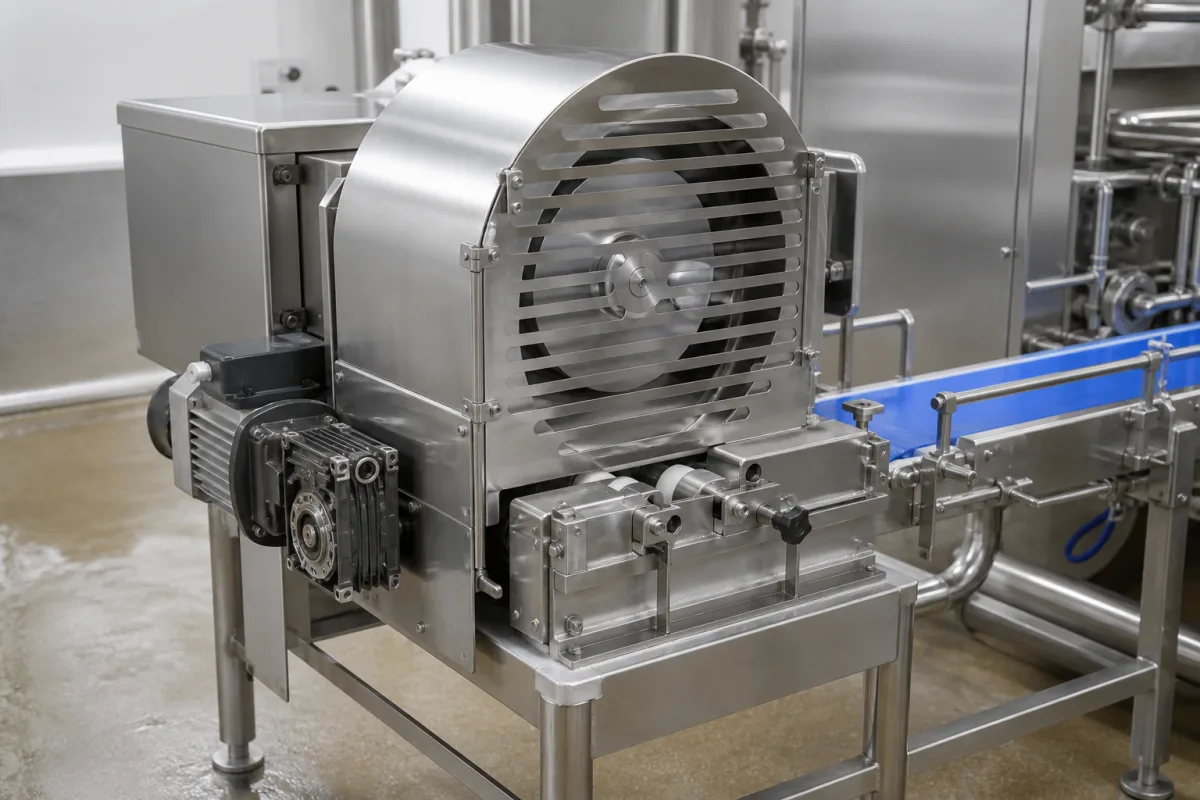
Schneidmechanismus in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Schneidmechanismus

Technische Definition

Der Schneidmechanismus ist ein kritisches Teilsystem industrieller Lebensmittel-Extrusions- und Formmaschinen, das für die endgültige Formgebung und Größenbestimmung extrudierter Lebensmittelprodukte verantwortlich ist. Er arbeitet stromabwärts der Extrusionsdüse, empfängt den kontinuierlichen Lebensmittelstrom und führt saubere, präzise Schnitte gemäß voreingestellten Parametern durch, um gleichmäßige Stücke wie Pellets, Stäbchen oder geformte Snacks zu erzeugen. Der Mechanismus ist typischerweise in den Maschinenrahmen integriert und mit der Extrusionsgeschwindigkeit synchronisiert, um konsistente Produktabmessungen zu gewährleisten. Er ist für Lebensmittelkontaktanwendungen ausgelegt, mit Materialien wie Edelstahl (AISI 304/316) für nassteile, lebensmittelechtem Kunststoff für nicht kontaktierende Komponenten und gehärtetem Werkzeugstahl für Klingen. Der Schneidvorgang kann kontinuierlich (Fliegendes Messer) oder intermittierend sein, abhängig von den Produktanforderungen. Der Mechanismus wird von einem Servo- oder Schrittmotor angetrieben, der von der SPS der Maschine gesteuert wird, wodurch eine präzise Einstellung von Schnittlänge und -frequenz möglich ist. Zu den wichtigsten Parametern gehören Schnittgeschwindigkeit (50–200 Schnitte/min), Schnittlängengenauigkeit (±0,5 mm), Klingenmaterial (9Cr18MoV nach GB/T 1220), Motorleistung (0,75–2,2 kW), Versorgungsspannung (380 V AC ±10% nach IEC 60038), Betriebstemperatur (-10 bis 60 °C), IP-Schutzart (IP54–IP65 nach IEC 60529), maximaler Produktdurchmesser (10–80 mm), Klingenlebensdauer (500.000–1.000.000 Schnitte) und Gewicht (50–150 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Der Mechanismus ist für Waschumgebungen ausgelegt, mit IP65 für Hochdruckreinigung. Es ist wichtig, die Kompatibilität mit der Härte, Abrasivität und Temperatur des extrudierten Produkts zu bestätigen. Regelmäßige Wartung umfasst die Inspektion und den Austausch von Klingen, das Schmieren beweglicher Teile und die Überprüfung der Motor- und Antriebsausrichtung. Anzeichen für Verschleiß sind inkonsistente Schnittlängen, erhöhter Geräuschpegel oder sichtbarer Klingenverschleiß. Der Mechanismus ist keine eigenständige Maschine; er erfordert die Integration in das Extrusionssystem und ordnungsgemäße elektrische und Steuerungsanschlüsse. Für den Einkauf bestätigen Sie modellspezifische Spezifikationen und die Einhaltung relevanter Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Der Mechanismus verwendet typischerweise ein rotierendes Messer, eine Guillotine-Klinge oder einen Drahtschneider, der mit der Geschwindigkeit des extrudierten Produkts synchronisiert ist. Er wird oft von einem Servo- oder Schrittmotor angetrieben, der von der SPS der Maschine gesteuert wird, wodurch eine präzise Einstellung von Schnittlänge und -frequenz ermöglicht wird. Der Schneidvorgang kann kontinuierlich (fliegendes Messer) oder intermittierend sein, abhängig von den Produktanforderungen. Die Klingengeschwindigkeit und der Zeitpunkt werden an die Extrusionsrate angepasst, um saubere Schnitte ohne Verformung des Produkts zu gewährleisten. Der Mechanismus kann Sensoren umfassen, um die Produktposition zu erkennen und den Schnitt in Echtzeit anzupassen. Die Wahl der Schneidmethode hängt von Produktform, Härte und gewünschter Schnittqualität ab.

Hauptmaterialien

Rostfreier Stahl (AISI 304/316), Lebensmittelechter Kunststoff, Gehärteter Werkzeugstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittgeschwindigkeit50–200 Schnitte/minHigher speeds may require stronger blades
Schnittlängengenauigkeit±0.5 mmTighter tolerance for premium products
Klingenmaterial9Cr18MoVStainless steel for food contactGB/T 1220
Motorleistung0.75–2.2 kWSelect based on product hardness
Versorgungsspannung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur-10–60 °COutside range may affect lubrication
SchutzartIP54–IP65IP65 for washdown environmentsIEC 60529
Max. Produktdurchmesser10–80 mmLarger diameters may require custom blades
Klingenlebensdauer500000–1000000 SchnitteDepends on product abrasiveness
Gewicht50–150 kgIncludes motor and frame

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Schneidmesser
    Führt den physikalischen Schneidvorgang am extrudierten Lebensmittelprodukt aus.
    Material: Vergüteter Werkzeugstahl oder rostfreier Stahl
  • Messerhalter/Spindel
    Sichert das Schneidemesser und überträgt die Dreh- oder Linearbewegung vom Antriebssystem.
    Material: Edelstahl
  • Antriebsmotor (Servo-/Schrittmotor)
    Bewirkt präzise gesteuerte Bewegung der Schneideinheit.
    Material: Verschiedene (gekapselte Einheit)
  • Positionssensor
    Erfasst die Position des Extrudats oder der Klinge zur Synchronisierung des Schneidzyklus.
    Material: Gehäuse aus Edelstahl, Elektronikkomponenten

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:Bis zu 500 kg/h
Betriebstemperatur:-10°C bis 150°C
slurry concentration:Bis zu 80 % Feststoffe nach Gewicht
Montage- und Anwendungskompatibilität
Teigbasierte Produkte (Brot, Nudeln)Hochviskose Lebensmittelpasten (Keksteig, Fleischemulsionen)Gemüse-/Fruchtpürees und -aufschlämmungen
Nicht geeignet: Abrasive partikuläre Medien mit harten Einschlüssen (z.B. Nussschalen, Knochenfragmente)
Auslegungsdaten
  • Produktlängen-/Formenspezifikation (mm oder Geometrie)
  • Produktionsdurchsatzrate (kg/h oder Einheiten/min)
  • Materialviskosität und Haftungseigenschaften (Pa·s oder qualitative Beschreibung)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 mm Klingenspiel, 15-60 Schnitte pro Minute, 0,1-0,5 MPa hydraulischer Druck
Belastungs- und Ausfallgrenzen
Klingenspiel überschreitet 3,2 mm, was zu Produktverformung führt, Schneidfrequenz überschreitet 65 Schnitte/Minute, was harmonische Resonanz verursacht, hydraulischer Druck fällt unter 0,08 MPa, was unzureichende Kraft verursacht
Ermüdungsversagen durch zyklische Belastung bei 10^6 Zyklen (Wöhlerkurve für Werkzeugstahl), abrasiver Verschleiß durch Lebensmittelpartikelaufprall bei Geschwindigkeiten >2 m/s, Spannungsrisskorrosion in chloridreichen Lebensmittelumgebungen bei >60°C
Fertigungskontext
Schneidmechanismus wird innerhalb von Lebensmittelherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Klingenabstumpfung und Kantenverformung
Ursache: Progressiver Verschleiß durch Schneiden harter Materialien, thermische Erweichung durch Reibungswärme oder ungeeignete Materialauswahl für die Klingenzusammensetzung.
Lager- oder Antriebsmechanismusausfall
Ursache: Kontaminationseintritt (Staub, Späne, Kühlmittel), Schmierungsversagen, Fehlausrichtung, die übermäßige Vibration verursacht, oder Überlastung über die Auslegungsgrenzen hinaus.
Wartungsindikatoren
  • Ungewöhnliche Vibration oder hörbares Klopfen während des Betriebs, was auf Unwucht, Lagerverschleiß oder lockere Komponenten hinweist.
  • Verschlechterte Schnittqualität (z.B. Gratbildung, ungleichmäßige Kanten, erhöhte erforderliche Schnittkraft) oder sichtbare Klingenverfärbung durch Überhitzung.
Technische Hinweise
  • Implementieren Sie ein strenges Schmierungs- und Kontaminationskontrollregime unter Verwendung von Dichtungen und geplanter Reinigung, um Lager und bewegliche Teile zu schützen.
  • Optimieren Sie die Betriebsparameter (Geschwindigkeit, Vorschub, Kühlmittelfluss) basierend auf dem zu schneidenden Material und führen Sie regelmäßige Klingeninspektionen mit geplanter Rotation oder Schärfung durch, um katastrophalen Verschleiß zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 15641:2001 (Fräswerkzeuge - Sicherheitsanforderungen)ANSI B94.19-1997 (Fräswerkzeuge)DIN 1837 (Kreissägeblätter für Metallbearbeitung)
Fertigungsgenauigkeit
  • Klingendicke: +/-0,05 mm
  • Konzentrizität der Schneidkante: 0,03 mm TIR
Qualitätsprüfung
  • Härteprüfung (Rockwell-C-Skala)
  • Dimensionsprüfung mit Koordinatenmessgerät
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination, die ISO 4406 Klasse 18/16/13 überschreitet → Servoventilspindelklemmung, die unregelmäßige Schneidbewegung verursacht → Installation einer 3-μm-Absolutfilterung mit Differenzdrucküberwachung bei 0,15 MPa
Thermische Ausdehnungsdifferenz zwischen rostfreier Stahlklinge (α=17,3×10^-6/°C) und Kohlenstoffstahlhalter (α=11,7×10^-6/°C) → Klemmung und Bruch der Klinge bei Temperaturdifferenzen >40°C → Konstruktion mit Invar-36-Legierungsabstandshalter (α=1,2×10^-6/°C) zwischen den Komponenten

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Schneidmechanismus

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Davantech
Dongguan · CN
Gegründet 201245+ Mitarbeiter5,000 m²
ISO 9001:2015
Fertigt außerdem: CNC Machined Part、Electronics Unit、Control Module und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ davantech.com · geprüft am 2026-08-18

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Anfrage

Beschaffungsinformationen anfragenfür Schneidmechanismus

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Materialien werden im Schneidmechanismus verwendet?

Der Schneidmechanismus verwendet typischerweise Edelstahl (AISI 304/316) für lebensmittelberührende Teile, lebensmittelechten Kunststoff für nicht kontaktierende Komponenten und gehärteten Werkzeugstahl für Klingen. Das Klingenmaterial kann als 9Cr18MoV nach GB/T 1220 spezifiziert sein. Stellen Sie immer die Eignung der Materialien für Ihr spezifisches Lebensmittelprodukt und Ihre Reinigungsverfahren sicher.

Wie bestimme ich die erforderliche Schnittgeschwindigkeit?

Die Schnittgeschwindigkeit hängt von der Extrusionsrate und der gewünschten Produktlänge ab. Der Mechanismus bietet einen Bereich von 50–200 Schnitten pro Minute. Höhere Geschwindigkeiten können stärkere Klingen erfordern. Konsultieren Sie die SPS-Einstellungen der Maschine und die Empfehlungen des Herstellers, um die geeignete Geschwindigkeit für Ihr Produkt einzustellen.

Wie genau ist die Schnittlänge?

Die Schnittlängengenauigkeit beträgt ±0,5 mm, was für die meisten extrudierten Lebensmittelprodukte geeignet ist. Für Premium-Produkte mit strengerer Toleranz müssen Sie möglicherweise das System anpassen oder einen präziseren Mechanismus verwenden. Bestätigen Sie die tatsächliche Genauigkeit mit dem Hersteller für Ihr spezifisches Modell.

Welche Wartung ist für den Schneidmechanismus erforderlich?

Regelmäßige Wartung umfasst die Inspektion und den Austausch von Klingen bei Verschleiß, das Schmieren beweglicher Teile und die Überprüfung der Motor- und Antriebsausrichtung. Die Klingenlebensdauer beträgt typischerweise 500.000 bis 1.000.000 Schnitte, abhängig von der Abrasivität des Produkts. Überwachen Sie auf Anzeichen von Verschleiß wie inkonsistente Schnitte oder erhöhten Geräuschpegel und befolgen Sie den Wartungsplan des Herstellers.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Lebensmittelherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Schneidmechanismus?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schneidbaugruppe
Nächstes Produkt
Sensor-Array-Netzwerk
AngebotChat