Strukturierte Fertigungsdaten · 2026

Düsenkopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Düsenkopf im Bereich Lebensmittelherstellung anhand von Düsenöffnungsbreite bis Düsenöffnungshöhe eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Düsenkopf wird durch die Baugruppe aus Druckkörper/Gehäuse und Matrizenplatte/Einsatz beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das letzte Formgebungselement in einem Extrusionssystem, das das Querschnittsprofil von extrudierten Lebensmitteln bestimmt.

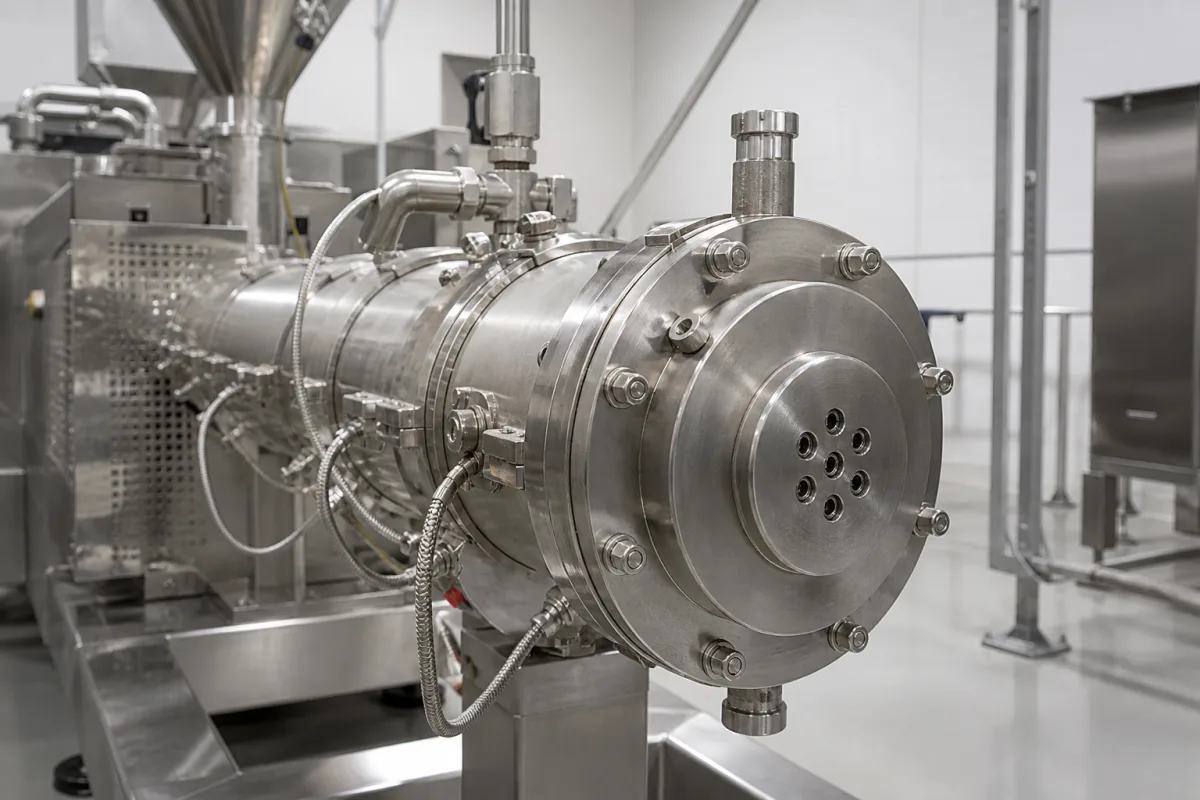
Düsenkopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Düsenkopf

Technische Definition

Ein Düsenkopf ist die kritische Endkomponente einer industriellen Lebensmittelextrusions- und Formmaschine. Hier wird das Lebensmittelmaterial unter Druck aus dem Extruderzylinder durch präzise gefertigte Öffnungen gepresst, um spezifische Formen, Texturen und Größen zu erzeugen. Der Düsenkopf dient als Schnittstelle zwischen dem Extrusionsprozess und der endgültigen Produktform und beeinflusst direkt Produkteigenschaften wie Dichte, Oberflächenbeschaffenheit und strukturelle Integrität. In der Lebensmittelherstellung werden Düsenköpfe zur Herstellung einer Vielzahl von Produkten verwendet, darunter Nudeln, Snacks, Cerealien und Tiernahrung. Der Düsenkopf erhält einen kontinuierlichen Strom plastifizierter Lebensmittelmasse (Teig, Paste oder Schmelze) von der Schnecken- und Zylinderbaugruppe des Extruders. Dieses Material wird unter hohem Druck durch die internen Strömungskanäle (Verteiler) des Düsenkopfs gepresst, die es gleichmäßig auf eine oder mehrere Formöffnungen (Düsenplatten oder Einsätze) verteilen. Die Geometrie, Größe und Oberflächenbeschaffenheit dieser Öffnungen definieren den Querschnitt des Endprodukts (z. B. Stränge für Nudeln, Pellets für Snacks, Platten für Cerealien). Nach dem Austritt aus der Düse kann das geformte Material geschnitten, gekühlt oder weiterverarbeitet werden. Düsenköpfe werden typischerweise aus Edelstahl (z. B. 304, 316), Werkzeugstahl oder gehärtetem Legierungsstahl hergestellt, um den hohen Drücken und Temperaturen standzuhalten. Zu den wichtigsten Parametern gehören Düsenöffnungsbreite (50–300 mm), Höhe (1–10 mm), Anzahl der Auslässe (1–8), Betriebstemperatur (80–200 °C), Betriebsdruck (1,0–1,6 MPa), Oberflächenrauheit (Ra 0,4–0,8 µm), Materialgüte (SUS304/SUS316L, gemäß ASTM A240), Härte (HRC 40–50), Gewicht (15–60 kg) und Toleranz (±0,05 mm, gemäß ISO 2768-m). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Überprüfen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Düsenkopf erhält einen kontinuierlichen Strom plastifizierter Lebensmittelmasse von der Schnecken- und Zylinderbaugruppe des Extruders. Dieses Material wird unter hohem Druck durch die internen Strömungskanäle (Verteiler) des Düsenkopfs gepresst, die es gleichmäßig auf eine oder mehrere Formöffnungen (Düsenplatten oder Einsätze) verteilen. Die Geometrie, Größe und Oberflächenbeschaffenheit dieser Öffnungen definieren den Querschnitt des Endprodukts (z. B. Stränge für Nudeln, Pellets für Snacks, Platten für Cerealien). Nach dem Austritt aus der Düse kann das geformte Material geschnitten, gekühlt oder weiterverarbeitet werden.
Hauptmaterialien

Edelstahl (z.B. 304, 316), Werkzeugstahl, Gehärteter Legierungsstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Düsenöffnungsbreite50–300 mmDetermines product width; custom widths available
Düsenöffnungshöhe1–10 mmControls product thickness
Anzahl der Austrittsöffnungen1–8More outlets increase throughput
Betriebstemperatur80–200 °CMust match extrusion temperature
OberflächenrauheitRa 0.4–0.8 µmSmoother surface reduces sticking
WerkstoffgüteSUS304/SUS316L316L for corrosive environmentsASTM A240
HärteHRC 40–50Higher hardness increases wear resistance
Gewicht15–60 kgAffects handling and installation
Toleranz±0.05 mmCritical for uniform product shapeISO 2768-m

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Druckkörper/Gehäuse
    Der Hauptrahmen, der alle internen Komponenten aufnimmt, mit dem Extruderzylinder verbunden ist und dem Betriebsdruck standhält.
    Material: Edelstahl
  • Matrizenplatte/Einsatz
    Eine auswechselbare Platte mit präzisen Formöffnungen. Sie definiert das Produktprofil und ist für verschiedene Produkte austauschbar.
    Material: Vergüteter Werkzeugstahl oder rostfreier Stahl
  • Strömungsverteiler (Verteiler)
    Innere Kanäle im Düsenkopf, die die eingehende Lebensmittelmasse gleichmäßig auf alle Düsenöffnungen verteilen, um eine gleichmäßige Produktqualität zu gewährleisten.
    Material: Edelstahl
  • Heiz-/Kühlmantel
    Ein optionales externes oder internes System zur präzisen Temperaturregelung des Werkzeugkopfs, entscheidend für die Schmelzviskosität und Produkttextur.
    Material: Edelstahl mit Kupfer- oder Stahlrohren

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 200 bar (2900 psi)
Durchflussrate:50-2000 kg/h (110-4400 lb/h)
Betriebstemperatur:40-180°C (104-356°F)
Montage- und Anwendungskompatibilität
Getreidebasierte Teige (Nudeln, Snacks)Proteinreiche Pasten (Fleischanaloga, Tiernahrung)Stärkebasierte Formulierungen (Süßwaren, Cerealien)
Nicht geeignet: Hochabrasive mineralgefüllte Verbindungen
Auslegungsdaten
  • Erforderliche Produktquerschnittsfläche und Formkomplexität
  • Zielproduktionsrate (Massenstrom)
  • Materialrheologie (Viskosität, Elastizität)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-45 MPa (150-450 bar) bei 120-180°C
Belastungs- und Ausfallgrenzen
Materialfließgrenzenschwelle: 550 MPa für Werkzeugstahl, 250 MPa für Aluminiumlegierungen
Hochzyklische Ermüdungsversagen aufgrund zyklischer thermischer Spannungen über 300 MPa aus Temperaturdifferenzen von 120°C bis 180°C während der Extrusionszyklen
Fertigungskontext
Düsenkopf wird innerhalb von Lebensmittelherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Gewinderverschleiß und -verformung
Ursache: Übermäßige Drehmomentanwendung, Fehlausrichtung während des Betriebs oder Verwendung falscher Düsenmaterialien für die Werkstückhärte, was zu allmählichem Verlust der Gewindegenauigkeit und schließlich zum Abstreifen führt.
Lagerfressen oder übermäßiges Spiel
Ursache: Unzureichende Schmierung, Kontamination durch Metallspäne oder Kühlmitteleintritt oder Überlastung über die Auslegungsgrenzen hinaus, was zu erhöhter Reibung, Wärmeentwicklung und schließlich zum Versagen rotierender Komponenten führt.
Wartungsindikatoren
  • Hörbare Schleif- oder Klickgeräusche während des Betriebs, die auf Lagerabnutzung oder Fehlausrichtung hinweisen.
  • Sichtbare Gewindeunregelmäßigkeiten an hergestellten Teilen, wie Gratbildung, ungleichmäßige Steigung oder sichtbare Riefen auf den Schneidkanten des Düsenkopfs.
Technische Hinweise
  • Einführen eines strengen Schmierungplans mit herstellerempfohlenen Fetten oder Ölen und Sicherstellen der Dichtheitsintegrität zur Vermeidung von Kontamination.
  • Regelmäßige Kalibrierung und Ausrichtung des Düsenkopfs mit der Maschinenspindel und Verwendung von drehmomentbegrenzenden Vorrichtungen zur Vermeidung von Überanziehen während der Gewindeschneidvorgänge.

Konformität und Fertigungsnormen

Referenznormen
DIN 8580 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Gewindesteigungsgenauigkeit: +/-0,005 mm
  • Düsenkopflaufgenauigkeit: 0,01 mm TIR
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät
  • Härteprüfung (Rockwell C-Skala)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Materialermüdungsakkumulation über 10^6 Zyklen bei 300 MPa Spannungsamplitude → Rissausbreitung an der Düsenöffnung führt zu Profilverzerrung >0,1 mm Toleranz → Implementierung von finiten Elementeanalyse-optimierten Ausrundungsradien >2,5 mm an Spannungskonzentrationspunkten
Lebensmittelpartikelabrasion bei Geschwindigkeiten >2 m/s mit Partikelhärte >3 Mohs → Öffnungsdurchmesserabnutzung über 0,05 mm verursacht Maßabweichung → Auftrag von plasmaverstärkter chemischer Gasphasenabscheidung Wolframkarbidbeschichtung mit 1800 HV Härte

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Düsenkopf

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Düsenkopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die Hauptfunktion eines Düsenkopfs bei der Lebensmittelextrusion?

Der Düsenkopf ist das letzte Formgebungselement, das das Querschnittsprofil von extrudierten Lebensmitteln bestimmt. Er presst die plastifizierte Lebensmittelmasse durch präzise gefertigte Öffnungen, um spezifische Formen, Texturen und Größen zu erzeugen.

Welche Materialien werden üblicherweise für Düsenköpfe verwendet?

Häufige Materialien sind Edelstahl (z. B. 304, 316), Werkzeugstahl und gehärteter Legierungsstahl. Die Wahl hängt von der Anwendung ab, wobei 316L für korrosive Umgebungen empfohlen wird.

Was sind typische Betriebsparameter für einen Düsenkopf?

Typische Referenzbereiche umfassen Düsenöffnungsbreite 50–300 mm, Höhe 1–10 mm, Anzahl der Auslässe 1–8, Betriebstemperatur 80–200 °C, Betriebsdruck 1,0–1,6 MPa, Oberflächenrauheit Ra 0,4–0,8 µm, Härte HRC 40–50 und Toleranz ±0,05 mm (gemäß ISO 2768-m). Diese müssen für das spezifische Modell bestätigt werden.

Wie beeinflusst der Düsenkopf die Produktqualität?

Der Düsenkopf beeinflusst direkt Dichte, Oberflächenbeschaffenheit und strukturelle Integrität. Eine gleichmäßige Strömungsverteilung und präzise Öffnungsgeometrie sind entscheidend für eine konsistente Produktform und -textur.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Lebensmittelherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Düsenkopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Durchflusssensor / Messumformer
Nächstes Produkt
Edelstahl-Waschbehälter
AngebotChat