Strukturierte Fertigungsdaten · 2026

Werkzeugkörper/Gehäuse

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeugkörper/Gehäuse im Bereich Maschinen- und Anlagenbau anhand von Werkstoffgüte bis Härte eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkzeugkörper/Gehäuse wird durch die Baugruppe aus Gehäusekörper und Montageflansch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das Hauptstrukturbauteil eines Düsenkopfes, das alle internen Düsenkomponenten aufnimmt und stützt.

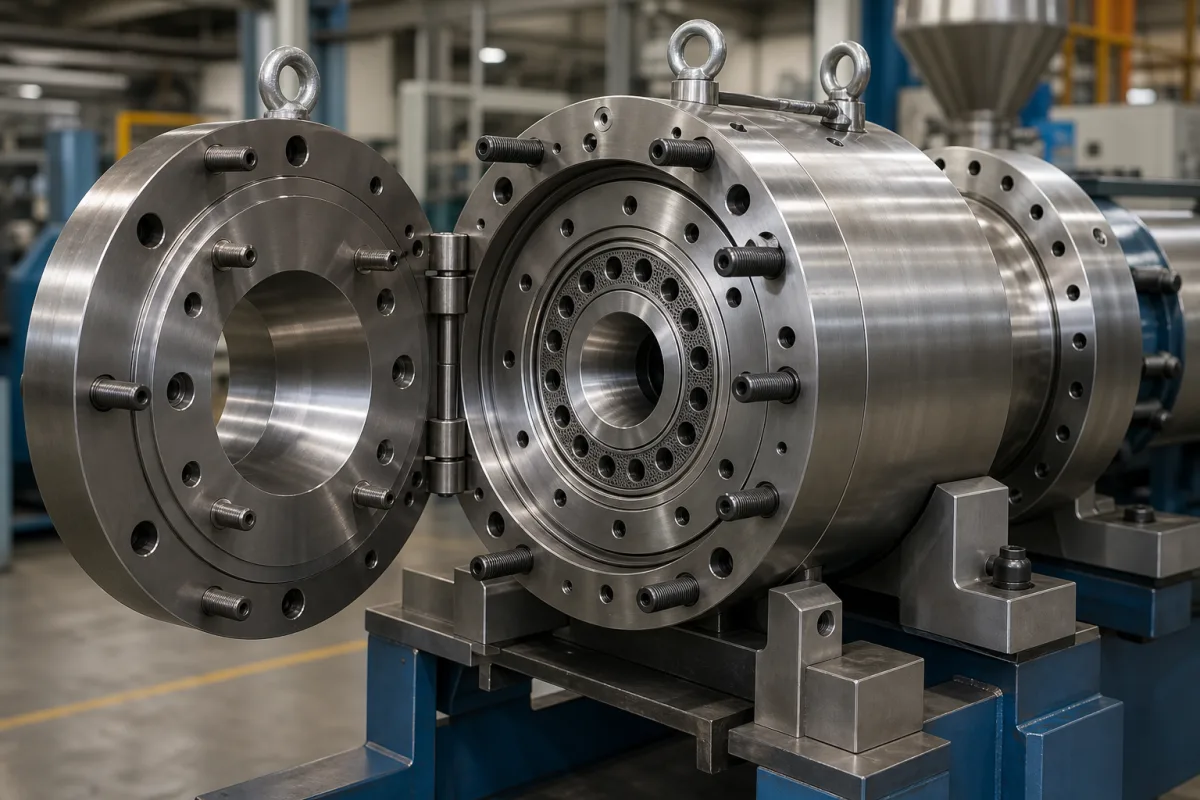
Werkzeugkörper/Gehäuse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Werkzeugkörper oder das Gehäuse ist der primäre Strukturrahmen einer Düsenkopfanordnung, typischerweise aus hochfesten Materialien gefertigt, um Extrusionsdrücken standzuhalten. Er dient als Behälter, der die Düsenplatte, das Brecherblech, Heizelemente und andere interne Komponenten aufnimmt und gleichzeitig Montageschnittstellen für den Extruderzylinder und nachgeschaltete Ausrüstung bietet. Sein Design gewährleistet korrekte Ausrichtung, Wärmemanagement und strukturelle Integrität während des Extrusionsprozesses. Der Werkzeugkörper ist eine kritische Komponente in der Herstellung von Maschinen und Anlagen, insbesondere in Extrusionssystemen. Er wird typischerweise aus Werkzeugstahl, Edelstahl oder legiertem Stahl hergestellt, wobei Materialgüten wie 45#-Stahl oder 40Cr in den Normen GB/T 699 und GB/T 3077 referenziert werden. Die Härte wird typischerweise im Bereich von 28–32 HRC spezifiziert, und die Oberflächenrauheit wird bei Ra 0,8–1,6 μm gehalten, um ordnungsgemäße Abdichtung und Verschleißfestigkeit zu gewährleisten. Der Hohlraumdurchmesser kann von 50 bis 300 mm reichen, und die Gesamtabmessungen variieren von 200×200×150 mm bis 600×600×400 mm, mit Gewichten zwischen 50 und 500 kg. Die Betriebstemperatur reicht von -20°C bis 200°C, und der Betriebsdruck beträgt typischerweise 1,0–1,6 MPa. Die Toleranzklassen sind IT7–IT8, mit Konzentrizität und Ebenheit begrenzt auf ≤0,02 mm bzw. ≤0,05 mm. Die Oberflächengüte der Dichtflächen beträgt Ra 0,4–0,8 μm, und die Korrosionsbeständigkeit wird durch Salzsprühtest für 48–72 Stunden verifiziert. Diese Parameter sind Verzeichnis-Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Überprüfen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Der Werkzeugkörper bietet eine starre, abgedichtete Umhüllung, die die präzise Ausrichtung interner Düsenkomponenten aufrechterhält und gleichzeitig hohen Temperaturen und Drücken während der Materialextrusion standhält. Er erleichtert die Wärmeübertragung von Heizelementen zum Materialflussweg und gewährleistet eine gleichmäßige Materialflussverteilung durch die Düsenanordnung. Die strukturelle Integrität des Körpers verhindert Verformung unter Last, und seine Montageschnittstellen gewährleisten eine ordnungsgemäße Verbindung zum Extruder und nachgeschalteter Ausrüstung. Das Wärmemanagement wird durch die Wärmeleitfähigkeit des Materials und das Design der Heizelementplatzierung erreicht. Der Werkzeugkörper fungiert auch als Druckbehälter, der den Extrusionsdruck innerhalb sicherer Grenzen hält. Die korrekte Ausrichtung interner Komponenten ist entscheidend für die Erzielung gleichmäßiger Wandstärken und Produktqualität. Die Dichtflächen des Werkzeugkörpers verhindern das Austreten von geschmolzenem Material, und seine Oberflächengüte reduziert Reibung und Verschleiß. Das Funktionsprinzip beruht auf der Fähigkeit des Werkzeugkörpers, Dimensionsstabilität unter variierenden thermischen und mechanischen Belastungen aufrechtzuerhalten, um einen konsistenten Extrusionsausstoß zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkstoffgüte45# steel or 40CrHigher strength and wear resistance for high-pressure diesGB/T 699, GB/T 3077
Härte28–32 HRCBalances toughness and wear resistanceGB/T 230.1
OberflächenrauheitRa 0.8–1.6 μmAffects die life and product finishGB/T 1031
Hohlraumdurchmesser50–300 mmDetermines maximum part size
Außenmaße200×200×150 – 600×600×400 mmMust fit press and die set
Gewicht50–500 kgAffects handling and press capacity
Betriebstemperatur-20–200 °CAbove 200°C may require heat-resistant alloys
Betriebsdruck1.0–1.6 MPa
ToleranzklasseIT7–IT8Critical for alignment of internal componentsISO 286-1
Konzentrizität≤0.02 mmEnsures uniform wall thickness and balanceISO 1101
Ebenheit≤0.05 mmAffects sealing and mountingISO 1101
DichtflächenrauheitRa 0.4–0.8 μmPrevents leakage under pressureGB/T 1031
KorrosionsbeständigkeitSalt spray 48–72 hRequired for humid or chemical environmentsGB/T 10125

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Edelstahl Legierter Stahl

Komponenten / BOM

Components / BOM
  • Gehäusekörper
    Das Gehäuse selbst: umschließt und positioniert die inneren Teile und bietet die Montageschnittstelle.
  • Montageflansch
    Bietet eine sichere Befestigungsschnittstelle zum Extruderzylinder
    Material: Stahl
  • Heizkanäle
    Aufnahme für Patronenheizkörper oder Bandheizkörper zur Temperaturregelung
    Material: Stahl
  • Thermoelement-Schutzrohre
    Aufnahme von Temperatursensoren zur Prozessüberwachung
    Material: Stahl
  • Strömungskanäle
    Leitet den Materialfluss vom Extruder zur Düsenplatte
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische Belastung bei 85 % der Streckgrenze (263,5 MPa) mit 10⁶ Zyklen Ermüdungsrissbildung an Spannungskonzentrationspunkten (Schraubenlöcher) Optimierung des Ausrundungsradius (R ≥ 3 mm), Kugelstrahlen zur Erzeugung von Druckeigenspannungen von -200 MPa
Thermischer Gradient von 150°C über die Gehäusedicke (10 mm) Thermische Verformung übersteigt 0,1 mm Ebenheitstoleranz Symmetrische Rippenkonstruktion (8 mm Dicke), geregelte Kühlkanäle, die ΔT < 50°C halten

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-150 MPa Druckspannung, -40°C bis 250°C Temperatur
Belastungs- und Ausfallgrenzen
Streckgrenzenschwelle: 310 MPa (AISI 4140 Stahl), 0,5 mm bleibende Verformung, 300°C thermische Grenze für Maßhaltigkeit
Plastische Verformung durch Überschreiten der Streckgrenze (Hooke'sches Gesetz: σ = Eε), thermische Ausdehnungsdifferenz (α = 11,7×10⁻⁶/°C für Stahl) verursacht Spannungskonzentration an Schraubverbindungen
Fertigungskontext
Werkzeugkörper/Gehäuse wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10.000 psi (690 bar) Standard, höher mit spezialisierten Konstruktionen
Durchflussrate:Abhängig von interner Geometrie und Anschlussgrößen
Betriebstemperatur:-40°C bis 400°C (werkstoffabhängig)
Montage- und Anwendungskompatibilität
Hochdruck-HydraulikflüssigkeitenPolymerschmelzen (Kunststoffextrusion)Abrasive Bergbaususpensionen
Nicht geeignet: Konzentrierte Flusssäure oder andere starke chemische Ätzmittel
Auslegungsdaten
  • Maximaler Betriebsdruck und Druckzyklen
  • Erforderliche Anschlussgrößen und Normen
  • Abmessungen und Montageanforderungen interner Werkzeugkomponenten

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch wiederholten Werkzeugbetrieb, Spannungskonzentrationen an scharfen Kanten oder Schraubenlöchern sowie Werkstofffehler oder unsachgemäße Wärmebehandlung.
Verschleiß und Fressen
Ursache: Abrasive Partikel aus dem Werkstückmaterial oder Verunreinigungen, unzureichende Schmierung, Fehlausrichtung, die zu ungleichmäßigem Kontakt führt, und übermäßiger Betriebsdruck.
Wartungsindikatoren
  • Sichtbare Risse oder Verformungen auf der Gehäuseoberfläche, insbesondere nahe Spannungspunkten oder Montagebereichen.
  • Ungewöhnliche Geräusche wie Schleifen, Klicken oder Knacken während des Betriebs, die auf internen Verschleiß oder Bauteilversagen hindeuten.
Technische Hinweise
  • Regelmäßige zerstörungsfreie Prüfungen (z.B. Ultraschall- oder Eindringprüfung) durchführen, um Risse im Frühstadium vor einem katastrophalen Ausfall zu erkennen.
  • Korrekte Ausrichtung und Montage sicherstellen, empfohlene Schmiermittel verwenden und saubere Betriebsbedingungen einhalten, um abrasiven Verschleiß und Spannungskonzentrationen zu minimieren.

Konformität und Fertigungsnormen

Referenznormen
ASTM A681-08(2019) - Standard-Spezifikation für legierte WerkzeugstähleCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Montageflächen: 0,02 mm
Qualitätsprüfung
  • Maßliche Verifikation mit KMG
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Werkzeugkörper/Gehäuse

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden üblicherweise für Werkzeugkörper verwendet?

Häufige Materialien sind Werkzeugstahl, Edelstahl und legierter Stahl. Spezifische Güten wie 45#-Stahl oder 40Cr werden in den Normen GB/T 699 und GB/T 3077 referenziert. Die Wahl hängt von der erforderlichen Festigkeit, Verschleißfestigkeit und Betriebsumgebung ab.

Was sind typische Härte- und Oberflächenrauheitswerte?

Die Härte wird typischerweise als 28–32 HRC spezifiziert, und die Oberflächenrauheit beträgt Ra 0,8–1,6 μm für allgemeine Oberflächen. Dichtflächen können eine feinere Oberfläche von Ra 0,4–0,8 μm erfordern. Diese Werte beeinflussen die Lebensdauer des Werkzeugs und die Produktqualität.

Wie überprüfe ich, ob der Werkzeugkörper meinen Anforderungen entspricht?

Überprüfen Sie die spezifizierten Parameter wie Hohlraumdurchmesser, Gesamtabmessungen, Gewicht, Betriebstemperatur, Druck, Toleranzklasse, Konzentrizität, Ebenheit und Korrosionsbeständigkeit. Bestätigen Sie diese Werte immer mit dem rechtlichen Hersteller oder Lieferanten für Ihr spezifisches Modell und Ihre Anwendung.

Welche Normen gelten für die Herstellung von Werkzeugkörpern?

Relevante Normen umfassen GB/T 699 für Material, GB/T 3077 für legierten Stahl, GB/T 230.1 für Härte, GB/T 1031 für Oberflächenrauheit, ISO 286-1 für Toleranz, ISO 1101 für geometrische Toleranzen und GB/T 10125 für Salzsprühtest. Diese sind Verifikationsreferenzen, kein Zertifizierungsnachweis.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkzeugkörper/Gehäuse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkzeugkörper/Gehäuse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkzeugkopf-Baugruppe
Nächstes Produkt
Werkzeugmagazin
AngebotChat