Technische Definition
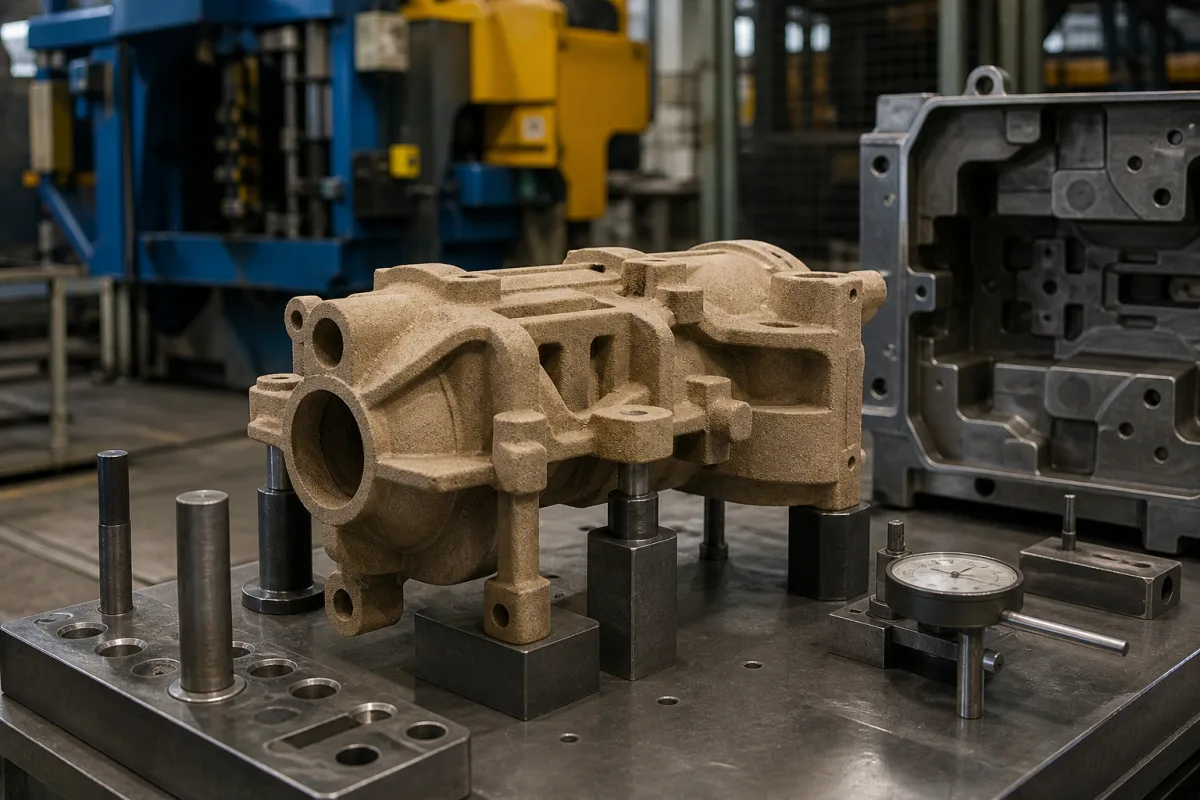
Ein Gießkern ist ein vorgeformtes, verlorenes Bauteil, das in die Formkavität eingelegt wird, um innere Kanäle, Hohlräume oder komplexe Geometrien in Metallgussteilen zu erzeugen. Er besteht typischerweise aus Sandmischungen, die mit Harzen oder anorganischen Bindemitteln gebunden sind, die während des Metallgießens ihre Form behalten, aber danach entfernt werden können. Diese Kerne ermöglichen die Herstellung von Hohlgussteilen mit präzisen inneren Merkmalen, die nicht allein durch die Form gebildet werden können, wie z. B. Wassermäntel in Motorblöcken, Ölkanäle oder innere Kühlkanäle. Der Kern wird vor dem Gießen in der Form positioniert; geschmolzenes Metall fließt um ihn herum, erstarrt und bildet die gewünschte innere Hohlraumform, wonach das Kernmaterial durch mechanische oder thermische Mittel entfernt wird. In Gießereibetrieben werden Kerne basierend auf der erforderlichen Maßtoleranz, Oberflächengüte und mechanischen Festigkeit ausgewählt. Typische Parameter umfassen Kerndichte von 0,5 bis 50 kg, Maßtoleranz von ±0,1 bis ±0,5 mm nach ISO 8062, Oberflächenrauheit von Ra 3,2 bis 12,5 nach ISO 1302, Biegefestigkeit von 2,5 bis 5,0 MPa nach ISO 7625, Permeabilität von 100 bis 300 cm³/min nach ISO 7625, Feuchtigkeitsgehalt von 1,5 % bis 3,0 %, maximale Betriebstemperatur von 300 bis 400 °C, Aushärtezeit von 30 bis 120 Minuten, Kernkastenabmessungen von 200 bis 800 mm, Dichte von 1,4 bis 1,8 g/cm³ und gute Kollabierbarkeit. Diese Werte sind Referenzbereiche und müssen für die spezifische Anwendung bestätigt werden. Die Leistung des Kerns wird durch Bindemitteltyp, Sandqualität und Aushärtebedingungen beeinflusst. Richtige Handhabung und Lagerung sind wichtig, um Bruch oder Feuchtigkeitsaufnahme zu vermeiden. Während des Gießens muss der Kern thermischen und mechanischen Belastungen ohne Verformung standhalten. Nach dem Erstarren muss der Kern leicht entfernbar sein, ohne das Gussteil zu beschädigen. Die Verifizierung der Kerneigenschaften sollte durch Standardtestmethoden erfolgen, und die Konformität mit Normen sollte mit dem Lieferanten bestätigt werden. Regelmäßige Inspektion von Kernkästen und Schießgeräten gewährleistet gleichbleibende Qualität. Die Nichteinhaltung spezifizierter Parameter kann zu Fehlern wie Lunkern, Kernversatz oder Oberflächenrauheit führen. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.
Funktionsprinzip
Der Kern wird vor dem Gießen in die Formkavität eingelegt. Geschmolzenes Metall wird in die Form gegossen und fließt um den Kern. Das Metall erstarrt und bildet die äußere Form und den inneren Hohlraum, der durch den Kern definiert ist. Nach dem Erstarren wird der Kern durch mechanisches Rütteln, thermische Zersetzung oder chemisches Auflösen entfernt, wodurch die gewünschte innere Geometrie entsteht. Der Kern muss während des Gießens seine Form behalten und den thermischen und mechanischen Kräften des Metalls widerstehen. Seine Permeabilität ermöglicht das Entweichen von Gasen und verhindert Lunker. Die Kollabierbarkeit des Kerns gewährleistet eine einfache Entfernung ohne Beschädigung des Gussteils.