Strukturierte Fertigungsdaten · 2026

Hochdruck-Druckgussmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Hochdruck-Druckgussmaschine im Bereich Gießereien anhand von Schließkraft bis Einspritzdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hochdruck-Druckgussmaschine wird durch die Baugruppe aus Einspritzsystem und Spannvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industriemaschine zur Herstellung von Metallgussteilen durch Einspritzen von geschmolzenem Metall unter hohem Druck in wiederverwendbare Stahlformen

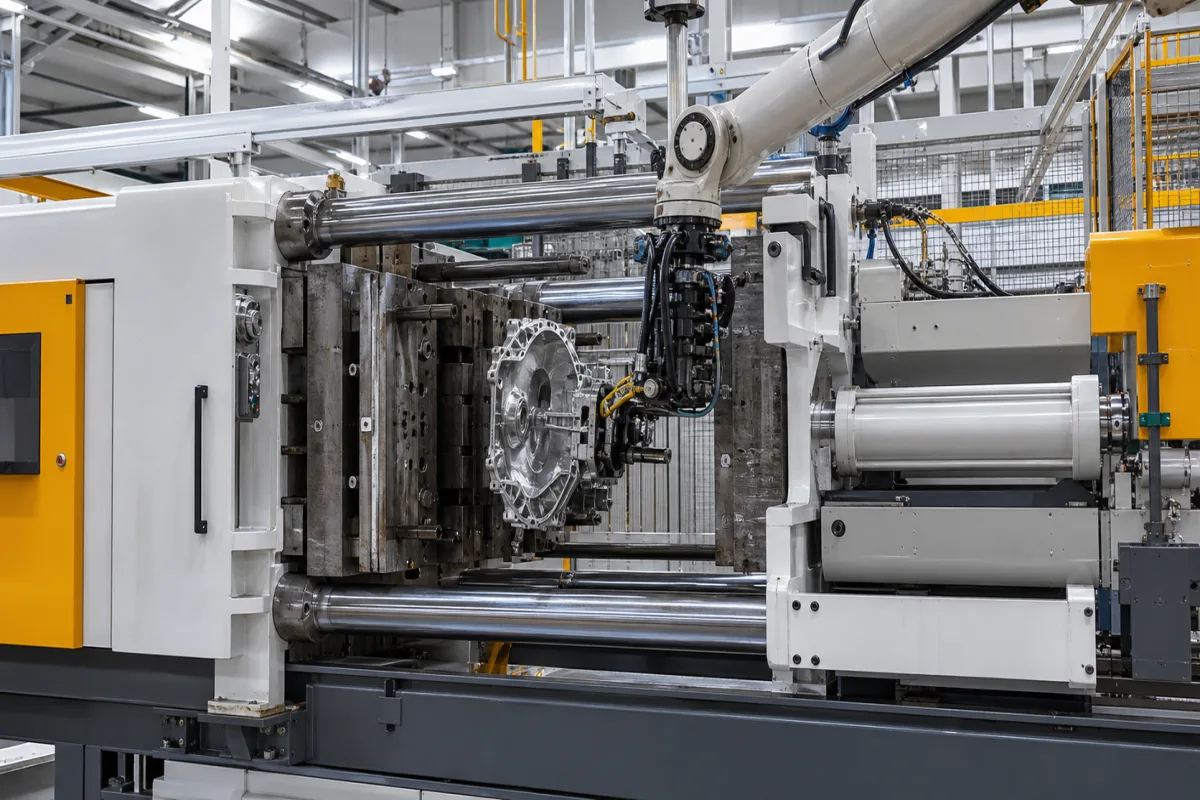
Hochdruck-Druckgussmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Hochdruck-Druckgussmaschine ist ein spezielles industrielles Gerät, das in Gießereien zur Herstellung präziser, komplexer Metallkomponenten mit ausgezeichneter Oberflächengüte und Maßgenauigkeit eingesetzt wird. Sie funktioniert, indem geschmolzenes Metall unter erheblichem Druck in einen Stahlformhohlraum gepresst wird, was schnelle Produktionszyklen und eine hohe Stückzahlfertigung ermöglicht. Diese Maschine ist unerlässlich für die Herstellung von Automobilteilen, Elektronikgehäusen und Konsumgüterkomponenten mit dünnen Wänden und komplizierten Geometrien. Ihr automatisierter Betrieb senkt die Arbeitskosten und gewährleistet gleichbleibende Qualität über Produktionschargen hinweg. Die Maschine ist für die Verwendung mit Stahl, Gusseisen und Kupferlegierungen ausgelegt. Zu den wichtigsten Parametern gehören Schließkraft (200–4000 kN), Einspritzdruck (30–100 MPa), Schussgewicht (0,5–50 kg), Plattenabmessungen (500×500–2000×2000 mm), Zykluszeit (15–120 Sekunden), Formhöhe (200–1200 mm), Betriebsdruck (1,0–1,6 MPa), Leistungsaufnahme (30–250 kW), Maschinengewicht (5–80 t) und Abmessungen (3000×2000×2500–10000×5000×4000 mm). Das Steuerungssystem ist eine SPS mit HMI, und die Sicherheitsnorm ist EN 869. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für spezifische Modelle und Anwendungen bestätigt werden. Die Maschine ist als Verbraucherprodukttyp eingestuft, d.h. sie ist für Endbenutzer käuflich, aber kein Massenartikel; sie erfordert eine sorgfältige Auswahl basierend auf den Produktionsanforderungen. Bei der Auswahl einer Maschine sollten Sie die erforderliche Schließkraft, den Einspritzdruck, das Schussgewicht und die Zykluszeit berücksichtigen, um Ihren Gussanforderungen gerecht zu werden. Überprüfen Sie die Plattenabmessungen und die Formhöhe, um die Kompatibilität mit Ihren Formen sicherzustellen. Prüfen Sie den Betriebsdruck und die Einhaltung der Sicherheitsnorm. Wartungssignale umfassen Hydrauliköllecks, ungewöhnliche Geräusche und inkonsistente Zykluszeiten. Fehlergrenzen umfassen das Überschreiten der maximalen Schließkraft oder des Einspritzdrucks, was die Form oder die Maschine beschädigen kann. Konsultieren Sie immer den Hersteller für Installations-, Betriebs- und Wartungsrichtlinien.

Funktionsprinzip

Geschmolzenes Metall wird unter hohem Druck durch ein hydraulisches oder mechanisches System in eine Stahlform eingespritzt, dann schnell abgekühlt und als fester Guss ausgeworfen. Der Prozess beginnt mit dem Schließen der Formhälften mit einer Kraft, die ausreicht, um dem Einspritzdruck standzuhalten. Anschließend wird geschmolzenes Metall unter hohem Druck in den Formhohlraum gepresst, wobei komplizierte Details ausgefüllt werden. Nach dem Erstarren öffnet sich die Form und das Gussstück wird ausgeworfen. Der Zyklus wiederholt sich automatisch und ermöglicht eine hohe Stückzahlproduktion.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schließkraft200–4000 kNMaximale Kraft, die aufgebracht wird, um die Formhälften während des Spritzvorgangs geschlossen zu halten
Einspritzdruck30–100 MPaMaximaler Druck, der auf das Schmelzmetall während der Einspritzphase ausgeübt wird
Spritzgussmasse0.5–50 kgMaximalgewicht des geschmolzenen Metalls pro Spritzzyklus
Plattenmaß500×500–2000×2000 mmAbmessungen der Aufspannfläche für Werkzeuge
Zykluszeit15–120 SekundenZeit für vollständigen Einspritz- und Auswerferzyklus
Stempelhöhe200–1200 mmMaximal verfügbarer vertikaler Raum für Stempelinstallation
Betriebsdruck1.0–1.6 MPa
Leistungsaufnahme30–250 kWTotal installed power
Maschinengewicht5–80 tFoundation and transport requirements
Abmessungen (L×B×H)3000×2000×2500–10000×5000×4000 mmSpace needed for installation
SteuerungssystemPLC + HMIProgrammable logic controller with touchscreen
SicherheitsnormEN 869Safety requirements for die casting machinesEN 869

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahl Gusseisen Kupferlegierungen

Komponenten / BOM

Components / BOM
  • Einspritzsystem
    Presst geschmolzenes Metall unter Druck in die Formkavität
    Material: Stahl
  • Spannvorrichtung
    Hält die Formhälften während des Einspritzens und Abkühlens zusammen
    Material: Gusseisen
  • Spritzgussform
    Wiederverwendbare Stahlform zur Definition der Gussform und -merkmale
    Material: Werkzeugstahl
  • Hydraulikaggregat
    Stellt hydraulischen Druck für Maschinenbetrieb bereit
    Material: Stahl
  • Steuerungssystem
    Verwaltet Maschinenabläufe, Zeitsteuerung und Sicherheitsfunktionen
    Material: Elektronische Bauteile
  • Auswerfermechanismus
    Entfernt das erstarrte Gussteil aus der Form nach dem Abkühlen
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidkontamination über ISO 4406 18/16/13 Reinheitsklasse Servoventil-Spulenblockierung verursacht Druckschwankungen von ±15 % vom Sollwert Einbau eines 3 μm Absolut-Filters mit Differenzdrucküberwachung bei 0,8 bar Warnschwelle
Wasserstoffgehalt im geschmolzenen Aluminium über 0,15 ml/100g Gasporositätsbildung reduziert Gussdichte unter 2,68 g/cm³ Implementierung einer Rotationsentgasung mit Argon bei mindestens 1,5 l/min Durchflussrate für 8 Minuten

Technische Bewertung

Betriebsbereich
Betriebsbereich
80-120 MPa Einspritzdruck, 650-720°C Aluminium-Schmelztemperatur, 0,1-0,3 m/s Einspritzgeschwindigkeit
Belastungs- und Ausfallgrenzen
Plattenverformung über 0,15 mm/m, Formtemperatur über 450°C, Hydraulikdruck über 140 MPa
Thermische Ermüdung durch zyklisches Erhitzen (650°C) und Abkühlen (200°C), was zur Mikrorissbildung an Spannungskonzentrationen oberhalb der 250 MPa Streckgrenze führt
Fertigungskontext
Hochdruck-Druckgussmaschine wird innerhalb von Gießereien nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

die casting press pressure die caster HPDC machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:300-1500 bar Einspritzdruck
Durchflussrate:0,5-10 kg/s Metall-Einspritzrate
Betriebstemperatur:150-750°C (Formtemperatur: 150-300°C, Metalltemperatur: 600-750°C)
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (z.B. EN AC-46000, EN AC-44200)Zinklegierungen (z.B. ZL0400, ZL0430)Magnesiumlegierungen (z.B. EN-MC21110)
Nicht geeignet: Eisenmetalle (Stahl, Eisen) aufgrund übermäßiger thermischer Belastung der Formen
Auslegungsdaten
  • Erforderliches Bauteilgewicht/-volumen (kg oder cm³)
  • Jährliche Produktionsmenge (Stück/Jahr)
  • Bauteilgeometriekomplexität (Wandstärke, Merkmale)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen während des Gießvorgangs verursachen Ausdehnungs- und Kontraktionsspannungen in Formenbauteilen, was zur Rissinitiierung und -ausbreitung führt, insbesondere in hochbelasteten Bereichen wie Kernen und Auswerferstiften.
Kontamination des Hydrauliksystems
Ursache: Eindringen von Metallpartikeln, Feuchtigkeit oder Luft in das Hydraulikfluid aufgrund unzureichender Filtration, Dichtungsverschlechterung oder unsachgemäßer Wartung, was zu klemmenden Ventilen, Pumpenverschleiß und Druckschwankungen führt.
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Schleifgeräusche vom Einspritzsystem während des Betriebs
  • Sichtbare Hydraulikfluidlecks an Zylindern, Ventilen oder Schlauchverbindungen
Technische Hinweise
  • Einführung eines rigorosen Formtemperaturkontrollprotokolls unter Verwendung von Vorheiz- und Kühlsystemen, um thermischen Schock zu minimieren und optimale Betriebstemperaturen aufrechtzuerhalten
  • Etablierung eines proaktiven Hydraulikwartungsprogramms mit regelmäßiger Fluidanalyse, Filterwechselplänen und Kontaminationskontrollmaßnahmen

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2011 - Sicherheit von MaschinenDIN EN 201 - Sicherheitsanforderungen für SpritzgießmaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Plattenparallelität: +/-0,05 mm
  • Spannstangen-Geradheit: 0,1 mm pro Meter
Qualitätsprüfung
  • Druckprüfung für Hydrauliksysteme
  • Zerstörungsfreie Prüfung (ZfP) für kritische Komponenten

Hersteller von Hochdruck-Druckgussmaschine

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Bengbu Longhua Die Casting Machine Co., Ltd.
· CN
Fertigt außerdem: Temperature Control Unit、Temperature Controller、Aluminum Die Casting und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “high pressure die casting machine”
Quellseite ansehen ↗ longhuamachine.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien können mit dieser Maschine verarbeitet werden?

Laut den Verzeichnisdaten ist die Maschine für die Verwendung mit Stahl, Gusseisen und Kupferlegierungen ausgelegt. Die spezifischen Legierungsqualitäten und die Kompatibilität müssen jedoch mit dem Hersteller für Ihre beabsichtigte Anwendung bestätigt werden.

Was ist der typische Schließkraftbereich?

Der Schließkraftbereich beträgt laut Verzeichnis 200–4000 kN. Dies ist ein Referenzbereich; die tatsächlich erforderliche Schließkraft hängt von Größe und Komplexität des Gussstücks ab. Bestätigen Sie immer die Fähigkeiten der spezifischen Maschine mit dem Hersteller.

Welche Sicherheitsnormen gelten für diese Maschine?

Das Verzeichnis listet EN 869 als Sicherheitsnorm für Druckgussmaschinen. Diese Norm ist eine Referenz für Beschaffung und Überprüfung; sie garantiert nicht, dass eine bestimmte Maschine zertifiziert ist. Sie sollten die Konformität mit dem Hersteller oder Lieferanten bestätigen.

Wie wähle ich die richtige Maschine für meine Produktion?

Berücksichtigen Sie Ihr erforderliches Schussgewicht, den Einspritzdruck, die Zykluszeit und die Formabmessungen. Die Parameter der Maschine (z.B. Schließkraft, Plattenabmessungen, Formhöhe) müssen zu Ihrer Form und Ihren Gussanforderungen passen. Konsultieren Sie den Hersteller, um sicherzustellen, dass die Maschine Ihren spezifischen Anforderungen entspricht.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Gießereien

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hochdruck-Druckgussmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hochdruck-Druckgussmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Gießkern
Nächstes Produkt
Induktionsschmelzofen
AngebotChat