Strukturierte Fertigungsdaten · 2026

Anwendungswerkzeugkopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Anwendungswerkzeugkopf im Bereich Maschinen- und Anlagenbau anhand von Betriebstemperatur bis Nenndurchfluss eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Anwendungswerkzeugkopf wird durch die Baugruppe aus Montageflansch und Arbeitsspitze beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das funktionale Endbauteil eines Anwendungsmechanismus, das direkt mit Materialien oder Werkstücken interagiert, um spezifische Operationen durchzuführen.

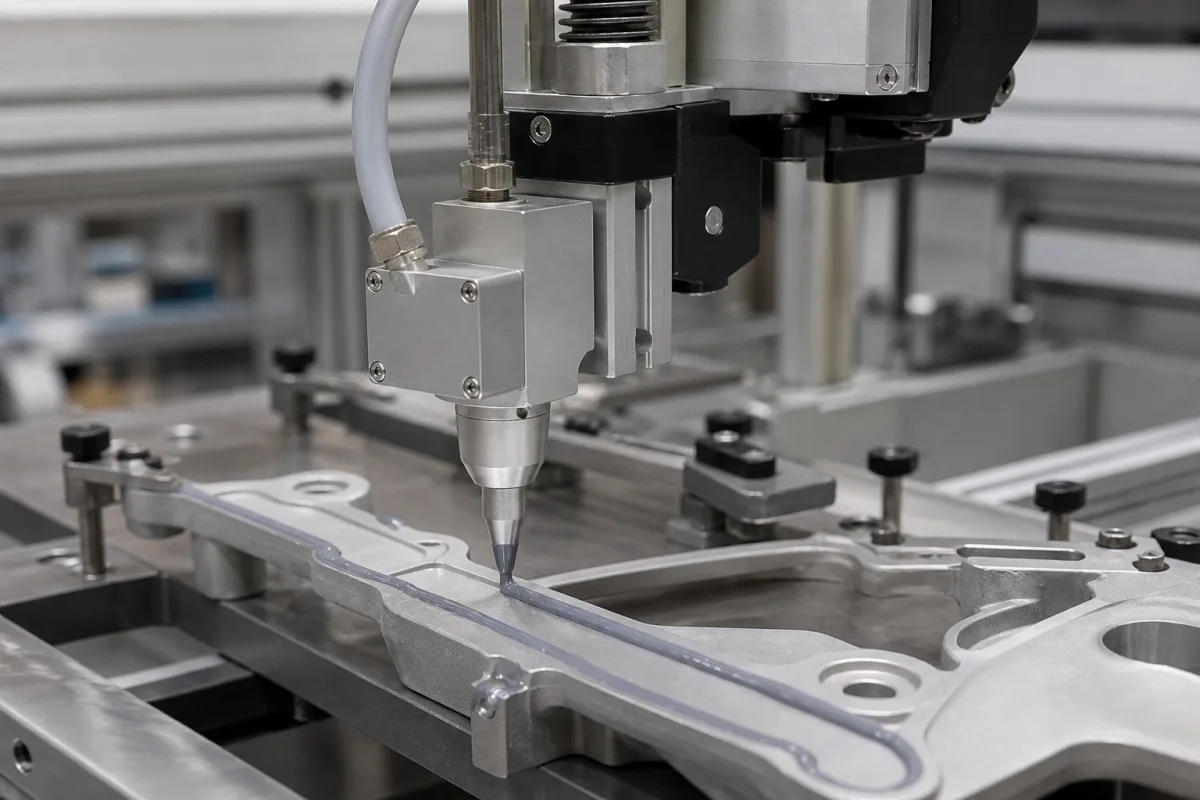
Anwendungswerkzeugkopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Anwendungswerkzeugkopf

Technische Definition

Ein Anwendungswerkzeugkopf ist das Endbauteil eines Anwendungsmechanismus, das entwickelt wurde, um präzise Funktionen wie Dosieren, Schneiden, Formen oder Verarbeiten von Materialien auszuführen. Er dient als Schnittstelle, an der mechanische Wirkung auf Werkstücke ausgeübt wird, und weist oft spezielle Geometrien, Beschichtungen oder Anbauteile auf, die auf spezifische Fertigungsaufgaben in Maschinensystemen zugeschnitten sind. Der Werkzeugkopf empfängt mechanische Kraft, Bewegung oder Energie vom Antriebssystem des Anwendungsmechanismus und überträgt sie auf das Zielmaterial. Sein Design bestimmt die Art der Anwendung (z. B. Sprühen, Stanzen, Schweißen) durch kontrollierten Kontakt, Druck oder Bewegung am Wirkungspunkt. In Industriemaschinen ist der Werkzeugkopf ein kritisches Teil, das basierend auf den spezifischen Prozessanforderungen ausgewählt werden muss, einschließlich Betriebsdruck, Temperatur, Durchflusskapazität, Positioniergenauigkeit, Wiederholbarkeit, Versorgungsspannung, Leistungsaufnahme, Schutzart, Materialgüte und Gewicht. Zum Beispiel beträgt der Betriebsdruckbereich 1,0–1,6 MPa, und der Betriebstemperaturbereich liegt bei -40 bis 85 °C. Die Nenndurchflusskapazität beträgt 15–60 L/min bei einem Druckabfall von 1,0 MPa. Die Positioniergenauigkeit beträgt ±0,05 mm unter Nulllastbedingungen, und die Wiederholbarkeit beträgt ±0,02 mm für 100 Zyklen (beide gemäß ISO 230-2). Die Versorgungsspannung beträgt 24 V DC ±10 % für Magnetbetätigung, mit einer Leistungsaufnahme von 9–36 W bei Nennspannung. Die Schutzart ist IP54–IP65 (gemäß IEC 60529), und die Materialgüten sind 304–316L (gemäß ASTM A240). Das Gewicht liegt zwischen 1,5 und 3,0 kg, abhängig von Größe und Optionen. Diese Werte sind Referenzbereiche, die für das tatsächliche Modell und die Anwendung bestätigt werden müssen. Überprüfen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten vor Beschaffung oder Verwendung.

Funktionsprinzip

Der Werkzeugkopf empfängt mechanische Kraft, Bewegung oder Energie vom Antriebssystem des Anwendungsmechanismus und überträgt sie auf das Zielmaterial. Sein Design bestimmt die Art der Anwendung (z. B. Sprühen, Stanzen, Schweißen) durch kontrollierten Kontakt, Druck oder Bewegung am Wirkungspunkt. Die Geometrie, das Material und die Oberflächenbehandlung des Werkzeugkopfs beeinflussen die Effizienz und Qualität der Operation. Zum Beispiel kann ein Dosierkopf eine Düse verwenden, um den Durchfluss zu steuern, während ein Schneidkopf eine scharfe Kante verwendet, um Material zu scheren. Der Werkzeugkopf muss mit den Spezifikationen des Antriebssystems kompatibel sein, wie Spannung und Leistung, und muss innerhalb der angegebenen Druck-, Temperatur- und Durchflussgrenzen arbeiten, um eine zuverlässige Leistung zu gewährleisten. Korrekte Ausrichtung und Kalibrierung sind entscheidend, um die erforderliche Genauigkeit und Wiederholbarkeit zu erreichen.
Hauptmaterialien

Werkzeugstahl, Hartmetall, Keramikverbundwerkstoffe
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Betriebstemperatur-40–85 °COutside this range seals may fail
Nenndurchfluss15–60 L/minAt 1.0 MPa pressure drop
Positioniergenauigkeit±0.05 mmUnder no-load conditionsISO 230-2
Wiederholgenauigkeit±0.02 mmFor 100 cyclesISO 230-2
Versorgungsspannung24 ±10% V DCFor solenoid actuation
Leistungsaufnahme9–36 WAt rated voltage
SchutzartIP54–IP65IP65 for washdownIEC 60529
Werkstoff304–316L316L for corrosive mediaASTM A240
Gewicht1.5–3.0 kgDepends on size and options

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Montageflansch
    Ermöglicht die sichere Befestigung an der Antriebswelle oder dem Arm des Anwendungsmechanismus
    Material: Stahllegierung
  • Arbeitsspitze
    Die Kontaktfläche oder -kante, die direkt mit dem Material oder Werkstück interagiert
    Material: Vergüteter Werkzeugstahl oder Hartmetall
  • Kühlkanal
    Innere Durchgang für Kühlmittelströmung zur Steuerung der thermischen Ausdehnung und des Verschleißes
    Material: Stahl mit korrosionsbeständiger Beschichtung

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 100 bar
Durchflussrate:0,5 bis 50 L/min
Betriebstemperatur:-20 °C bis 150 °C
slurry concentration:Bis zu 40 % Feststoffe nach Gewicht
Montage- und Anwendungskompatibilität
Wässrige LösungenPolymerschmelzenKeramik-Suspensionen
Nicht geeignet: Hochkorrosive Säuren (z.B. konzentrierte Schwefelsäure)
Auslegungsdaten
  • Materialviskosität (cP)
  • Erforderliche Applikationsrate (Volumen/Zeit)
  • Werkstückoberflächengeometrie/-fläche
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 mm (Werkzeug-Werkstück-Spiel), 20-80 N (Kontaktkraft), 0-150 °C (Betriebstemperatur)
Belastungs- und Ausfallgrenzen
Materialfließgrenze überschritten bei 450 MPa (Stahl) oder 250 MPa (Aluminium), thermische Ausdehnungsdifferenz über 0,15 mm bei 200 °C, Oberflächenhärtereduktion unter 55 HRC
Hertzscher Kontaktstress, der die Materialfließgrenze überschreitet (σ_y = 450 MPa für Werkzeugstahl), differentielle thermische Ausdehnung (α_Werkzeug = 11×10⁻⁶/°C vs α_Werkstück = 23×10⁻⁶/°C für Aluminium), abrasiver Verschleiß, der die Härte durch Karbidauflösung bei 600 °C reduziert
Fertigungskontext
Anwendungswerkzeugkopf wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Abrasive Verschleiß
Ursache: Längerer Kontakt mit harten Partikeln im Applikationsmedium, was zu Materialabbau und Verlust der Maßgenauigkeit führt.
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch wiederholte Betriebsstöße oder Druckschwankungen, die Mikrorisse an Spannungskonzentrationen initiiert, die sich ausbreiten.
Wartungsindikatoren
  • Ungewöhnliche Vibration oder hörbares Klopfen während des Betriebs
  • Sichtbare Riefen, Grübchen oder Materialverlust auf der Werkzeugkopfoberfläche
Technische Hinweise
  • Implementierung einer Echtzeit-Zustandsüberwachung mit Schwingungsanalyse zur Früherkennung von Verschleiß vor Funktionsausfall
  • Einrichtung eines vorbeugenden Wartungsplans für regelmäßige Inspektion und Reinigung zur Entfernung abrasiver Verunreinigungen und Überprüfung der Ausrichtung

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.11-1993DIN 6375
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenplanheit: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung via Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell C)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische Belastung bei 85 % der Fließgrenze (382,5 MPa) für 10⁶ Zyklen → Ermüdungsrissinitiierung an Spannungskonzentratoren (Radius < 0,1 mm) → Auslegung von Ausrundungsradien > 0,5 mm, Kugelstrahlen zur Induktion von 200 MPa Druckeigenspannung, Materialsubstitution zu Maraging-Stahl (σ_uts = 2400 MPa)
Elektrochemische Potentialdifferenz > 0,5 V in leitfähigem Kühlmittel (pH < 6,5) → Kontaktkorrosion an bimetallischen Grenzflächen (Stahl-Kupfer), Materialverlustrate > 0,1 mm/Jahr → Kathodischer Schutz bei -0,85 V vs. GKE, dielektrische Isolation mit 0,2 mm Aluminiumoxidbeschichtung, Kühlmittelleitfähigkeitskontrolle < 100 µS/cm

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Anwendungswerkzeugkopf

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Anwendungswerkzeugkopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist ein Anwendungswerkzeugkopf?

Ein Anwendungswerkzeugkopf ist das Endbauteil eines Anwendungsmechanismus, das direkt mit Materialien oder Werkstücken interagiert, um spezifische Operationen wie Dosieren, Schneiden, Formen oder Verarbeiten durchzuführen. Er überträgt mechanische Kraft, Bewegung oder Energie vom Antriebssystem auf das Zielmaterial.

Welche wichtigen Spezifikationen sind zu beachten?

Wichtige Spezifikationen umfassen Betriebsdruck (1,0–1,6 MPa), Betriebstemperatur (-40 bis 85 °C), Nenndurchflusskapazität (15–60 L/min), Positioniergenauigkeit (±0,05 mm), Wiederholbarkeit (±0,02 mm), Versorgungsspannung (24 V DC ±10 %), Leistungsaufnahme (9–36 W), Schutzart (IP54–IP65), Materialgüte (304–316L) und Gewicht (1,5–3,0 kg). Dies sind Referenzbereiche; bestätigen Sie mit dem Hersteller.

Wie funktioniert der Werkzeugkopf?

Der Werkzeugkopf empfängt mechanische Kraft, Bewegung oder Energie vom Antriebssystem und überträgt sie auf das Zielmaterial. Sein Design bestimmt die Art der Anwendung durch kontrollierten Kontakt, Druck oder Bewegung am Wirkungspunkt.

Warum ist es wichtig, Normen zu verifizieren?

Normen wie ISO 230-2, IEC 60529 und ASTM A240 werden als Referenz verwendet. Sie sind kein Nachweis der Konformität; Sie müssen mit dem rechtlichen Hersteller oder Lieferanten bestätigen, dass das spezifische Modell die für Ihre Anwendung erforderlichen Normen erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Anwendungswerkzeugkopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Anwendungssoftware
Nächstes Produkt
Anzeige- und Bedienfeld
AngebotChat