Strukturierte Fertigungsdaten · 2026

Automatisiertes Pulverbeschichtungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Pulverbeschichtungssystem im Bereich Maschinen- und Anlagenbau anhand von Maximale Bauteilabmessungen bis Härtofen Temperatur eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Pulverbeschichtungssystem wird durch die Baugruppe aus Vorbehandlungs-Waschanlage und Elektrostatische Pulverkabine beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integriertes Industriesystem zum Auftragen von Trockenpulverbeschichtungen auf Metallsubstrate.

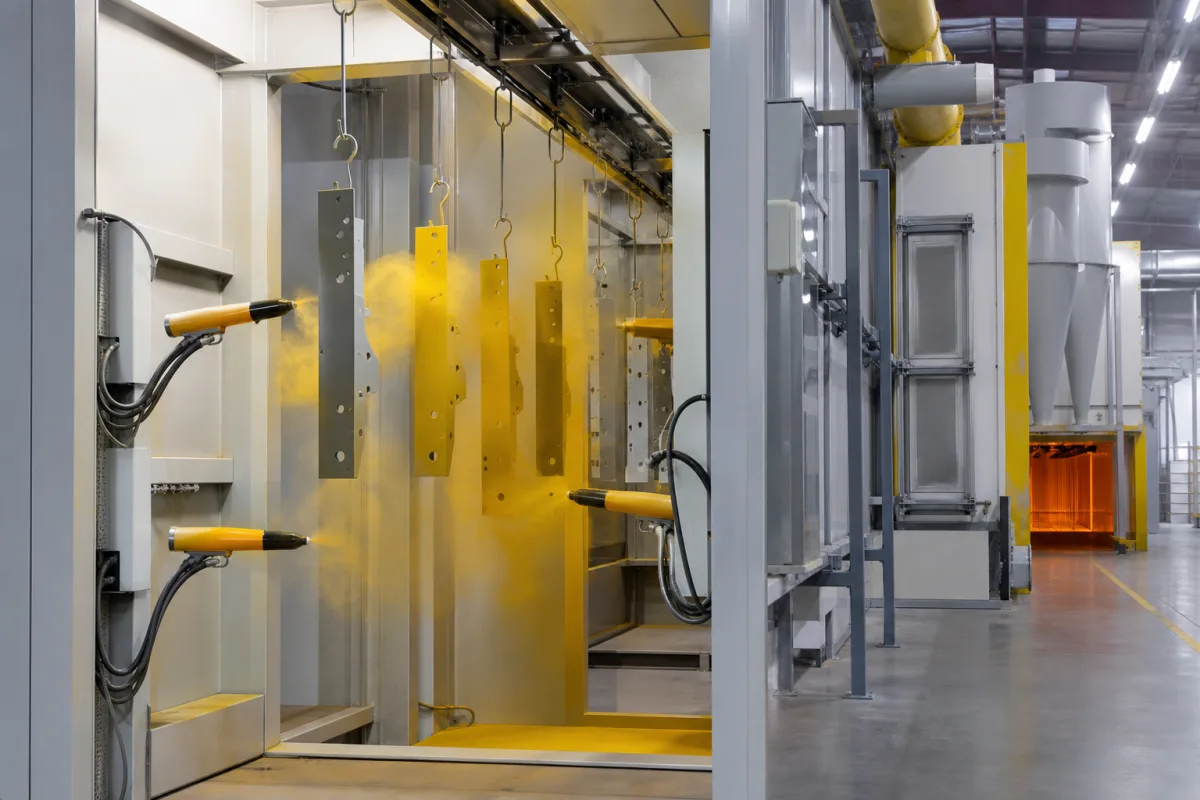
Automatisiertes Pulverbeschichtungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das automatisierte Pulverbeschichtungssystem ist eine komplette industrielle Oberflächenlösung, die elektrostatisch geladene Pulverpartikel auf Metalloberflächen aufträgt, die anschließend unter Hitze zu einer dauerhaften Schutzschicht ausgehärtet werden. Dieses System integriert mehrere Module, darunter Vorbehandlung, Pulverauftrag, Einbrennofen und Materialhandhabung, um eine kontinuierliche Produktionslinie zu schaffen. Es ist eine kritische Komponente in Fertigungslieferketten für die Automobil-, Haushaltsgeräte-, Möbel- und Architekturmetallindustrie und bietet im Vergleich zu herkömmlichen Flüssigbeschichtungen überlegene Korrosionsbeständigkeit und ästhetische Oberflächen. Das System ermöglicht eine hohe Produktionsmenge bei minimaler Umweltbelastung durch nahezu keine VOC-Emissionen und effiziente Pulverrückgewinnung.

Das System ist für Metallsubstrate wie Kohlenstoffstahl, Edelstahl und Aluminiumlegierung sowie für Industriekunststoffe ausgelegt. Es verarbeitet Teile bis zu 12000×2500×2000 mm, mit einem Einbrennofen-Temperaturbereich von 180–220°C. Die Pulverrückgewinnungseffizienz beträgt 95–98%, und der Gesamtstromverbrauch liegt bei 45–60 kW. Die erreichbare Schichtdicke reicht von 60–120 Mikrometer (gemäß ISO 2360). Der Druckluftbedarf beträgt 0,6–0,8 CFM (gemäß ISO 8573-1), und der Betriebsdruck liegt bei 1,0–1,6 MPa. Die Fördergeschwindigkeit ist über einen Frequenzumrichter von 0,5–3,0 m/min einstellbar. Die Pulverzufuhrrate pro Pistole beträgt 0–600 g/min, und die Pistolenspannung ist von 0–100 kV (Koronaaufladung) einstellbar. Der Betriebstemperaturbereich für den Spritzkabinenbereich liegt bei 5–40°C, mit relativer Luftfeuchtigkeit von 40–70% RH (nicht kondensierend). Elektrische Schränke haben eine Schutzart von IP54–IP65 (gemäß IEC 60529). Das Systemgewicht (ohne Förderer und Ofen) beträgt 8000–12000 kg.

Alle Werte sind Referenzbereiche und müssen mit dem Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden. Die aufgeführten Normen dienen nur als Beschaffungs- und Verifizierungsreferenz, nicht als Nachweis der Zertifizierung oder Konformität.

Funktionsprinzip

Pulverpartikel werden elektrostatisch aufgeladen und auf geerdete Metallteile gesprüht. Die geladenen Partikel haften an der Oberfläche, und die Teile werden dann in einem Einbrennofen erhitzt, um zu schmelzen und zu einem kontinuierlichen Film zu fließen, der zu einer dauerhaften Beschichtung aushärtet. Das System integriert Vorbehandlung, Pulverauftrag, Einbrennen und Materialhandhabung zu einer kontinuierlichen Produktionslinie. Überschusspulver wird zurückgewonnen und wiederverwendet, was hohe Effizienz und minimalen Abfall erreicht.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Bauteilabmessungen12000×2500×2000 MeterGrößte Bauteilgröße, die das System aufnehmen kann
Härtofen Temperatur180–220 °CBetriebstemperaturbereich für Pulverhärtung
Pulverrückgewinnungsgrad95–98 %Prozentsatz des übersprühten Pulvers, der zur Wiederverwendung zurückgewonnen wird
Systemleistungsaufnahme45–60 kWGesamte elektrische Leistung für den Vollbetrieb
Schichtdickenbereich60–120 µmErreichbarer Trockenfilm-SchichtdickenbereichISO 2360
Druckluftbedarf0.6–0.8 Kubikfuß pro Minute (CFM)Druckluftdurchflussrate für PulverförderungISO 8573-1
Betriebsdruck1.0–1.6 MPa
Fördergeschwindigkeit0.5–3.0 m/minVariable frequency drive
Pulverförderrate0–600 g/minPer gun; adjustable
Pistolenspannung0–100 kVAdjustable; corona charging
Betriebstemperaturbereich5–40 °CFor spray booth area
Relative Luftfeuchtigkeit40–70 % RHNon-condensing
SchutzartIP54–IP65For electrical cabinetsIEC 60529
Systemgewicht8000–12000 kgExcluding conveyor and oven

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Carbon Steel Stainless Steel Aluminum Alloy Industrial-grade Plastics

Komponenten / BOM

Components / BOM
  • Vorbehandlungs-Waschanlage
    Reinigt und bereitet Metalloberflächen für die Beschichtung vor
    Material: Edelstahl
  • Elektrostatische Pulverkabine
    Geschlossene Kammer für kontrollierte Pulverbeschichtung
    Material: Kohlenstoffstahl mit Pulverbeschichtung
  • Pulverrückgewinnungseinheit
    Sammelt und filtert überschüssiges Sprühpulver zur Wiederverwendung
    Material: Edelstahl
  • Härteofen
    Erhitzt beschichtete Teile zum Schmelzen und Aushärten von Pulverbeschichtung
    Material: Isolierter Kohlenstoffstahl
  • Fördersystem
    Transportiert Teile durch alle Systemstufen
    Material: Kohlenstoffstahl mit Pulverbeschichtung
  • Bedienfeld
    Zentrale Bedienoberfläche für den Systembetrieb
    Material: Industrie-Kunststoffe und Aluminium

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Dielektrischer Durchbruch des Kondensators im Hochspannungserzeuger bei Feldstärken >50 kV/mm Pulverauftragswirkungsgrad fällt unter 40 % bei ungleichmäßiger Schichtdickenschwankung >±25 µm Mehrstufige Spannungsregelung mit Rückführung in 0,1-kV-Auflösung und Keramikisolierung für 60 kV/mm
Entglasung des Quarzkolbens des Infrarotheizelements bei dauerhaften Oberflächentemperaturen >900 °C Temperaturgradient in der Einbrennzone über 50 °C/m mit örtlichen Kaltstellen unter 140 °C Redundante Thermoelement-Arrays mit 0,5 °C Auflösung und automatische Leistungsumverteilung zur Einhaltung eines Gradienten <20 °C/m

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,4-0,8 MPa (4-8 bar) Applikationsdruck, 150-220 °C Einbrenntemperatur, 0,5-1,2 m/s Fördergeschwindigkeit
Belastungs- und Ausfallgrenzen
Ein Abfall der elektrostatischen Spannung unter 30 kV senkt den Auftragswirkungsgrad unter 70 %, eine Abweichung der Einbrenntemperatur von mehr als ±15 °C vom Sollwert führt zu unvollständiger Vernetzung
Der Zusammenbruch des elektrostatischen Feldes unter 30 kV senkt die Coulombkräfte unter die Haftschwelle des Pulvers; die Störung der Arrhenius-Kinetik bei Temperaturabweichungen >±15 °C verhindert die Vernetzung der Polymerketten
Fertigungskontext
Automatisiertes Pulverbeschichtungssystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Powder Coating Line Electrostatic Powder Application System Industrial Powder Finishing System Dry Paint System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,3-0,7 MPa (45-100 psi) für die Pulverförderung, 0,5-1,0 MPa (70-145 psi) für Druckluft
Durchflussrate:5-50 kg/h (11-110 lb/h) Pulverdurchsatz, 100-500 L/min Luftstrom
Betriebstemperatur:Umgebungstemperatur bis 200 °C (392 °F) zum Einbrennen, Pulverlagerung bei 15-25 °C (59-77 °F)
slurry concentration:entfällt (Trockenpulversystem), Pulverkorngröße: 10-100 Mikrometer
Montage- und Anwendungskompatibilität
Stahlsubstrate (Kohlenstoffstahl, Edelstahl)AluminiumlegierungenVerzinkte Metallbauteile
Nicht geeignet: Umgebungen mit hoher Feuchte (>80 % rF) oder explosionsfähige Atmosphären (ATEX-Zonen)
Auslegungsdaten
  • Maximale Werkstückabmessungen (L x B x H) und Gewicht
  • Erforderlicher Produktionsdurchsatz (Teile/Stunde)
  • Verfügbare Versorgung (Druckluftkapazität, elektrische Leistung, Stellfläche)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Pulververstopfung in den Förderleitungen
Ursache: Feuchtigkeitsaufnahme des Pulvers durch unzureichende Feuchteregelung führt zu Agglomeration und Verstopfungen in Schläuchen und Düsen.
Verschleiß und Überschläge an der Spitze der Elektrostatikpistole
Ursache: Pulverrückstände an den Elektrodenspitzen in Verbindung mit Hochspannungsbetrieb führen zu unzureichender Aufladung, ungleichmäßiger Beschichtung und Schäden durch elektrische Entladung.
Wartungsindikatoren
  • Ungleichmäßige oder fleckige Schichtdicke auf den Werkstücken als Hinweis auf Pistolenstörung oder Probleme im Pulverfluss.
  • Ungewöhnliches Brummen, Funkengeräusche oder Ozongeruch an den elektrostatischen Komponenten als Hinweis auf elektrische Fehler oder Isolationsdurchbruch.
Technische Hinweise
  • Strenge Feuchteregelung (unter 50 % rF) in Pulverlager und Applikationsbereich einhalten und die Förderleitungen regelmäßig mit Trockenluft spülen, um feuchtebedingte Verstopfungen zu vermeiden.
  • Einen vorbeugenden Wartungsplan für Reinigung und Prüfung der Pistolenspitzen einführen und antistatische Additive in den Pulverrezepturen einsetzen, um Rückstandsbildung und Überschlagsrisiko zu verringern.

Konformität und Fertigungsnormen

Referenznormen
ISO 12944: Korrosionsschutz von Stahlbauten durch BeschichtungssystemeANSI/UL 508A: Industrielle SchaltschränkeCE-Kennzeichnung: Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Schichtdicke: +/- 10 Mikrometer
  • Oberflächengüte: Ra ≤ 1,6 µm
Qualitätsprüfung
  • Haftungsprüfung: Gitterschnittprüfung nach ISO 2409
  • Salzsprühnebelprüfung: Korrosionsbeständigkeit nach ASTM B117

Hersteller von Automatisiertes Pulverbeschichtungssystem

12 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Guangdong Kingrun Technology Corporation Limited
Zhuhai · CN
Gegründet 2011180 Mitarbeiter
IATF 16949:2016ISO 14001:2015ISO 9001:2015
Fertigt außerdem: CNC Machined Part、Aluminum Die Casting、Optical Spectrometer und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ kingruncastings.com · geprüft am 2026-08-18
Foshan Dajia Electromechanical Technology Co., Ltd.
· CN
Fertigt außerdem: Aluminum Profile Anodizing Production Line、Water Treatment System、Shot Blasting Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Horizontal Powder Coating Line”
Quellseite ansehen ↗ dajiamingtu.com · geprüft am 2026-08-22
Foshan Debelle Technology Co.Ltd.
Foshan · CN
Fertigt außerdem: Control Unit、Electrostatic Spray Gun、Powder Coating System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Powder Coating Line”
Quellseite ansehen ↗ debellepowdercoating.com · geprüft am 2026-09-07
Guangdong Chuangzhi Intelligent Equipment Co., Ltd.
Guangzhou · CN
Fertigt außerdem: Curing Oven
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Lamp Powder Coating Line Project”
Quellseite ansehen ↗ attractivechina.net · geprüft am 2026-09-04
Guangdong Huazhe Intelligent Manufacturing Co.,LTD
Dongguan · CN
Fertigt außerdem: Conveyor Belt System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Aluminum Cases Powder Coating Line”
Quellseite ansehen ↗ huazheproductionline.com · geprüft am 2026-09-07
Hangzhou Color Powder Coating Equipment Co., Ltd.
· CN
Fertigt außerdem: Overhead Conveyor System、Powder Coating System、Conveyor Systems und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “powder coating line”
Quellseite ansehen ↗ colourspray.com · geprüft am 2026-08-31
Hanna Technology
Shijiazhuang · CN
Fertigt außerdem: Overhead Conveyor System、Powder Coating System、Pretreatment System und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “automated powder coating system”
Quellseite ansehen ↗ powdersprayline.com · geprüft am 2026-09-07
Hebei Hanna Technology Co.,Ltd.
· CN
Fertigt außerdem: Electrical Control System、Overhead Conveyor System、Pretreatment System und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Manual Powder Coating Line”
Quellseite ansehen ↗ coating-equipment.com · geprüft am 2026-08-31
Kholee Industrial Technology Yancheng Co., Ltd.
· CN
Fertigt außerdem: Compressed Air System、Shot Blasting Machine、Blast Chamber und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Powder Coating Line”
Quellseite ansehen ↗ kholeeblastpaint.com · geprüft am 2026-08-27
Luoyang Hongteng Electrical Equipment Co., Ltd.
Luoyang · CN
Fertigt außerdem: Continuous Casting Machine、Induction Melting Furnace
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Small Powder Coating Line - Hongteng”
Quellseite ansehen ↗ lyhonten.com · geprüft am 2026-09-05
Qingdao Zhongbang Science and Tech Development Co., Ltd.
· CN
Fertigt außerdem: Curing Oven
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Powder Coating Line”
Quellseite ansehen ↗ joboncoating.com · geprüft am 2026-08-31
ShengTai Painting Equipment Co., Ltd.
· CN
Fertigt außerdem: Powder Coating System、Electrostatic Spray Gun、Automated Control Panel und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Powder Coating Line”
Quellseite ansehen ↗ stpowdercoating.com · geprüft am 2026-08-31

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Absorberabschnitt

Das neutronenabsorbierende Segment eines Steuerstabs, das die Leistung eines Kernreaktors durch Einfangen von Neutronen reguliert.

Spezifikationen ansehen ->
Beschleunigungssensor

Ein Sensor, der Beschleunigungskräfte misst, insbesondere die Vibration und Bewegung der Walze oder Platte des Verdichtungsmessgeräts während der Bodenverdichtung.

Spezifikationen ansehen ->
Zugangstür

Eine abgedichtete Einstiegsöffnung an einer isolierten Heizkammer, die Inspektion, Wartung und Be- und Entladen von Materialien ermöglicht, während die thermische Integrität erhalten bleibt.

Spezifikationen ansehen ->
Zugangstür-Abschirmung

Eine spezielle Abschirmkomponente für Zugangstüren in Strahlenschutzstrukturen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien können mit diesem Pulverbeschichtungssystem verarbeitet werden?

Das System ist für Metallsubstrate wie Kohlenstoffstahl, Edelstahl und Aluminiumlegierung sowie für Industriekunststoffe ausgelegt. Die spezifische Kompatibilität sollte mit dem Hersteller für Ihre Teile bestätigt werden.

Was ist die maximale Teilgröße, die das System verarbeiten kann?

Die maximalen Teileabmessungen betragen 12000×2500×2000 mm. Dies ist jedoch ein Referenzbereich; die tatsächliche Kapazität kann je nach Konfiguration variieren und sollte mit dem Lieferanten verifiziert werden.

Wie funktioniert das Pulverrückgewinnungssystem?

Das System sammelt überschüssiges Pulver aus der Spritzkabine und verwendet es wieder, wodurch eine Rückgewinnungseffizienz von 95–98% erreicht wird. Dies reduziert Abfall und Materialkosten. Die genaue Effizienz hängt von der Pulverart und den Betriebsbedingungen ab.

Welche Normen sind für diese Ausrüstung relevant?

Das System bezieht sich auf Normen wie ISO 2360 für die Schichtdickenmessung, ISO 8573-1 für Druckluftqualität und IEC 60529 für Schutzarten. Diese dienen nur als Referenz für Beschaffung und Verifizierung, nicht als Nachweis der Konformität.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Pulverbeschichtungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Pulverbeschichtungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Produktfördersystem
Nächstes Produkt
Automatisiertes Spannsystem
AngebotChat