Strukturierte Fertigungsdaten · 2026

Automatisiertes Spannsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Spannsystem im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Spannsystem wird durch die Baugruppe aus Spannvorrichtung Grundplatte und Linearmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Präzisionspositionierungs- und Spannsystem innerhalb einer Qualitätsprüfstation, das Prüflinge oder Produkte während des Inspektionsprozesses automatisch handhabt, ausrichtet und hält.

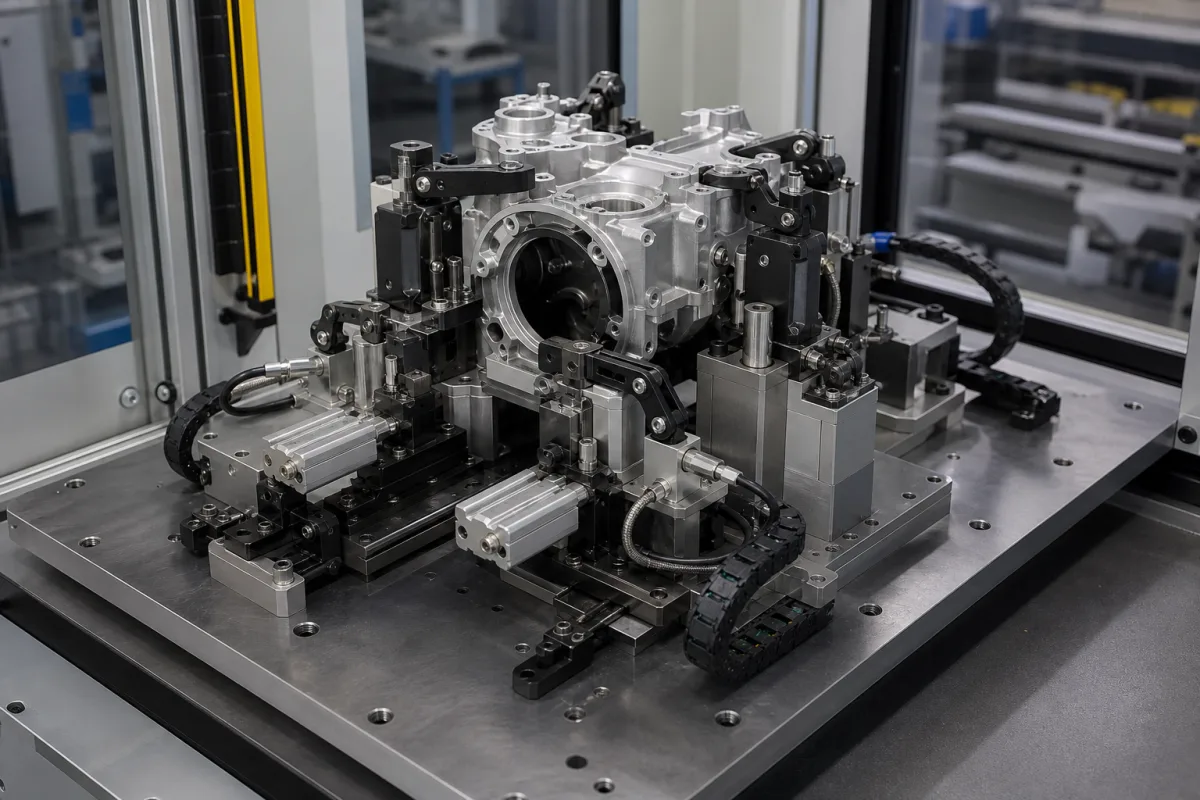
Automatisiertes Spannsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Spannsystem ist eine kritische Komponente der Qualitätsprüfstation, die für die automatisierte Handhabung, präzise Positionierung und sichere Spannung von Prüflingen oder hergestellten Produkten verantwortlich ist. Es gewährleistet eine konsistente und wiederholbare Platzierung für genaue Messungen, Inspektionen und Tests durch andere Stationskomponenten wie Sensoren, Kameras oder Sonden. Dieses System integriert sich typischerweise in die Steuerungssoftware der Station, um Anweisungen zu erhalten und sich an verschiedene Produktgeometrien oder Testprotokolle anzupassen.

Das System arbeitet, indem es Befehle von der zentralen Steuerung der Qualitätsprüfstation empfängt. Aktuatoren (z. B. Pneumatikzylinder, Elektromotoren oder Servoantriebe) bewegen Spannelemente (Klemmen, Positionierer, Stützen) basierend auf den Produktspezifikationen in vordefinierte Positionen. Sensoren liefern Rückmeldung über Position und Spannkraft. Das System hält das Produkt sicher in der genauen Ausrichtung, die für die anschließende Testsequenz erforderlich ist, und gibt es nach Abschluss frei.
Typische Spezifikationen umfassen einen Spannkraftbereich von 5–50 kN (ISO 12100), Positioniergenauigkeit von ±0,02 mm (ISO 230-2), Wiederholbarkeit von ±0,01 mm (ISO 230-2), Betriebsdruck von 0,4–0,8 MPa, Versorgungsspannung von 24 V DC ±10% (IEC 61131-2), Betriebstemperatur von 5–60 °C (IEC 60068-2-1) und Schutzart IP54–IP65 (IEC 60529). Häufig verwendete Materialien sind Aluminiumlegierung 6061-T6 (ASTM B211) für Rahmen, Edelstahl für verschleißfeste Klemmen und Führungen sowie technische Kunststoffe für nicht markierende Kontaktflächen. Das Gewicht liegt zwischen 50–150 kg und die Grundfläche zwischen 600×600 und 1000×1000 mm, je nach Konfiguration.

Bei der Auswahl oder Überprüfung eines automatisierten Spannsystems bestätigen Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten. Die aufgeführten Normen dienen als Beschaffungsreferenz, nicht als Nachweis der Zertifizierung oder Konformität. Stellen Sie sicher, dass die Schnittstellen (mechanisch, elektrisch und softwaremäßig) den Anforderungen der Prüfstation entsprechen. Wartungssignale umfassen ungewöhnliche Geräusche, Drift in der Positioniergenauigkeit oder inkonsistente Spannkraft. Fehlergrenzen umfassen Verlust des Pneumatikdrucks, Sensorfehlfunktion oder Aktuatorausfall, die den Testbetrieb stoppen können.

Funktionsprinzip

Das System arbeitet, indem es Befehle von der zentralen Steuerung der Qualitätsprüfstation empfängt. Aktuatoren (z. B. Pneumatikzylinder, Elektromotoren oder Servoantriebe) bewegen Spannelemente (Klemmen, Positionierer, Stützen) basierend auf den Produktspezifikationen in vordefinierte Positionen. Sensoren liefern Rückmeldung über Position und Spannkraft. Das System hält das Produkt sicher in der genauen Ausrichtung, die für die anschließende Testsequenz erforderlich ist, und gibt es nach Abschluss frei.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–50 kNForce range for typical test specimensISO 12100
Positioniergenauigkeit±0.02 mmRepeatability for consistent testingISO 230-2
Wiederholgenauigkeit±0.01 mmEnsures consistent test conditionsISO 230-2
Betriebsdruck0.4–0.8 MPaPneumatic actuation range
Versorgungsspannung24 ±10% V DCFor sensors and controlIEC 61131-2
Betriebstemperatur5–60 °CAmbient conditions for reliable operationIEC 60068-2-1
SchutzartIP54–IP65Protection against dust and waterIEC 60529
Werkstoff6061-T6Aluminum alloy for structural partsASTM B211
Gewicht50–150 kgAbhängig von der Konfiguration
Stellfläche600×600–1000×1000 mmBase dimensions

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung (für Rahmen und Leichtbaustrukturen) Edelstahl (für verschleißfeste Klemmen und Führungen) Technische Kunststoffe (für nicht kratzende Kontaktflächen)

Komponenten / BOM

Components / BOM
  • Spannvorrichtung Grundplatte
    Bietet eine stabile, bearbeitete Referenzfläche zur Montage aller anderen Spannvorrichtungskomponenten und zur Ausrichtung mit der Prüfstation.
    Material: Gusseisen oder präzisionsgeschliffener Stahl
  • Linearmodul
    Bietet kontrollierte lineare Bewegung zur Positionierung von Spannarmen, Spannbacken oder Positionierern entlang einer oder mehrerer Achsen.
    Material: Aluminiumgehäuse, Stahlführungen, Kugelgewindetrieb
  • Programmierbare Spanneinheit
    Eine motorisierte oder pneumatische Spannvorrichtung, die eine geregelte Kraft zum Fixieren der Prüfprobe aufbringt und löst.
    Material: Spannbacken aus Edelstahl, Gehäuse aus Aluminium
  • Positionsrückmeldungssensor
    Misst die Ist-Position beweglicher Spannvorrichtungselemente und liefert Daten an das Steuerungssystem für den geschlossenen Regelkreisbetrieb.
    Material: Gehäuse aus Edelstahl, Glasmaßstab oder Magnetstreifen
  • Steuerungsschnittstellenmodul
    Empfängt Befehle von der Hauptstationssteuerung und steuert die Aktoren, während es die Sensorrückmeldungen überwacht.
    Material: Leiterplatte (PCB), Kunststoffgehäuse, Anschlussklemmen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Pneumatischer Druckregler-Drift über 0,7 bar vom Sollwert Inkonsistente Spannkraft verursacht Prüflingsrutschen während Schwingungsprüfungen Installieren Sie digitale Drucksensoren mit 0,1 bar Genauigkeit und geschlossenem Regelkreis
Schrittmotor-Mikroschritt-Auflösungsverschlechterung unter 1,8° pro Vollschritt Positionsgenauigkeitsverlust über 0,05 mm Toleranz Implementieren Sie optische Encoder-Rückmeldung mit 0,001 mm Auflösung und PID-Positionskorrektur

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 kN Spannkraft, 0,01-0,05 mm Positionsgenauigkeit, 0-60°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Spannkraft überschreitet 2,5 kN, was zu dauerhafter Verformung führt, Positionsfehler überschreitet 0,1 mm, Umgebungstemperatur überschreitet 80°C
Streckgrenze von Aluminiumlegierung 6061-T6 (276 MPa) bei 2,5 kN Spannkraft überschritten, thermischer Ausdehnungskoeffizienten-Mismatch (23,6 μm/m·K für Aluminium vs. 10,8 μm/m·K für Stahl) verursacht Positionsdrift
Fertigungskontext
Automatisiertes Spannsystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:+5°C bis +60°C
Montage- und Anwendungskompatibilität
Metallische PrüflingeKunststoffkomponentenElektronikbaugruppen
Nicht geeignet: Hochkorrosive chemische Umgebungen
Auslegungsdaten
  • Maximale Prüflingsabmessungen (LxBxH)
  • Prüflingsgewichtsspanne
  • Erforderliche Positionsgenauigkeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Positionsdrift
Ursache: Verschleiß in Linearführungen oder Kugelgewindetrieben aufgrund unzureichender Schmierung, Kontaminationseintrag oder Fehlausrichtung durch unsachgemäße Installation
Spannkraftabnahme
Ursache: Verschleiß von Pneumatikzylinder-Dichtungen oder Hydraulikflüssigkeitskontamination, die zu Druckverlust führt, oder mechanischer Verschleiß in Spannmechanismen durch wiederholte Zyklen
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während Bewegungszyklen
  • Sichtbare Fehlausrichtung oder inkonsistente Bauteilpositionierung während des Betriebs
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mittels Schwingungsanalyse an Antriebskomponenten und Drucküberwachung an Spannsystemen
  • Etablieren Sie regelmäßige Kalibrierungspläne für Positionssensoren und Kraftmesssysteme mit Umgebungskontrollen, um thermische Ausdehnungseffekte zu minimieren

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54 - Werkzeugmaschinenkomponenten und SpannvorrichtungenDIN 6325 - Spannvorrichtungen für Werkzeugmaschinen
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm/m
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) Verifizierung
  • Lastkapazitäts- und Wiederholgenauigkeitstests

Hersteller von Automatisiertes Spannsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Spannkraftbereich des automatisierten Spannsystems?

Laut Verzeichnisreferenz beträgt der Spannkraftbereich 5–50 kN gemäß ISO 12100. Der genaue Bereich hängt jedoch vom Modell und der Anwendung ab. Verifizieren Sie dies immer mit dem rechtlichen Hersteller oder Lieferanten.

Welche Normen werden für Positioniergenauigkeit und Wiederholbarkeit referenziert?

Die Positioniergenauigkeit ist mit ±0,02 mm und die Wiederholbarkeit mit ±0,01 mm angegeben, beide unter Bezugnahme auf ISO 230-2. Dies sind Referenzwerte; bestätigen Sie die tatsächliche Leistung für die gewählte Konfiguration mit dem Hersteller.

Welche Materialien werden üblicherweise für das Spannsystem verwendet?

Häufige Materialien sind Aluminiumlegierung 6061-T6 (ASTM B211) für Rahmen, Edelstahl für verschleißfeste Teile und technische Kunststoffe für nicht markierende Kontaktflächen. Materialqualitäten können variieren; verifizieren Sie mit dem Lieferanten.

Was sind die Betriebstemperatur und die Schutzart?

Der Betriebstemperaturbereich beträgt 5–60 °C (IEC 60068-2-1) und die Schutzart ist IP54–IP65 (IEC 60529). Dies sind typische Werte; prüfen Sie das Datenblatt des spezifischen Modells für genaue Angaben.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Spannsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Spannsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Pulverbeschichtungssystem
Nächstes Produkt
Automatisierungssteuerung
AngebotChat