Strukturierte Fertigungsdaten · 2026

Bett und Führungsbahnen

Auf Basis strukturierter CNFX-Herstellerprofile wird Bett und Führungsbahnen im Bereich Maschinen- und Anlagenbau anhand von Bettenbreite bis Bettenlänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Bett und Führungsbahnen wird durch die Baugruppe aus Bettguss und Gehärtete Führungsbahnen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das grundlegende Strukturbauteil einer CNC-Drehmaschine, das starre Unterstützung und präzise lineare Bewegung für Zerspanungsvorgänge bietet.
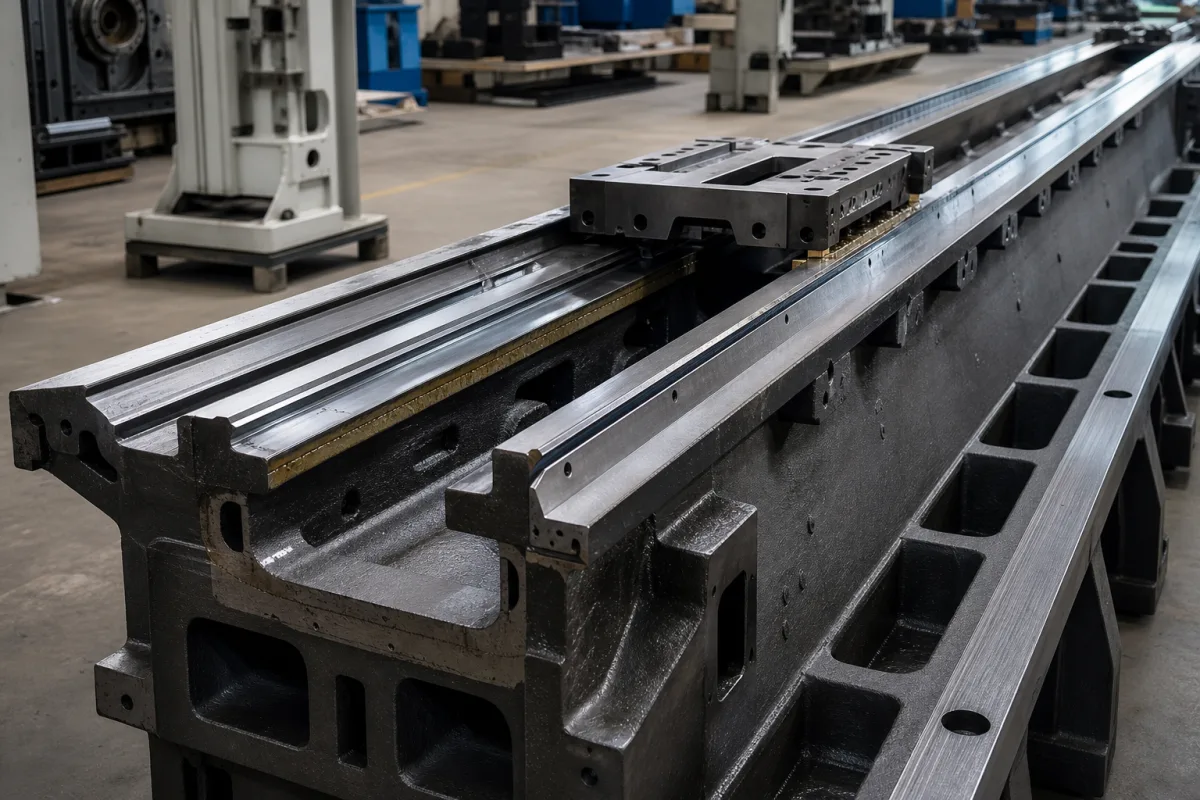
Bett und Führungsbahnen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Bett und die Führungsbahnen bilden das kritische strukturelle Fundament eines CNC-Drehmoduls, bestehend aus einem schweren Gusseisen- oder Stahlbett, das Stabilität und Vibrationsdämpfung bietet, und präzisionsbearbeiteten Führungsbahnen, die den Schlitten und den Werkzeugrevolver entlang der X- und Z-Achse mit hoher Genauigkeit und Wiederholbarkeit für Metallzerspanungsvorgänge führen. Das Bett besteht typischerweise aus Gusseisen der Güten HT250–HT300 (gemäß GB/T 9439) oder Stahl, mit einer Härte von HB 190–240 (gemäß ISO 6506-1). Die Bettbreite reicht von 300–600 mm und bestimmt den Drehdurchmesser über dem Bett, die Bettlänge von 1000–4000 mm bestimmt die maximale Drehlänge. Die Führungsbahnen sind gehärtet und geschliffen, mit einer Härte von HRC 58–62 (gemäß ISO 18265), und können je nach Anwendung als Linearlager oder Kastenfahrbahn ausgeführt sein: linear für hohe Geschwindigkeit, Kasten für schwere Lasten. Geradheit und Ebenheit sind mit 0,005–0,02 mm/m (gemäß ISO 230-1) spezifiziert. Das System unterstützt eine maximale Tischlast von 500–5000 kg, eine Eilganggeschwindigkeit von 10–30 m/min, eine Positioniergenauigkeit von ±0,005–±0,02 mm (gemäß ISO 230-2) und eine Wiederholgenauigkeit von ±0,003–±0,01 mm (gemäß ISO 230-2). Der Betriebstemperaturbereich liegt bei 0–45 °C, das Gesamtgewicht bei 2000–15000 kg. Diese Werte sind Referenzbereiche des Verzeichnisses; modellspezifische Werte müssen mit dem Hersteller oder Lieferanten bestätigt werden. Das Bett bietet eine starre, vibrationsresistente Basis, während die Führungsbahnen eine reibungsarme Bewegung ermöglichen. Schmiersysteme gewährleisten konsistente Bewegung, und das Steuerungssystem der Maschine hält die Positioniergenauigkeit aufrecht. Die richtige Auswahl erfordert die Überprüfung von Lastkapazität, Verfahrwegen und Genauigkeitsanforderungen gegen die Anwendung. Wartungssignale umfassen erhöhte Reibung, Geräusche oder reduzierte Genauigkeit, was auf Verschleiß oder Schmierprobleme hinweist. Versagensgrenzen umfassen übermäßige Last, unsachgemäße Schmierung oder Kontamination, was zu Genauigkeitsverlust und potenziellen Schäden führt.

Funktionsprinzip

Das Bett bietet eine starre, vibrationsresistente Basis für die gesamte Maschine. Die Führungsbahnen, typischerweise gehärtete und geschliffene Oberflächen mit Linearlagern oder Schwalbenschwanzführungen, ermöglichen eine reibungsarme Bewegung der Maschinenkomponenten. Schmiersysteme gewährleisten konsistente Bewegung und erhalten die Positioniergenauigkeit durch das Steuerungssystem der Maschine.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Bettenbreite300–600 mmDetermines swing diameter over bed
Bettenlänge1000–4000 mmDetermines max turning length
FührungsbahnhärteHRC 58–62 HRCEnsures wear resistanceISO 18265
Geradheit der Führungsbahnen0.005–0.02 mm/mCritical for machining accuracyISO 230-1
Ebenheit der Führungsbahnen0.005–0.02 mm/mEnsures stabilityISO 230-1
FührungsbahntypLinear guide or box guideLinear for high speed, box for heavy duty
BettenmaterialHT250–HT300 GüteklasseCast iron for dampingGB/T 9439
BettenhärteHB 190–240 HBEnsures rigidityISO 6506-1
Maximale Tischbelastung500–5000 kgWeight capacity of slide
Eilganggeschwindigkeit10–30 m/minBeeinflusst die Taktzeit
Positioniergenauigkeit±0.005–±0.02 mmOverall system accuracyISO 230-2
Wiederholgenauigkeit±0.003–±0.01 mmKonstanz der PositionierungISO 230-2
Betriebstemperatur0–45 °CBeyond range affects lubrication
Gewicht2000–15000 kgAffects foundation and transport

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen Stahl

Komponenten / BOM

Components / BOM
  • Bettguss
    Primäres Strukturelement zur Bereitstellung von Steifigkeit und Schwingungsdämpfung
    Material: Gusseisen
  • Gehärtete Führungsbahnen
    Präzisionsgeschliffene Oberflächen zur linearen Bewegungsführung
    Material: Gehärteter Stahl
  • Schutzhauben
    Schutz der Führungsbahnen vor Spänen und Verunreinigungen
    Material: Stahl oder Kunststoff
  • Schmiersystem
    Hält einen Ölfilm auf den Gleitbahnen; ohne ihn verschleißen die geschliffenen Flächen und Stick-Slip tritt auf.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Schmierfilmdicke (h<3×Rq, wobei Rq=0,8 μm Oberflächenrauheit) Metall-Metall-Kontakt verursacht adhäsiven Verschleiß und Riefenbildung Druckumlaufschmiersystem mit 0,1 MPa Druck, 20 μm Filtration und Viskositätsüberwachung (ISO VG 32 bei 40°C)
Thermischer Gradient >2°C/cm über die Bettlänge Thermische Verformung verursacht Verlust der geometrischen Genauigkeit Symmetrische Rippenkonstruktion mit thermischer Massenbalance, temperaturgeregelter Kühlmittelkreislauf bei 20±1°C und Invar 36-Einlagen (α=1,2×10⁻⁶/°C)

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 0,005-0,02 mm/m Geradheitstoleranz, 0,01-0,05 mm/m Ebenheitstoleranz
Belastungs- und Ausfallgrenzen
Verschleißtiefe >0,1 mm auf Gleitflächen, Geradheitsabweichung >0,05 mm/m, Ebenheitsabweichung >0,1 mm/m, Schwingungsamplitude >5 μm bei 100 Hz
Adhäsiver Verschleiß (Archard-Verschleißgleichung: V=KWL/H, wobei K=1×10⁻⁶ für Stahl-Stahl), Reibkorrosion an Kontaktschnittstellen, thermische Verformung (α=11×10⁻⁶/°C für Gusseisen), Zusammenbruch der hydrodynamischen Schmierung bei <0,1 m/s
Fertigungskontext
Bett und Führungsbahnen wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (Strukturbautteil, keine Fluidhandhabung)
Durchflussrate:N/V (Strukturbautteil, keine Fluidhandhabung)
Betriebstemperatur:0°C bis +45°C
Montage- und Anwendungskompatibilität
Schneidöle und KühlmittelMetallspäne und -abfälle (mit geeignetem Schutz)Industrielle Schmiermittel (fett-/ölbasiert)
Nicht geeignet: Umgebungen mit hochkonzentrierten abrasiven Suspensionen ohne Schutzabdeckungen
Auslegungsdaten
  • Maximales Werkstückgewicht und -abmessungen
  • Erforderliche Verfahrlänge und Positioniergenauigkeit
  • Maschinenabmessungen und Montageschnittstellenanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschlechterung der geometrischen Genauigkeit
Ursache: Ungleichmäßiger Verschleiß durch abrasive Partikel im Schmiermittel, falsche Ausrichtung während der Installation oder übermäßige Belastung, die zu dauerhafter Verformung der Führungsflächen führt.
Ruckgleiten (ruckartige Bewegung)
Ursache: Unzureichende Schmierung, die zu Grenzreibungsbedingungen führt, Kontaminationsansammlung auf den Gleitflächen oder falsche Vorspannungseinstellung in Umlaufkugelsystemen.
Wartungsindikatoren
  • Hörbare Schleif- oder Knarrgeräusche während der Achsbewegung, die auf Metall-Metall-Kontakt hinweisen
  • Sichtbare Riefen, Fressspuren oder Verfärbungen auf den Führungsflächen, die auf Schmierungversagen oder Kontaminationseintritt hindeuten
Technische Hinweise
  • Durchführung von Präzisionsausrichtungsverifikationen während der Installation mit Laserausrichtungsgeräten und Einhaltung der Ebenheit der Montagefläche innerhalb einer Toleranz von 0,02 mm/m
  • Einführung eines Kontaminationskontrollprotokolls mit dedizierten Filtersystemen für Führungsöl, regelmäßiger Inspektion/Austausch von Wischersiegeln und kontrollierter Umgebung um die Maschine (ISO 14644-1 Klasse 8 oder besser)

Konformität und Fertigungsnormen

Referenznormen
ISO 230-1:2012 - Prüfregeln für Werkzeugmaschinen - Teil 1: Geometrische Genauigkeit von Maschinen unter Leerlauf- oder quasistatischen BedingungenANSI B5.54-2005 - Verfahren zur Leistungsbewertung von computergesteuerten BearbeitungszentrenDIN 8602-1:1985 - Werkzeugmaschinen; Führungen; allgemeine Anforderungen
Fertigungsgenauigkeit
  • Ebenheit: 0,01 mm pro 1000 mm Länge
  • Parallelität der Führungen: 0,02 mm über den gesamten Verfahrweg
Qualitätsprüfung
  • Geometrische Genauigkeitsprüfung mit Laserinterferometer
  • Oberflächenrauheitsmessung nach ISO 4287

Hersteller von Bett und Führungsbahnen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden für Bett und Führungsbahnen verwendet?

Das Bett besteht typischerweise aus Gusseisen (Güten HT250–HT300 gemäß GB/T 9439) oder Stahl, mit einer Härte von HB 190–240 gemäß ISO 6506-1. Die Führungsbahnen sind gehärtet und geschliffen, mit einer Härte von HRC 58–62 gemäß ISO 18265.

Was sind die typischen Genauigkeitsspezifikationen?

Geradheit und Ebenheit der Führungsbahnen betragen typischerweise 0,005–0,02 mm/m gemäß ISO 230-1. Die Positioniergenauigkeit beträgt ±0,005–±0,02 mm und die Wiederholgenauigkeit ±0,003–±0,01 mm gemäß ISO 230-2. Dies sind Referenzbereiche; bestätigen Sie die genauen Werte für Ihr Modell.

Wie wähle ich zwischen Linearlagern und Kastenfahrbahnen?

Linearlager sind für Hochgeschwindigkeitsanwendungen geeignet, während Kastenfahrbahnen für schwere Zerspanung bevorzugt werden. Die Wahl hängt von der erforderlichen Lastkapazität, Geschwindigkeit und Steifigkeit ab. Bestätigen Sie dies mit dem Hersteller basierend auf Ihren spezifischen Bearbeitungsanforderungen.

Welche Wartung ist für Führungsbahnen erforderlich?

Regelmäßige Schmierung ist unerlässlich, um reibungslose Bewegung und Genauigkeit zu erhalten. Achten Sie auf erhöhte Reibung, Geräusche oder reduzierte Positioniergenauigkeit, was auf Verschleiß oder Schmierprobleme hinweisen kann. Befolgen Sie den Wartungsplan des Herstellers und verwenden Sie empfohlene Schmiermittel.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Bett und Führungsbahnen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Bett und Führungsbahnen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Bett / Matrize
Nächstes Produkt
Bettguss/Schweißkonstruktion
AngebotChat