Technische Definition
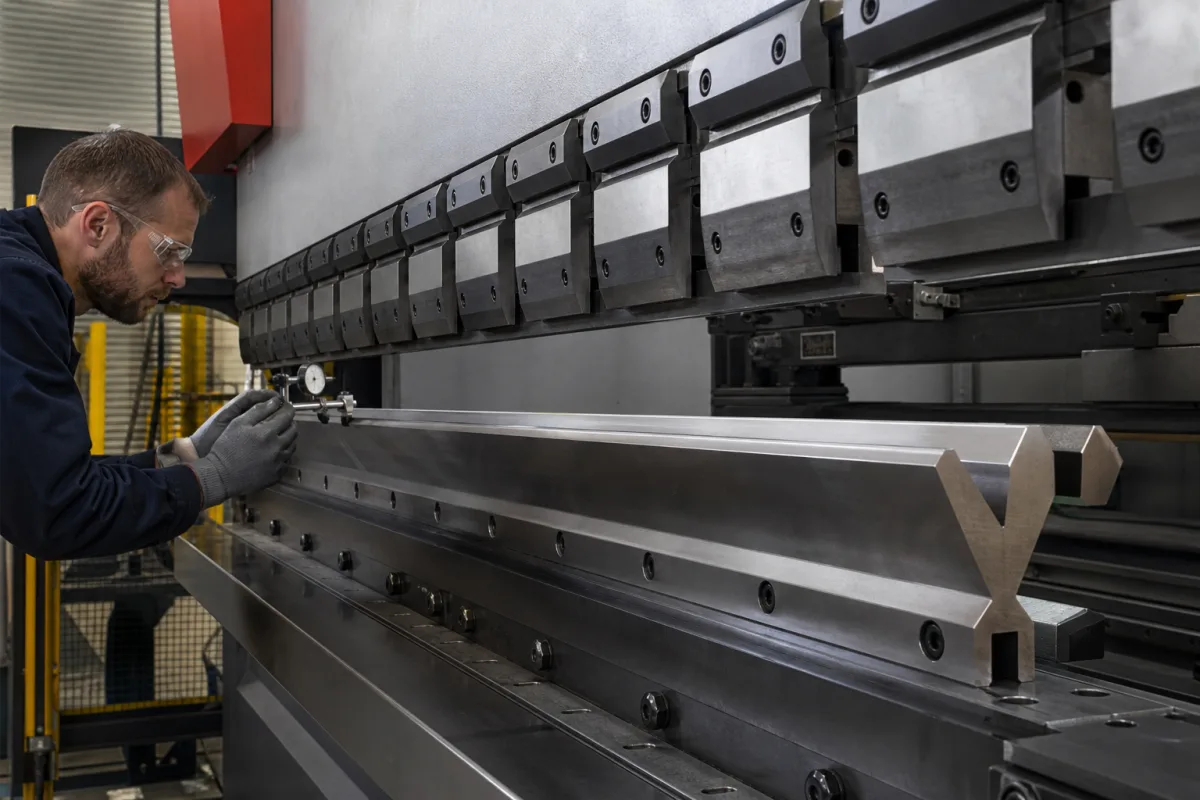
Bei einer hydraulischen Abkantpresse ist das Bett/die Matrize der feste untere Teil, der die Matrize (Werkzeug) in Position hält. Es bietet eine starre, stabile Plattform, gegen die der obere Stößel das Werkstück drückt, um präzise Biegungen zu erzeugen. Das Bett verfügt typischerweise über T-Nuten oder andere Befestigungssysteme zur Sicherung verschiedener Matrizenkonfigurationen. Seine Ebenheit und Steifigkeit sind entscheidend für die Aufrechterhaltung der Biegegenauigkeit über die gesamte Arbeitslänge der Maschine. Das Bett wird aus Gusseisen oder Stahllegierung hergestellt, wobei für hochfeste Anwendungen Werkstoffgüten wie 42CrMo oder 45# (gemäß GB/T 3077) verwendet werden. Zu den wichtigsten Parametern gehören Arbeitsbreite (1000–6000 mm), Matrizenhöhe (60–200 mm), Matrizenöffnungsbreite (10–100 mm) und maximale Biegekraft (100–2000 kN). Ebenheits- und Parallelitätstoleranzen sind nach ISO 1101 spezifiziert, typischerweise ±0,02–±0,05 mm bzw. ±0,03–±0,08 mm. Die Oberflächenhärte liegt zwischen 45–60 HRC (ASTM E18). Das Gewicht variiert je nach Größe und Material zwischen 200–5000 kg. Der Betriebstemperaturbereich liegt bei -10°C bis 60°C, um thermische Verformung zu vermeiden. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für das spezifische Modell und die Anwendung bestätigt werden. Das Design des Bettes gewährleistet minimale Durchbiegung unter Last und hält so eine gleichmäßige Biegekraft über das gesamte Werkstück aufrecht. Die richtige Auswahl der Matrizenöffnungsbreite basierend auf der Materialdicke ist entscheidend, um gewünschte Biegewinkel ohne Rissbildung zu erreichen. Regelmäßige Inspektion auf Verschleiß, Ebenheit und Parallelität wird empfohlen, um die Genauigkeit zu erhalten. Eine unsachgemäße Wartung des Bettes kann zu inkonsistenten Biegungen, verkürzter Werkzeuglebensdauer und potenziellen Sicherheitsrisiken führen.
Funktionsprinzip
Das Bett bleibt während des Betriebs stationär und trägt die Matrize. Wenn der hydraulische Stößel mit dem Stempel absenkt, wird das Werkstück zwischen Stempel und Matrize gepresst, was plastische Verformung und den gewünschten Biegewinkel erzeugt. Die Steifigkeit des Bettes gewährleistet minimale Durchbiegung unter Last und hält so eine gleichmäßige Biegekraft über das gesamte Werkstück aufrecht. Die Matrizenöffnungsbreite bestimmt das Biegespiel, das basierend auf der Materialdicke gewählt werden muss, um genaue Biegungen ohne übermäßige Kraft oder Rissbildung zu erzielen. Die Ebenheits- und Parallelitätstoleranzen des Bettes beeinflussen direkt die Gleichmäßigkeit des Biegewinkels entlang der Werkstücklänge. Die maximale Biegekraft der Abkantpresse muss der Kapazität des Bettes entsprechen, um Überlastung und mögliche Schäden zu vermeiden. Die korrekte Ausrichtung von Stempel und Matrize ist entscheidend; Fehlausrichtung kann zu ungleichmäßigen Biegungen und beschleunigtem Verschleiß führen. Das Befestigungssystem des Bettes (z.B. T-Nuten) ermöglicht schnellen Matrizenwechsel und sicheres Spannen, was eine wiederholbare Positionierung gewährleistet. Während des Betriebs ist das Bett zyklischen Belastungen ausgesetzt; sein Material und die Wärmebehandlung (Oberflächenhärte 45–60 HRC) bieten Verschleißfestigkeit und Haltbarkeit. Thermische Stabilität wird innerhalb des angegebenen Betriebstemperaturbereichs aufrechterhalten, um Verformungen zu vermeiden, die die Genauigkeit beeinträchtigen könnten.