Strukturierte Fertigungsdaten · 2026

Spanneinheiten

Auf Basis strukturierter CNFX-Herstellerprofile wird Spanneinheiten im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Betriebsdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Spanneinheiten wird durch die Baugruppe aus Spannarm und Grundplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Mechanische Komponenten in modularen Vorrichtungen, die beim Bearbeiten, Montieren oder Prüfen eine kontrollierte Kraft zum Fixieren von Werkstücken aufbringen.

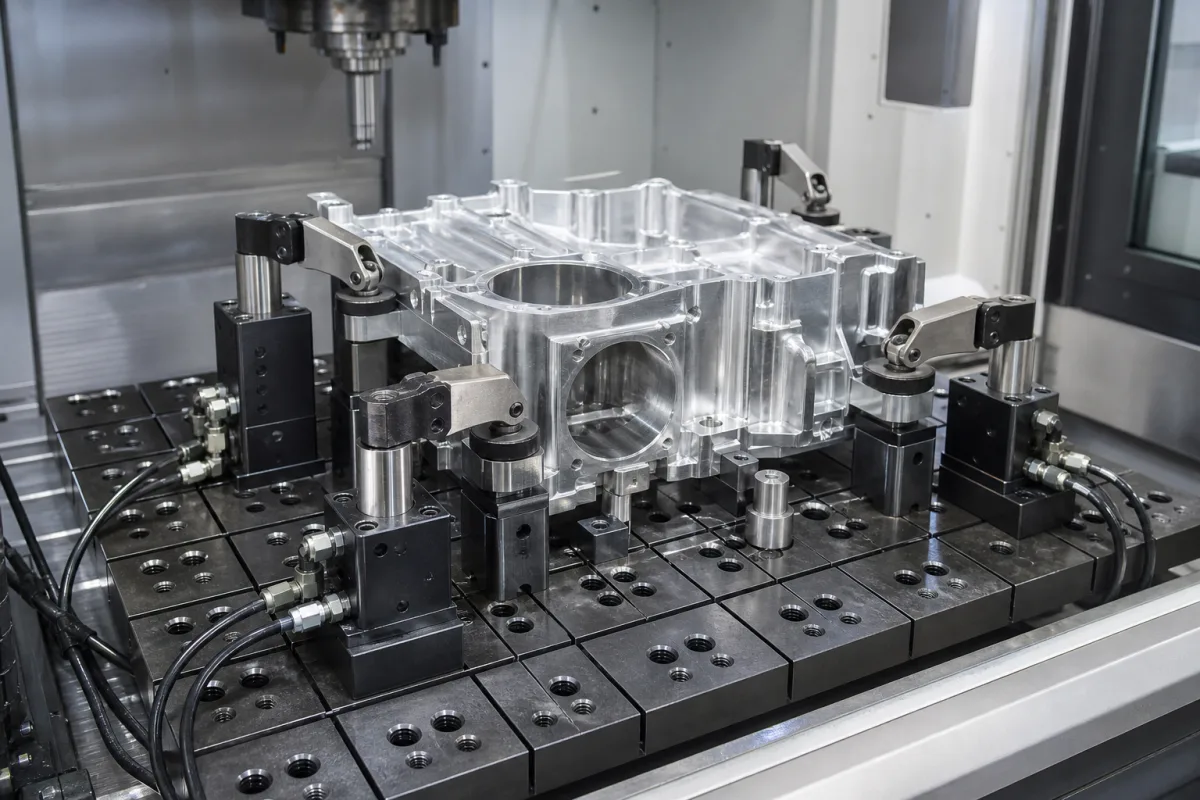
Spanneinheiten in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Spanneinheiten

Technische Definition

Spanneinheiten sind spezielle mechanische Baugruppen, die in modulare Vorrichtungen integriert werden, um eine präzise, wiederholbare Spannkraft zum Halten von Werkstücken in Position zu gewährleisten. Als Teil modularer Spannsysteme ermöglichen sie einen schnellen Umbau und eine Neukonfiguration für verschiedene Fertigungsaufgaben. Diese Einheiten bestehen typischerweise aus Spannmechanismen, Kraftübertragungskomponenten und Montageschnittstellen, die mit Vorrichtungsbasen oder -platten verbunden werden. Sie spielen eine entscheidende Rolle bei der Gewährleistung von Werkstückstabilität, Positioniergenauigkeit und Sicherheit in verschiedenen industriellen Prozessen wie Fräsen, Bohren, Schweißen, Prüfen und Montieren. Spanneinheiten wandeln Eingangskraft (manuell, pneumatisch, hydraulisch oder elektrisch) über mechanische Übersetzungssysteme in kontrollierten Spannungsdruck um. Übliche Mechanismen sind Kniehebelspanner, Schraubspanner, Keilsysteme oder Pneumatik-/Hydraulikzylinder. Die Kraft wird über Spannarme, -backen oder -klauen übertragen, um das Werkstück sicher gegen Anlageflächen zu spannen. Viele Einheiten verfügen über Schnelllösefunktionen, einstellbare Druckeinstellungen und Sicherheitsverriegelungen, um ein versehentliches Lösen während des Betriebs zu verhindern. Typische Spezifikationen umfassen Spannkraft 5–50 kN, Betriebsdruck 1,0–1,6 MPa, Hublänge 10–50 mm, Wiederholgenauigkeit ±0,02 mm, Betriebstemperatur -10 bis 60 °C, Schutzart IP54–IP65 (IEC 60529), Gehäusematerial 16MnCr5 (DIN EN 10084), Gewicht 1,5–8,0 kg und Montageschnittstelle Ø20–Ø32 mm (ISO 15488). Diese Werte sind Referenzbereiche; modellspezifische Daten sind mit dem Hersteller zu verifizieren. Spanneinheiten werden basierend auf Werkstückgewicht, Bearbeitungskräften und erforderlichem Spannbereich ausgewählt. In automatisierten Zyklen sind sie für konsistentes Spannen entscheidend. Wartungssignale umfassen Dichtungsverschleiß, Druckabfall oder verringerte Wiederholgenauigkeit. Versagensgrenzen umfassen Betrieb außerhalb der Temperatur- oder Druckgrenzen, was zu Dichtungsversagen oder unzureichender Spannkraft führen kann.

Funktionsprinzip

Spanneinheiten wandeln Eingangskraft (manuell, pneumatisch, hydraulisch oder elektrisch) über mechanische Übersetzungssysteme in kontrollierten Spannungsdruck um. Übliche Mechanismen sind Kniehebelspanner, Schraubspanner, Keilsysteme oder Zylinder. Die Kraft wird über Spannarme, -backen oder -klauen übertragen, um das Werkstück sicher gegen Anlageflächen zu spannen. Schnelllösefunktionen, einstellbare Druckeinstellungen und Sicherheitsverriegelungen verhindern versehentliches Lösen.
Hauptmaterialien

Legierter Stahl, Werkzeugstahl, Aluminiumlegierung
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–50 kNSelect based on workpiece weight and machining forces
Betriebsdruck1.0–1.6 MPa
Hub10–50 mmDetermines clamping range for different workpiece sizes
Wiederholgenauigkeit±0.02 mmCritical for consistent clamping in automated cycles
Betriebstemperatur-10–60 °COutside this range seals may fail
SchutzartIP54–IP65IP65 for coolant-heavy environmentsIEC 60529
Gehäusematerial16MnCr5Case-hardened steel for wear resistanceDIN EN 10084
Gewicht1.5–8.0 kgAffects handling and fixture dynamics
BefestigungsschnittstelleØ20–Ø32 mmCompatible with standard fixture platesISO 15488

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Spannarm
    Übt Kraft direkt auf das Werkstück durch mechanischen Vorteil aus
    Material: Legierter Stahl
  • Grundplatte
    Bietet die Montageschnittstelle zum modularen Spannsystem
    Material: Werkzeugstahl
  • Betätigungsmechanismus
    Wandelt Eingangskraft in Klemmbewegung um (Kniehebel, Schraube, Zylinder)
    Material: Legierter Stahl
  • Klemmbacke
    Kontaktfläche, die das Werkstück greift, ohne Schäden zu verursachen
    Material: Vergüteter Stahl oder Polyurethan
  • Sicherheitssperre
    Hält die Klemme geschlossen, wenn Druckluft oder Strom ausfällt, damit das Werkstück nicht gelöst werden kann.
  • Schnelllösemechanismus
    Ermöglicht dem Bediener, die Klemme in einer Bewegung abzusenken, für schnelle Werkstückwechsel.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 300 bar
Durchflussrate:100 N bis 50 kN
Betriebstemperatur:-20°C bis 150°C
Montage- und Anwendungskompatibilität
Metallische Werkstücke (Stahl, Aluminium, Titan)Verbundwerkstoffe (CFK, GFK)Kunststoffkomponenten (ABS, Polycarbonat, Nylon)
Nicht geeignet: Hochkorrosive chemische Umgebungen (z.B. konzentrierte Säuren, Chloride)
Auslegungsdaten
  • Erforderliche Spannkraft (N oder kN)
  • Werkstückabmessungen und -geometrie (mm)
  • Zykluszeit und Einschaltdauer-Anforderungen
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
50-500 kN Spannkraft, 0,1-0,5 mm Positioniergenauigkeit, 0,5-2,0 MPa Hydraulikdruck
Belastungs- und Ausfallgrenzen
Spannkraft fällt unter 45 kN, Positionierfehler überschreitet 0,6 mm, Hydraulikdruck überschreitet 2,5 MPa
Plastische Verformung von Spannbacken aufgrund von Hertzscher Kontaktspannung, die die Materialfließgrenze überschreitet (typischerweise 600-800 MPa für gehärteten Stahl), Hydraulikdichtungsversagen durch Extrusion bei Druckdifferenzen >2,0 MPa
Fertigungskontext
Spanneinheiten wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Hydraulikzylinder-Dichtungsversagen
Ursache: Verunreinigung im Hydraulikfluid führt zu abrasivem Verschleiß oder übermäßiger Druck/Temperatur verursacht Dichtungsabbau und Extrusion
Spannkraftabnahme
Ursache: Mechanischer Verschleiß in Hebelmechanismen oder Kugelgewindetrieben aufgrund unzureichender Schmierung, Fehlausrichtung oder zyklischer Ermüdung
Wartungsindikatoren
  • Hörbares Zischen oder Klopfen des Hydrauliksystems während Spannzyklen, das auf interne Leckage oder Kavitation hinweist
  • Sichtbare Hydraulikfluidlecks um Zylinderdichtungen oder übermäßiges Spiel/Bewegung im Spannmechanismus während des Betriebs
Technische Hinweise
  • Implementieren Sie proaktive Hydraulikfluidanalyse und -filtration, um ISO 4406 Sauberkeitscodes aufrechtzuerhalten und abrasiven Verschleiß in kritischen Komponenten zu verhindern
  • Etablieren Sie Präzisionsausrichtungsprotokolle und Drehmomentüberwachung während Installation/Wartung, um ungleichmäßige Belastung und vorzeitigen mechanischen Verschleiß zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 12164-1:2001 - Werkzeughalter mit zylindrischem Schaft - Teil 1: Schäfte, Aufnahmebohrungen und Antriebsnuten für automatische WerkzeugwechslerANSI B5.50-1994 - Werkzeugmaschinenspindeln - Werkzeugschäfte und HalteknöpfeDIN 69893-1:2009 - Werkzeughalter mit zylindrischem Schaft - Teil 1: Schäfte, Aufnahmebohrungen und Antriebsnuten für automatische Werkzeugwechsler
Fertigungsgenauigkeit
  • Bohrungsdurchmesser-Toleranz: H7 (z.B. 40mm Bohrung: +0,025mm / 0mm)
  • Spannflächenplanheit: 0,01mm pro 100mm Durchmesser
Qualitätsprüfung
  • Dimensionsprüfung mit Koordinatenmessmaschine (KMM) für kritische Merkmale
  • Härteprüfung (Rockwell C-Skala) an Spannflächen und Haltekomponenten
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidverunreinigung mit Partikeln >15 μm → Steuerventil-Klemmung verursacht asymmetrische Spannkraftverteilung → Installieren Sie doppelte 10 μm Absolutfilterung mit Druckdifferenzüberwachung
Thermische Ausdehnungsdifferenz zwischen Stahlbacken (α=11,5×10⁻⁶/K) und Aluminiumaufspannung (α=23,1×10⁻⁶/K) → Spannkraftverlust von 12-18% bei ΔT>40°C → Integrieren Sie Invar 36-Einsätze (α=1,2×10⁻⁶/K) in kritischen Lastpfaden

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Spanneinheiten

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Spanneinheiten

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Wofür werden Spanneinheiten verwendet?

Spanneinheiten werden in modularen Vorrichtungen verwendet, um Werkstücke während der Bearbeitung, Montage oder Prüfung sicher zu halten. Sie bieten kontrollierte Spannkraft für Stabilität und Positioniergenauigkeit.

Wie wählt man die richtige Spanneinheit aus?

Die Auswahl basiert auf Werkstückgewicht, Bearbeitungskräften und erforderlichem Spannbereich. Berücksichtigen Sie Spannkraft (5–50 kN), Hublänge (10–50 mm) und Montageschnittstelle (Ø20–Ø32 mm). Bestätigen Sie modellspezifische Werte mit dem Hersteller.

Welche Wartung benötigen Spanneinheiten?

Überprüfen Sie regelmäßig Dichtungen, Druckeinstellungen und Wiederholgenauigkeit. Anzeichen von Verschleiß sind Druckabfall, verringerte Spannkraft oder inkonsistente Positionierung. Befolgen Sie die Herstellerrichtlinien für Schmierung und Austausch.

Was sind häufige Fehlermodi?

Betrieb außerhalb der Temperatur (-10 bis 60 °C) oder des Drucks (1,0–1,6 MPa) kann zu Dichtungsversagen oder unzureichender Spannkraft führen. Überlastung über die Nennkraft hinaus kann Komponenten beschädigen. Halten Sie sich immer an die angegebenen Betriebsbedingungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Spanneinheiten?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Spanneinheit
Nächstes Produkt
Spannfutter oder Verriegelungsmechanismus
AngebotChat