Strukturierte Fertigungsdaten · 2026

Schneidwerkzeug-Schlitten

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidwerkzeug-Schlitten im Bereich Maschinen- und Anlagenbau anhand von Schlittenbreite bis Schlittenlänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidwerkzeug-Schlitten wird durch die Baugruppe aus Schlittenkörper/Rahmen und Linearführungsschienen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine bewegliche Plattform, die Schneidwerkzeuge in einem Schneidportal-System hält und positioniert.
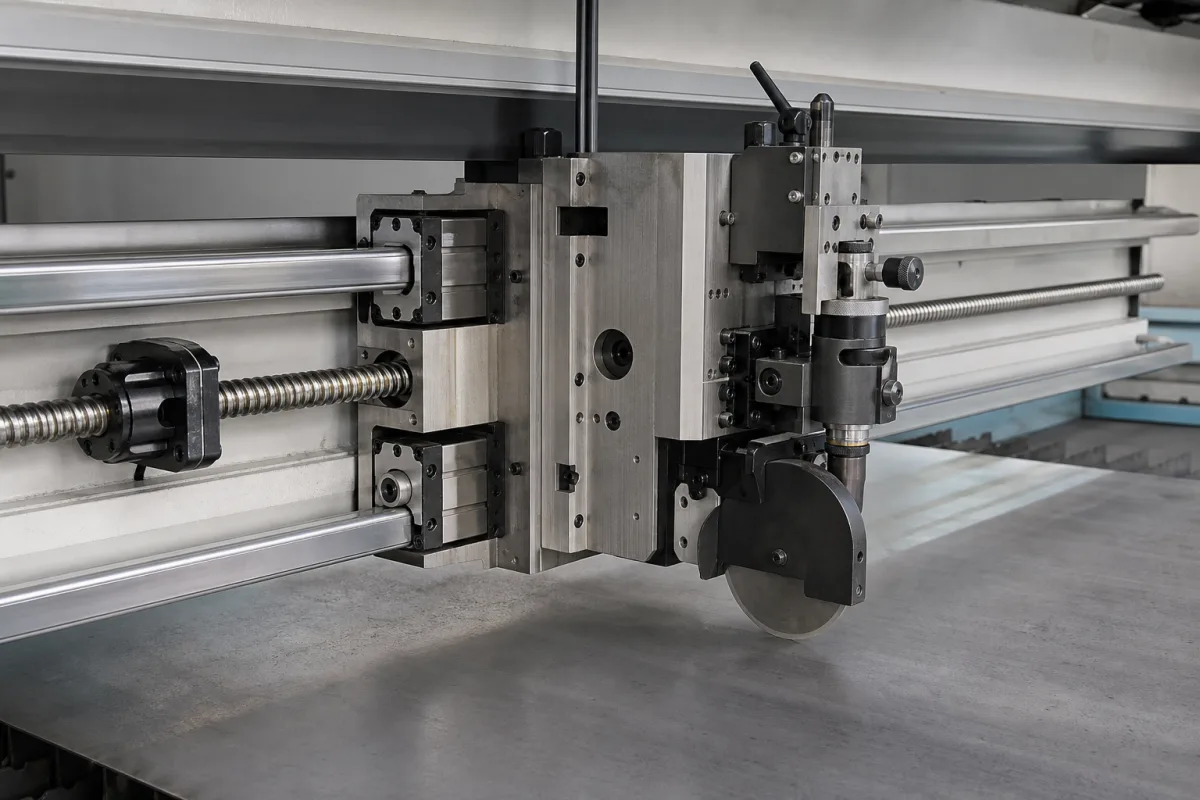
Schneidwerkzeug-Schlitten in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Schneidwerkzeug-Schlitten ist eine präzise mechanische Komponente in einem Schneidportal, die eine lineare Bewegung entlang einer oder mehrerer Achsen ermöglicht, um Schneidwerkzeuge (wie Plasmabrenner, Laserköpfe, Fräser oder Wasserstrahldüsen) relativ zum Werkstück genau zu positionieren. Er fährt typischerweise auf Schienen oder Führungen und wird von Motoren (Servo- oder Schrittmotoren) über Kugelgewindetriebe, Zahnstangen oder Linearmotoren angetrieben, um programmierte Schnittpfade auszuführen. Der Schlitten ist für die Integration in Portalsysteme ausgelegt, die in der Maschinen- und Anlagenbauindustrie verwendet werden, und dient als bewegliche Schnittstelle zwischen dem Steuerungssystem der Maschine und dem Schneidwerkzeug. Seine Konstruktion besteht typischerweise aus Kohlenstoffstahl, Aluminiumlegierung oder Gusseisen, wobei für Gussteile Materialgüten wie HT250 oder QT500 verwendet werden können, um Steifigkeit und Dämpfung zu gewährleisten. Wichtige Dimensionsparameter umfassen die Schlittenbreite (200–600 mm) und -länge (300–800 mm), die die Kompatibilität mit dem Schienenabstand des Portals und die Flexibilität der Werkzeugmontage bestimmen. Die Tragfähigkeit reicht von 500 bis 2000 kg und beeinflusst das maximale Werkzeug- und Vorrichtungsgewicht, das ohne Durchbiegung unterstützt werden kann. Die Positioniergenauigkeit ist mit ±0,02 bis ±0,05 mm und die Wiederholgenauigkeit mit ±0,01 bis ±0,03 mm angegeben, beide bezogen auf ISO 230-2. Die maximale Verfahrgeschwindigkeit beträgt 10–30 m/min, und die Antriebsmotorleistung reicht von 1,5 bis 5,5 kW. Der Schlitten arbeitet mit einer Drehstromversorgung von 380–480 V AC (gemäß IEC 60038) und in einem Betriebstemperaturbereich von -10 bis 50 °C. Die Schutzart ist IP54 bis IP65 (gemäß IEC 60529), geeignet für staubige oder nasse Umgebungen. Das Schlittengewicht reicht von 150 bis 500 kg und beeinflusst Trägheit und erforderliches Antriebsdrehmoment. Diese Werte sind Referenzbereiche des Verzeichnisses; die tatsächlichen Spezifikationen müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden.

Funktionsprinzip

Der Schlitten wandelt elektrische oder pneumatische Energie in präzise lineare Bewegung um. Eine Steuerung sendet Positionsbefehle an die Antriebsmotoren. Diese Motoren drehen einen Antriebsmechanismus (z. B. Kugelgewindetrieb), der die Drehbewegung in eine lineare Bewegung des Schlittens entlang seiner Führungsschienen umwandelt. Das auf dem Schlitten montierte Schneidwerkzeug wird so mit hoher Genauigkeit für Materialbearbeitungsvorgänge positioniert. Das System verlässt sich auf Rückmeldungen von Encodern oder ähnlichen Sensoren, um die angegebene Positioniergenauigkeit und Wiederholgenauigkeit zu erreichen. Die Bewegung des Schlittens wird durch seine Führungsschienen begrenzt, und seine Tragfähigkeit und Geschwindigkeit werden durch die Antriebsmotorleistung und das mechanische Design bestimmt. Richtige Schmierung und Wartung des Antriebsmechanismus sind unerlässlich, um die Leistung zu erhalten und vorzeitigem Verschleiß vorzubeugen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schlittenbreite200–600 mmDetermines compatibility with gantry rail spacing.
Schlittenlänge300–800 mmAffects tool mounting flexibility and stability.
Tragfähigkeit500–2000 kgMaximum tool and fixture weight; exceeding may cause deflection.
Positioniergenauigkeit±0.02–±0.05 mmCritical for precision cutting; lower is better.ISO 230-2
Wiederholgenauigkeit±0.01–±0.03 mmEnsures consistent tool positioning across cycles.ISO 230-2
Maximale Verfahrgeschwindigkeit10–30 m/minHöhere Geschwindigkeiten verkürzen die Taktzeit, können aber die Genauigkeit beeinträchtigen.
Antriebsmotorleistung1.5–5.5 kWSufficient power for acceleration and load handling.
Versorgungsspannung380–480 V ACThree-phase; other voltages on request.IEC 60038
Betriebstemperatur-10–50 °COutside range may affect lubrication and electronics.
SchutzartIP54–IP65IP65 für staubige oder feuchte Umgebungen.IEC 60529
WerkstoffgüteHT250–QT500Cast iron or ductile iron for rigidity and damping.GB/T 9439, GB/T 1348
Schlittengewicht150–500 kgAffects inertia and required drive torque.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Aluminiumlegierung Gusseisen

Komponenten / BOM

Components / BOM
  • Schlittenkörper/Rahmen
    Hauptstrukturelement, das alle anderen Komponenten aufnimmt und Montagepunkte für das Schneidwerkzeug bereitstellt.
    Material: Stahl oder Aluminiumlegierung
  • Linearführungsschienen
    Bieten eine glatte, präzise und reibungsarme Bahn für die Bewegung des Schlittens entlang der Führung.
    Material: gehärteter Stahl
  • Antriebsmechanismus (z.B. Kugelgewindetrieb-Muttergehäuse)
    Schnittstelle, die den Schlitten mit dem Kugelgewindetrieb verbindet und die Drehbewegung der Spindel in eine lineare Schlittenbewegung umwandelt.
    Material: Stahl oder Bronze
  • Werkzeugaufnahmeplatte/-halterung
    Schnittstelle zur Befestigung und Sicherung des spezifischen Schneidwerkzeugs (Brenner, Laserkopf usw.).
    Material: Stahl oder Aluminium
  • Positionsgeber
    Melden Sie die tatsächliche Schlittenposition, damit die Steuerung die geforderte Genauigkeit erreichen kann.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kontaminationseintritt (ISO 4406 Klasse 21/19/16) in die Linearführungsschmierung Abrasive Verschleiß der Umlaufkugeln (Ra-Anstieg von 0,2 μm auf 1,5 μm) IP67-zertifizierte Balgdichtungen mit Überdruck-Spülung (0,1 bar Überdruck)
Servoantrieb-Folgefehlerakkumulation übersteigt 500 Encoderzählungen Positionsüberschwingen verursacht Werkzeug-Werkstück-Kollision bei >200 N Aufprallkraft Doppelkreis-Rückführung mit 0,1 μm Auflösung Glasmaßstab und 0,001° Auflösung Drehgeber

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 m/s Lineargeschwindigkeit, 0,01-0,1 mm Positioniergenauigkeit, 50-200 N Schneidkraftkapazität
Belastungs- und Ausfallgrenzen
Linearführungsschienenverschleiß übersteigt 0,05 mm Spiel, Kugelgewindetriebspiel übersteigt 0,02 mm, Servomotordrehmoment übersteigt 150 % Nennkapazität für >5 Sekunden
Hertzsche Pressung übersteigt 1,5 GPa an der Führungsschienen-Kugel-Schnittstelle, was plastische Verformung verursacht, thermische Ausdehnungsdifferenz (Δα=12×10⁻⁶ K⁻¹) zwischen Aluminiumschlitten und Stahlschienen führt bei ΔT>40°C zu Bindung
Fertigungskontext
Schneidwerkzeug-Schlitten wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:-10°C bis +50°C
Montage- und Anwendungskompatibilität
Wasserbasierte KühlmittelSynthetische SchneidöleDruckluftsysteme
Nicht geeignet: Abrasive Schlammumgebungen mit >20 % Feststoffkonzentration
Auslegungsdaten
  • Maximales Schneidwerkzeuggewicht (kg)
  • Erforderliche Verfahrstrecke (mm)
  • Systembetriebsfrequenz (Zyklen/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Fehlausrichtung der Führungsschienen
Ursache: Unzureichende Schmierung führt zu Metall-auf-Metall-Kontakt, Kontamination durch Späne/Kühlmittel oder unsachgemäße Ausrichtung während der Installation, die zu ungleichmäßiger Belastung und beschleunigtem Verschleiß führt.
Verschlechterung des Kugelgewindetriebs/Leitspindel
Ursache: Spielzunahme durch mechanischen Verschleiß, Kontaminationseintritt, der die Schmierung beeinträchtigt, oder übermäßige axiale/radiale Belastungen über den Konstruktionsspezifikationen, die vorzeitige Ermüdung verursachen.
Wartungsindikatoren
  • Erhöhte Schneidvibration oder Rattern, hörbar als unregelmäßige Maschinengeräusche während des Betriebs
  • Sichtbare Riefen oder Verfärbungen an Führungsschienen oder sichtbare Metallspäne/Abrieb um Schlittenkomponenten herum
Technische Hinweise
  • Präzisionslaserausrichtung während der Installation und periodische Überprüfung durchführen, um parallele/rechtwinklige Geometrie innerhalb einer Toleranz von 0,02 mm über die gesamte Verfahrlänge zu gewährleisten
  • Proaktives Schmierungssystem mit sauberem, viskositätsangemessenem Fett über automatische Systeme einrichten, gekoppelt mit Schutzbalgen, um Späne-/Kühlmittelkontamination zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.50-1994 - Werkzeugmaschinenkomponenten - Werkzeugschaft und WerkzeughalterDIN 69880-1:2016 - Werkzeughalter für Bearbeitungszentren - Schäfte und Spannbolzen
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Schneidwerkzeug-Schlitten

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Tragfähigkeit eines Schneidwerkzeug-Schlittens?

Die Tragfähigkeit reicht von 500 bis 2000 kg, je nach Modell. Dies ist das maximale Gewicht von Werkzeug und Vorrichtung, das der Schlitten ohne Durchbiegung unterstützen kann. Bestätigen Sie die spezifische Tragfähigkeit immer mit dem Hersteller für Ihre Anwendung.

Welche Normen gelten für Positioniergenauigkeit und Wiederholgenauigkeit?

Positioniergenauigkeit und Wiederholgenauigkeit beziehen sich auf ISO 230-2. Das Verzeichnis listet Genauigkeit als ±0,02 bis ±0,05 mm und Wiederholgenauigkeit als ±0,01 bis ±0,03 mm. Dies sind Referenzbereiche; tatsächliche Werte müssen mit dem Lieferanten bestätigt werden.

Welche Materialien werden für die Konstruktion des Schlittens verwendet?

Häufige Materialien sind Kohlenstoffstahl, Aluminiumlegierung und Gusseisen. Für Gussteile können Materialgüten wie HT250 oder QT500 gemäß GB/T 9439 und GB/T 1348 verwendet werden. Die Wahl beeinflusst Steifigkeit, Gewicht und Dämpfung.

Welche Schutzart hat der Schlitten?

Die Schutzart ist IP54 bis IP65 gemäß IEC 60529. IP65 ist für staubige oder nasse Umgebungen geeignet. Bestätigen Sie die genaue Schutzart für Ihr spezifisches Modell mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schneidwerkzeug-Schlitten

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schneidwerkzeug-Schlitten?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schneidrad
Nächstes Produkt
Schnellaktivierungs-Ventilblock
AngebotChat