Strukturierte Fertigungsdaten · 2026

Schneidportal

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidportal im Bereich Maschinen- und Anlagenbau anhand von Arbeitsbreite bis Arbeitslänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidportal wird durch die Baugruppe aus Portalträger und Linearführungsschienen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine strukturelle Rahmenkonstruktion, die Schneidwerkzeuge für präzise Materialbearbeitung in industriellen Systemen trägt und führt.
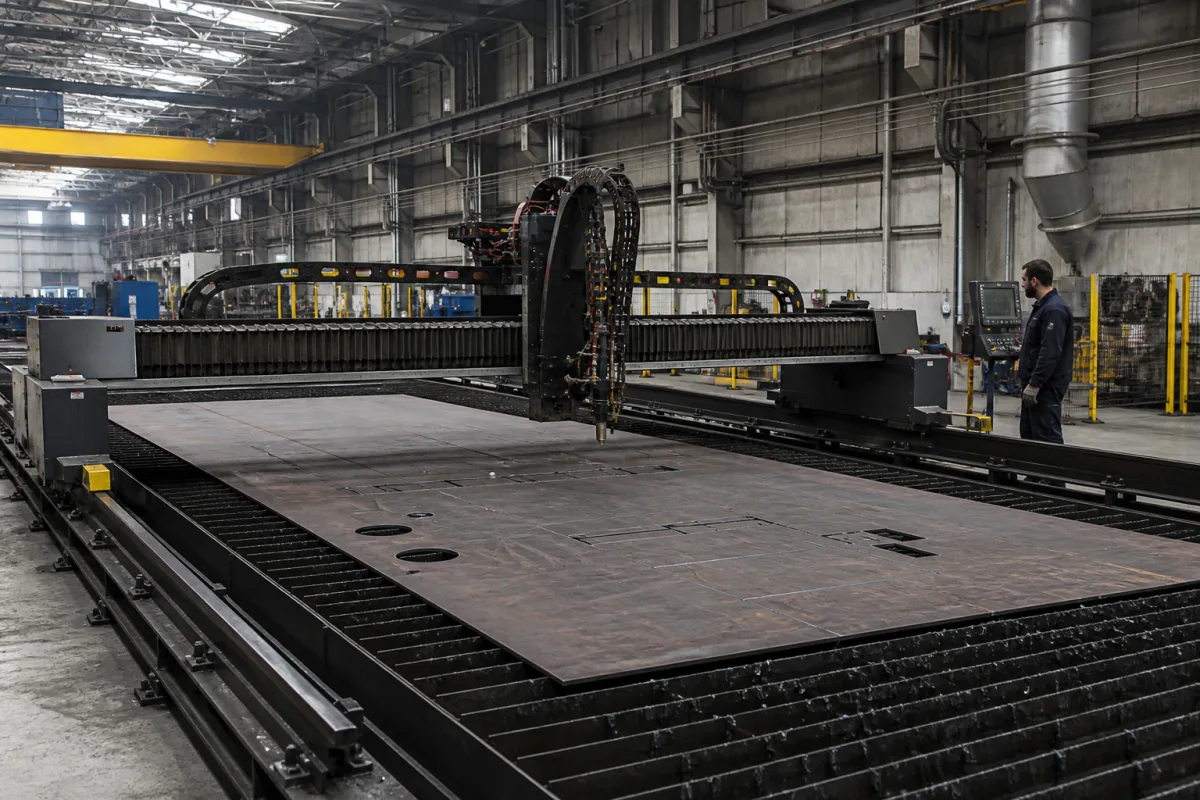
Schneidportal in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Schneidportal ist eine kritische Komponente in industriellen Systemen und bietet einen starren, beweglichen Rahmen zur Montage von Schneidwerkzeugen wie Plasmabrennern, Laserköpfen, Wasserstrahldüsen oder mechanischen Klingen. Es ermöglicht präzise mehrachsige Bewegungen über eine große Arbeitsfläche, um Blechmaterialien, Platten oder Profile nach programmierten Mustern zu schneiden. Das Portal besteht typischerweise aus einer brückenartigen Struktur, die auf parallelen Schienen oder Führungen montiert ist. Ein Schlitten mit dem Schneidwerkzeug bewegt sich entlang des horizontalen Trägers (X-Achse), während die gesamte Portalbaugruppe entlang der Länge der Arbeitsfläche (Y-Achse) verfährt. Für 3D-Schneiden kann sich das Werkzeug auch vertikal (Z-Achse) bewegen. Diese koordinierte Bewegung, gesteuert durch CNC-Systeme, ermöglicht es dem Schneidwerkzeug, komplexen Bahnen zu folgen und präzise Schnitte an stationären Werkstücken unter dem Portal auszuführen. Das Gerät ist in Konfigurationen mit Arbeitsbreiten von 1500 bis 6000 mm und Arbeitslängen von 3000 bis 12000 mm erhältlich. Die Schnittgeschwindigkeit reicht von 0,1 bis 6 m/min, abhängig von Material und Werkzeug. Die Positioniergenauigkeit beträgt ±0,05 bis ±0,1 mm, die Wiederholgenauigkeit ±0,02 bis ±0,05 mm, jeweils nach ISO 230-2. Die Antriebsleistung für die Portalbewegung beträgt 1,5 bis 7,5 kW, die Spindelleistung für das Schneidwerkzeug 3 bis 15 kW, mit Spindeldrehzahlen von 1000 bis 24000 U/min. Das System arbeitet bei Temperaturen von -10 bis 45 °C und relativer Luftfeuchtigkeit von 35% bis 85% (nicht kondensierend). Die Stromversorgung ist dreiphasig 380 V AC ±10% bei 50/60 Hz (automatische Umschaltung), gemäß IEC 60038. Das Maschinengewicht liegt zwischen 3000 und 15000 kg, abhängig von Größe und Konfiguration. Baustahl und Aluminiumlegierung werden verwendet. Diese Werte sind Referenzbereiche des Verzeichnisses; überprüfen Sie modellspezifische Spezifikationen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das Portal arbeitet nach einem kartesischen Koordinatensystem. Die brückenartige Struktur überspannt die Arbeitsfläche und bewegt sich entlang paralleler Schienen (Y-Achse). Ein Schlitten mit dem Schneidwerkzeug verfährt über die Brücke (X-Achse), und für 3D-Operationen bewegt sich das Werkzeug vertikal (Z-Achse). CNC-Steuerungen synchronisieren diese Achsen, um programmierten Bahnen zu folgen. Das Werkstück bleibt stationär auf dem Bett unter dem Portal. Dieses Design bietet Steifigkeit und Präzision über große Flächen und ermöglicht konsistente Schnitte in Blechmaterialien, Platten oder Profilen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Arbeitsbreite1500–6000 mmDetermines maximum material size
Arbeitslänge3000–12000 mmDetermines maximum material length
Schnittgeschwindigkeit0.1–6 m/minDepends on material and tool
Positioniergenauigkeit±0.05–±0.1 mmCritical for precision cuttingISO 230-2
Wiederholgenauigkeit±0.02–±0.05 mmEnsures consistent cutsISO 230-2
Antriebsleistung1.5–7.5 kWFor gantry movement
Spindelleistung3–15 kWFor cutting tool
Spindeldrehzahl1000–24000 rpmRange for various materials
Betriebstemperatur-10–45 °COutside range may affect performance
Relative Luftfeuchtigkeit35–85 %Non-condensing
Stromversorgung380±10% V ACThree-phaseIEC 60038
Frequenz50/60 HzAuto-switching
Maschinengewicht3000–15000 kgDepends on size and configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Portalträger
    Dient als Haupt-Horizontalträger für den Schlitten des Schneidwerkzeugs
    Material: Stahl- oder Aluminium-Hohlprofil
  • Linearführungsschienen
    Ermöglichen eine glatte, präzise Bewegung des Portals entlang der Y-Achse
    Material: Gehärteter Stahl mit Lagerflächen
  • Werkzeugschlitten
    Hält und positioniert das Schneidwerkzeug, bewegt sich entlang der Portalbalken (X-Achse)
    Material: Aluminium- oder Stahlrahmen
  • Antriebssystem
    Bietet Antriebskraft für Portal- und Schlittenbewegung über Motoren und Antriebsmechanismen
    Material: Servomotoren, Kugelgewindetriebe oder Zahnstangen- und Ritzelkomponenten
  • Z-Achsen-Baugruppe
    Hebt und senkt das Schneidwerkzeug für Tiefenkontrolle und 3D-Bahnen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Rückmeldungsverlust aufgrund elektromagnetischer Störungen im Frequenzbereich 50-100 MHz Positionsüberschreitung > 0,5 mm verursacht Werkzeugkollision mit Werkstück Geschirmte Encoderkabel mit Ferritkernen und differenzielle Signalübertragung bei 5-V-Logikpegeln
Zusammenbruch des Schmierfilms an Linearführungen im Grenzschmierungsbereich der Stribeck-Kurve (λ < 1, wobei λ = h/σ) Erhöhter Reibungskoeffizient von 0,001 auf 0,1 verursacht Stick-Slip-Bewegung und Positionshysterese Druckluft-Öl-Schmiersystem mit 0,05 MPa Druck und ISO VG 32 Öl bei 40°C Viskosität

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,01-0,1 mm Positioniergenauigkeit, 0,5-5 m/s Verfahrgeschwindigkeit, 20-100 kN Schneidkraftkapazität
Belastungs- und Ausfallgrenzen
Strukturelle Durchbiegung > 0,15 mm/m bei 120 kN Last, Lagertemperatur > 80°C, Servopositionierfehler > 0,25 mm
Euler-Bernoulli-Balkentheorie: Durchbiegung unter Querlasten, die die Streckgrenze überschreiten (σ_y > 250 MPa für Baustahl), Hertzsche Kontaktspannung, die den Ermüdungsgrenzwert von Lagerlaufbahnen überschreitet (σ_H > 1,8 GPa für Stahllager), thermische Ausdehnungsdifferenz (ΔL = αLΔT mit α_Stahl = 12×10^-6/°C) verursacht Bindung der Führungsschienen
Fertigungskontext
Schneidportal wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Gantry Cutter

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 1,5 bar
Weitere Spezifikationen:Max. Schneidkraft: 5000 N, Positioniergenauigkeit: ±0,05 mm, Max. Verfahrgeschwindigkeit: 2 m/s
Betriebstemperatur:-20°C bis +80°C
Montage- und Anwendungskompatibilität
Blech (Stahl/Aluminium)Verbundwerkstoffplatten (Kohlenstofffaser)Kunststoffplatten (Acryl/PVC)
Nicht geeignet: Hochkorrosive Umgebungen (z.B. chemische Verfahrenstechnik mit Säuren)
Auslegungsdaten
  • Maximale Werkstückabmessungen (Länge x Breite)
  • Materialtyp und -dicke
  • Erforderliche Schneidgenauigkeit und -geschwindigkeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Schienenfehlausrichtung und Verschleiß
Ursache: Unzureichende Fundamentunterstützung führt zu Setzungen, ungenaue Montagetoleranzen oder Kontamination durch Schneidabrieb verursachen abrasiven Verschleiß an Führungsschienen und Lagern.
Antriebssystemausfall
Ursache: Überlastung von Motoren und Getrieben aufgrund falscher Schneidparameter, mangelnde Schmierung in Getriebereduzierern oder elektrische Probleme in Servoantrieben verursachen Überhitzung und Komponentendegradation.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während der Portalbewegung deuten auf Schienen- oder Lagerprobleme hin
  • Sichtbare Vibrationen oder ruckartige Bewegungen während des Schneidbetriebs weisen auf Antriebssystemprobleme hin
Technische Hinweise
  • Regelmäßige Laserausrichtungsprüfungen und präzise Nivellierung der Führungsschienen durchführen, um geometrische Genauigkeit zu erhalten und vorzeitigem Verschleiß vorzubeugen
  • Zustandsüberwachung mit Schwingungsanalyse an Antriebskomponenten und Thermografie elektrischer Systeme etablieren, um frühzeitige Degradation zu erkennen

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100 - Sicherheit von MaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit: ±0,05 mm
  • Ebenheit der Führungsschienen: 0,1 mm pro Meter
Qualitätsprüfung
  • Laserinterferometer-Kalibrierung
  • Belastungstests mit Dehnungsmessstreifen

Hersteller von Schneidportal

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Absorberabschnitt

Das neutronenabsorbierende Segment eines Steuerstabs, das die Leistung eines Kernreaktors durch Einfangen von Neutronen reguliert.

Spezifikationen ansehen ->
Beschleunigungssensor

Ein Sensor, der Beschleunigungskräfte misst, insbesondere die Vibration und Bewegung der Walze oder Platte des Verdichtungsmessgeräts während der Bodenverdichtung.

Spezifikationen ansehen ->
Zugangstür

Eine abgedichtete Einstiegsöffnung an einer isolierten Heizkammer, die Inspektion, Wartung und Be- und Entladen von Materialien ermöglicht, während die thermische Integrität erhalten bleibt.

Spezifikationen ansehen ->
Zugangstür-Abschirmung

Eine spezielle Abschirmkomponente für Zugangstüren in Strahlenschutzstrukturen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann das Schneidportal verarbeiten?

Das Portal kann verschiedene Schneidwerkzeuge wie Plasmabrenner, Laserköpfe, Wasserstrahldüsen oder mechanische Klingen aufnehmen. Es ist für das Schneiden von Blechmaterialien, Platten oder Profilen ausgelegt. Die spezifische Materialkompatibilität hängt vom Werkzeug und den Parametern ab; verifizieren Sie dies mit dem Hersteller.

Wie groß ist der Arbeitsbereich des Schneidportals?

Die Arbeitsbreite reicht von 1500 bis 6000 mm, die Arbeitslänge von 3000 bis 12000 mm. Dies sind Referenzbereiche; die genauen Abmessungen hängen vom Modell und der Konfiguration ab.

Welche Genauigkeit kann erwartet werden?

Die Positioniergenauigkeit beträgt ±0,05 bis ±0,1 mm, die Wiederholgenauigkeit ±0,02 bis ±0,05 mm, gemäß ISO 230-2. Die tatsächliche Leistung kann je nach Installation und Wartung variieren; verifizieren Sie dies mit dem Hersteller.

Was sind die Stromversorgungsanforderungen?

Das System benötigt eine dreiphasige 380 V AC ±10% Stromversorgung bei 50/60 Hz (automatische Umschaltung), gemäß IEC 60038. Die Antriebsleistung beträgt 1,5-7,5 kW, die Spindelleistung 3-15 kW. Bestätigen Sie die elektrischen Spezifikationen mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schneidportal

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schneidportal?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schneidmesser / Schermesser
Nächstes Produkt
Schneidrad
AngebotChat