Strukturierte Fertigungsdaten · 2026

Folienabgabe- und Schneideinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Folienabgabe- und Schneideinheit im Bereich Maschinen- und Anlagenbau anhand von Bahnbreite bis Rollendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Folienabgabe- und Schneideinheit wird durch die Baugruppe aus Folienrollen-Spindel/Halter und Spannungsregelsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Einheit, die Folie von einer Rolle abgibt und präzise auf Maß schneidet, um Getränkebehälter zu verschließen.

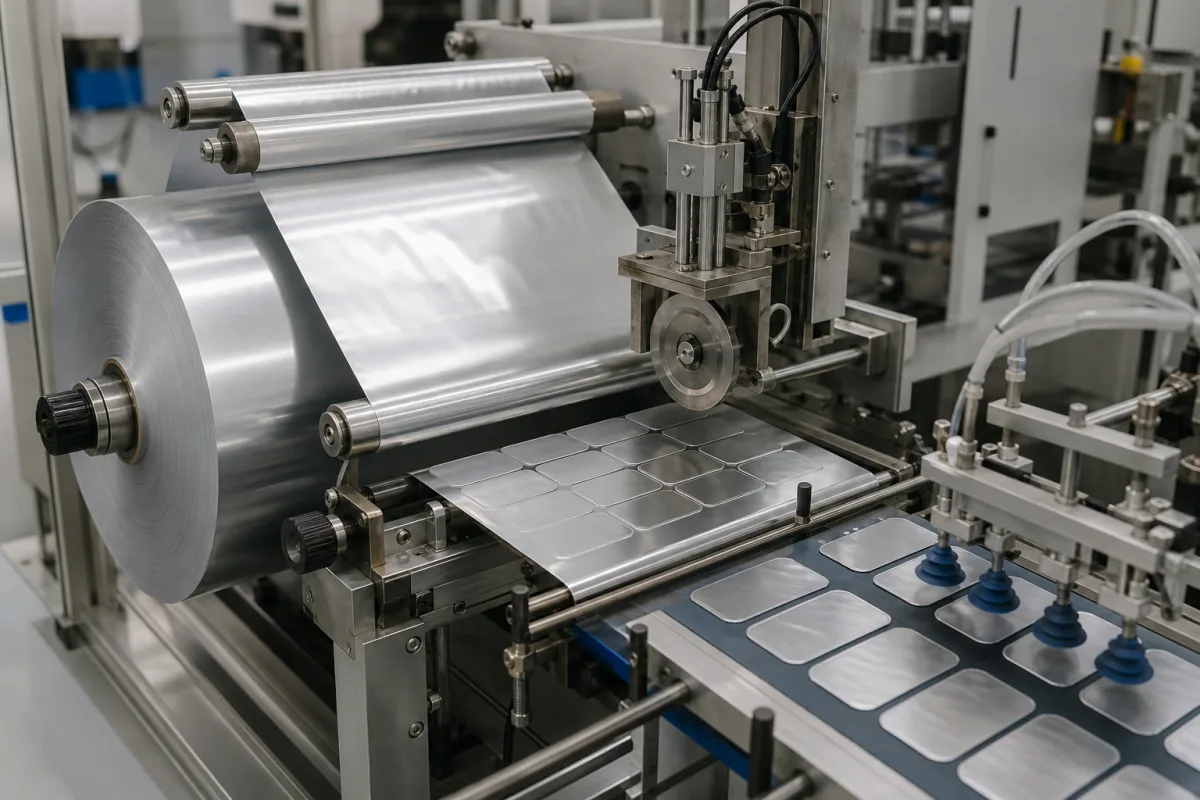
Folienabgabe- und Schneideinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Folienabgabe- und Schneideinheit ist eine kritische Komponente einer automatisierten Folienversiegelungsmaschine für Getränkebehälter. Ihre Hauptfunktion besteht darin, Folie von einer kontinuierlichen Rolle abzuwickeln, sie zur Versiegelungsstation zu führen und einen sauberen, präzisen Schnitt durchzuführen, um einzelne Folienscheiben oder -blätter in den exakten Abmessungen zu erzeugen, die zum Verschließen der Oberseiten von Getränkebehältern (wie Flaschen oder Bechern) vor dem Heißsiegelprozess erforderlich sind. Die Einheit ist für die Integration in größere Verpackungslinien ausgelegt und wird typischerweise entsprechend den spezifischen Behältergrößen und Produktionsgeschwindigkeiten des Endbenutzers konfiguriert. Sie verarbeitet Folienrollen mit einer Breitenkapazität von 100–300 mm und einer Rollendurchmesserkapazität von 200–500 mm. Die Schnittlänge ist von 20 bis 200 mm einstellbar, mit einer Schnittgenauigkeit von ±0,2 mm. Die Einheit arbeitet mit einer Zyklusrate von 60–120 Zyklen pro Minute, abhängig von Modell und Anwendung. Sie benötigt eine pneumatische Versorgung mit einem Betriebsdruck von 0,4–0,6 MPa (bezogen auf ) und eine einphasige Wechselstromversorgung von 220–240 V. Der Gesamtstromverbrauch liegt zwischen 0,5 und 1,5 kW. Die Einheit ist für den Betrieb bei Umgebungstemperaturen von 5 bis 45 °C und relativer Luftfeuchtigkeit von 30% bis 85% (nicht kondensierend) ausgelegt. Sie hat eine Schutzart von IP54 (gemäß IEC 60529) gegen Staub und Spritzwasser. Das Nettogewicht liegt zwischen 150 und 300 kg, und die Gesamtabmessungen betragen 1200×800×1500 mm (L×B×H). Bei der Konstruktion werden Aluminiumlegierung, Edelstahl und industrielle Kunststoffpolymere verwendet. Die Einheit ist für den Einsatz im Maschinen- und Anlagenbau bestimmt, insbesondere als Komponente von Versiegelungssystemen für Getränkebehälter. Bei der Beschaffung ist es wichtig, modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten zu verifizieren, da die angegebenen Zahlen Referenzbereiche sind je nach Konfiguration variieren können. Die Einheit umfasst nicht den Heißsiegelmechanismus selbst; sie bereitet nur die Folienstücke vor. Eine ordnungsgemäße Integration erfordert sorgfältige Berücksichtigung der Folienmaterialeigenschaften, Behälterabmessungen und Produktionsgeschwindigkeit. Wartungssignale umfassen unregelmäßige Schnitte, Folienstaus oder übermäßigen Lärm, was auf verschlissene Klingen oder Spannungsprobleme hinweisen kann. Fehlergrenzen umfassen den Betrieb außerhalb der angegebenen Temperatur-, Feuchtigkeits- oder Druckbereiche, was zu inkonsistenten Schnitten oder Schäden an der Einheit führen kann.

Funktionsprinzip

Die Einheit besteht typischerweise aus einem Folienrollenhalter, Spannungssystem, Vorschubrollen und einem Schneidmechanismus (z. B. Rotationsmesser, Guillotine oder Laser). Sie funktioniert, indem sie zuerst das Folienmaterial unter kontrollierter Spannung abgibt, um Falten oder Risse zu vermeiden. Ein Sensor oder mechanischer Anschlag bestimmt die erforderliche Vorschublänge. Sobald die richtige Länge vorgeschoben ist, wird der Schneidmechanismus aktiviert, um die Folie zu durchtrennen und ein gebrauchsfertiges Stück zu erzeugen. Der Zyklus wiederholt sich für jeden Behälter. Der Schneidmechanismus wird pneumatisch betätigt, und die Vorschubrollen werden von einem Elektromotor angetrieben. Das Steuerungssystem koordiniert die Vorschub- und Schneidaktionen, um die gewünschte Zyklusrate zu erreichen. Die Einheit ist für eine Reihe von Folienbreiten und -durchmessern ausgelegt, und die Schnittlänge kann an verschiedene Behältergrößen angepasst werden. Das Spannungssystem stellt sicher, dass die Folie gleichmäßig zugeführt wird, ohne zu dehnen oder zu reißen. Die Schnittgenauigkeit wird durch präzise Steuerung der Vorschublänge und des Schneidvorgangs aufrechterhalten. Die Einheit wird typischerweise in eine größere Versiegelungsmaschine integriert, wo sie die geschnittenen Folienstücke an die Versiegelungsstation liefert. Das Funktionsprinzip basiert auf einem kontinuierlichen Zyklus aus Vorschub und Schnitt, der mit dem Gesamtbetrieb der Maschine synchronisiert ist.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Bahnbreite100–300 mmMaximum foil width the unit can handle
Rollendurchmesser200–500 mmMaximum outer diameter of the foil roll
Schnittlängenbereich20–200 mmAdjustable cut length for different container sizes
Schnittgenauigkeit±0.2 mmTolerance of the cut length
Taktzahl60–120 Zyklen/minNumber of cut cycles per minute
Betriebsdruck0.4–0.6 MPaPneumatic system pressure for cutting and feeding
Versorgungsspannung220–240 V ACSingle-phase AC power supply
Leistungsaufnahme0.5–1.5 kWTotal electrical power consumption
Betriebstemperatur5–45 °CAmbient temperature range for reliable operation
Relative Luftfeuchtigkeit30–85 %Non-condensing humidity range
SchutzartIP54Protection against dust and water splashesIEC 60529
Maschinengewicht150–300 kgNet weight of the unit
Stellfläche (L×B×H)1200×800×1500 mmOverall dimensions of the unit

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung Edelstahl Industrietaugliche Kunststoffpolymere

Komponenten / BOM

Components / BOM
  • Folienrollen-Spindel/Halter
    Hält und ermöglicht die Rotation der Master-Folienrolle.
    Material: Edelstahl
  • Spannungsregelsystem
    Wendet während des Abwickelns eine gleichmäßige Spannung auf die Folienbahn an, um Schlaffheit oder Reißen zu verhindern.
    Material: Federn, Dämpfer, Sensoren
  • Vorschubwalzen/Andruckwalzen
    Bewegt das Folienmaterial präzise um eine bestimmte Länge für jeden Schnitt vorwärts.
    Material: Gummibeschichteter Stahl oder Polyurethan
  • Schneidmechanismus (z.B. Rotationsmesser)
    Trennt die Folie sauber auf die programmierte Länge.
    Material: Vergüteter Werkzeugstahl oder Hartmetall
  • Schneidamboss/Grundplatte
    Bietet eine feste Auflagefläche, gegen die das Schneidmesser arbeitet.
    Material: Vergüteter Stahl
  • Vorschubantriebsmotor
    Dreht die Zuführrollen, um die Folie um die programmierte Länge vorzuschieben.
  • Vorschublängensensor
    Bestimmt, wann die erforderliche Folienlänge vorgeschoben wurde, damit der Schnitt an der richtigen Stelle landet.
  • Steuerungssystem
    Koordiniert Zuführung und Schneiden, sodass beide nicht kollidieren und die Zyklusrate gehalten wird.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Folienrollenspannung über 15 N verursacht Lagerüberlastung Spindellagerschädigung aufgrund von Hertzscher Pressung über 1,5 GPa Einbau eines drehmomentbegrenzenden Rutschkupplung mit 12 N·m Rutschschwelle und Kegelrollenlagern mit 2,0 kN dynamischer Belastbarkeit
Servomotor-Encoder-Pulsverlust bei 2000 U/min Betriebsdrehzahl Schneidmesser-Phasendessynchronisation mit ±1,2 mm Positionsfehler Implementierung doppelt redundanter Absolut-Encoder mit 4096 PPR Auflösung und Watchdog-Timer-Reset bei 5 ms Timeout

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 N·m Drehmoment am Schneidmesser, 0,1-0,5 mm Folienpositionierungsgenauigkeit, 20-60°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Schneidmesser-Drehmoment über 2,5 N·m verursacht Getriebe-Scherstiftversagen bei 250 MPa Fließgrenze, Folienpositionierungsfehler über ±0,75 mm löst optischen Sensorfehler aus
Scherstiftversagen tritt auf, wenn das angewendete Drehmoment die Materialfließgrenze (AISI 1018 Stahl, σ_y=250 MPa) überschreitet, optisches Fehlausrichtungsversagen folgt dem Kosinusfehlerprinzip, bei dem Winkelabweichung θ Positionsfehler = L×tan(θ) verursacht
Fertigungskontext
Folienabgabe- und Schneideinheit wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (keine Druckanforderungen)
Durchflussrate:Bis zu 60 Schnitte pro Minute
Betriebstemperatur:10°C bis 40°C (Umgebungsbetriebsbereich)
Montage- und Anwendungskompatibilität
Aluminiumfolie für GetränkeverschlüssePolypropylen-laminierte FolieMetallisierte Polyester-Verschlussfolien
Nicht geeignet: Korrosive chemische Umgebungen oder Bereiche mit übermäßiger Feuchtigkeit/Kondensation
Auslegungsdaten
  • Maximale erforderliche Folienbreite (mm)
  • Produktionslinien-geschwindigkeit (Behälter pro Minute)
  • Folienstärke/-dickenspezifikation

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß der Messerschneide
Ursache: Akkumulation von Kleberrückständen und Folienpartikeln, die erhöhte Reibung und vorzeitiges Abstumpfen verursachen, oft aufgrund unzureichender Reinigungsprotokolle oder Verwendung falscher Folienmaterialien.
Fehlausrichtung des Abgabemechanismus
Ursache: Verschleiß in Führungswalzen oder Spannungskomponenten, der zu inkonsistentem Folienvorschub und Schneidefehlern führt, typischerweise durch falsche Spannungseinstellungen oder mangelnde regelmäßige Kalibrierung.
Wartungsindikatoren
  • Unregelmäßige oder ausgefranste Schnittkanten an der Folie, die auf Messerverschleiß oder Fehlausrichtung hinweisen
  • Ungewöhnliche Schleif- oder Schabgeräusche während des Betriebs, die auf mechanische Interferenz oder Komponentenversagen hindeuten
Technische Hinweise
  • Einführung eines strengen Reinigungsplans mit herstellergenehmigten Lösungsmitteln zur Entfernung von Kleberablagerungen und Ablagerungen von Schneidflächen und Führungen
  • Etablierung regelmäßiger Kalibrierprüfungen der Spannungseinstellungen und Ausrichtung unter Verwendung von Präzisionsmessgeräten zur Aufrechterhaltung optimalen Folienvorschubs und Schneidegenauigkeit

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)ANSI B11.19 Leistungsanforderungen für Schutzeinrichtungen
Fertigungsgenauigkeit
  • Schneidkantenschärfe: +/- 0,005 mm
  • Parallelität der Abgabewalzen: 0,02 mm/m
Qualitätsprüfung
  • Maßgenauigkeitsüberprüfung via Koordinatenmessgerät (KMG)
  • Funktionale Sicherheitsprüfung für Not-Aus-Systeme

Hersteller von Folienabgabe- und Schneideinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion der Folienabgabe- und Schneideinheit?

Die Einheit wickelt Folie von einer Rolle ab, führt sie zur Versiegelungsstation und schneidet sie auf präzise Abmessungen, um einzelne Folienstücke zum Verschließen von Getränkebehältern zu erzeugen. Sie führt das Heißsiegeln selbst nicht durch.

Welche Schlüsselparameter sind bei der Auswahl dieser Einheit zu beachten?

Zu den Schlüsselparametern gehören Rollenbreitenkapazität (100–300 mm), Rollendurchmesserkapazität (200–500 mm), Schnittlängenbereich (20–200 mm), Schnittgenauigkeit (±0,2 mm), Zyklusrate (60–120 Zyklen/min), Betriebsdruck (0,4–0,6 MPa), Versorgungsspannung (220–240 V AC), Stromverbrauch (0,5–1,5 kW), Betriebstemperatur (5–45 °C), relative Luftfeuchtigkeit (30–85%), Schutzart (IP54), Maschinengewicht (150–300 kg) und Stellfläche (1200×800×1500 mm). Dies sind Referenzbereiche; verifizieren Sie mit dem Hersteller für Ihr spezifisches Modell.

Welche Normen werden für diese Einheit referenziert?

Der Betriebsdruck wird auf bezogen, und die Schutzart basiert auf IEC 60529. Diese Normen dienen nur zur Verifizierung und implizieren keine Zertifizierung eines bestimmten Produkts. Bestätigen Sie die Konformität immer mit dem Lieferanten.

Welche Wartungssignale deuten auf potenzielle Probleme hin?

Unregelmäßige Schnitte, Folienstaus oder übermäßiger Lärm können auf verschlissene Schneidmesser, falsche Spannung oder Fehlausrichtung hinweisen. Eine regelmäßige Inspektion und Einstellung des Spannungssystems und des Schneidmechanismus wird empfohlen. Wenn Probleme bestehen bleiben, konsultieren Sie den Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Folienabgabe- und Schneideinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Folienabgabe- und Schneideinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Folgeschnittwerkzeug
Nächstes Produkt
Forcer-/Spulenbaugruppe
AngebotChat