Auf Basis strukturierter CNFX-Herstellerprofile wird Folgeschnittwerkzeug im Bereich Maschinen- und Anlagenbau anhand von Werkzeughöhe bis Bandbreite eingeordnet.
Ein typisches Folgeschnittwerkzeug wird durch die Baugruppe aus Stanzplatte und Stempelplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine Präzisionswerkzeugbaugruppe für den Einsatz in Folgeverbund-Stanzpressen, die mehrere Operationen an Metallbändern in einem Durchlauf durchführt.
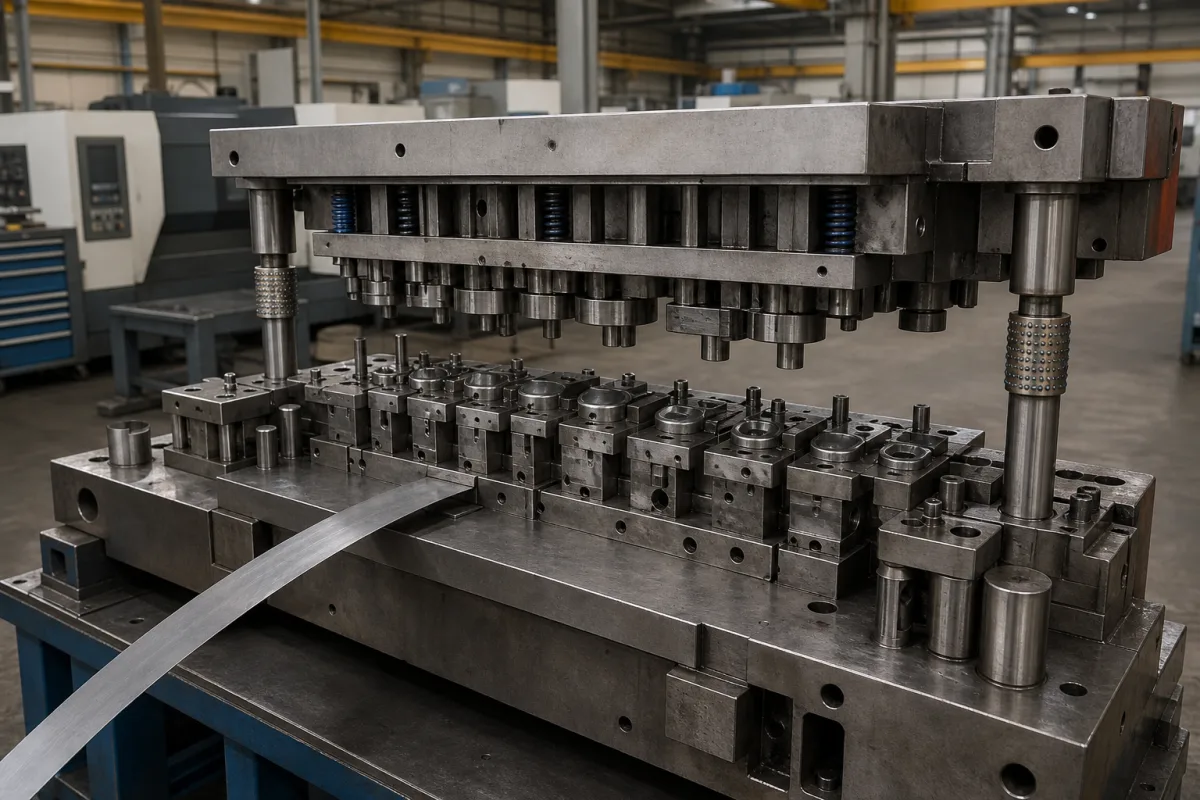
Technische Details und Fertigungskontext für Folgeschnittwerkzeug
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Werkzeughöhe | 150–300 mm | Must match press shut height |
| Bandbreite | 20–200 mm | Determines material utilization |
| Vorschubschritt | 10–100 mm | Must match press feeder |
| Stanzgeschwindigkeit | 200–600 SPM | Higher speed reduces tool life |
| Positioniergenauigkeit | ±0.01 mm | Critical for multi-stage alignment |
| Schneidspalt | 0.02–0.10 mm | Depends on material thickness and type |
| Härte (Werkzeugstahl) | 58–62 HRC | Higher hardness improves wear resistance |
| Betriebstemperatur | 10–60 °C | Exceeding range may cause thermal expansion |
| Max. Banddicke | 0.5–3.0 mm | Thicker material requires higher tonnage |
| Werkzeuggewicht | 500–2000 kg | Affects handling and press selection |
| Führungsgenauigkeit | ±0.005 mm | Ensures consistent strip alignment |
| Schmiermitteldurchfluss | 0.5–2.0 L/min | Insufficient lubrication causes galling |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Bis zu 1000 MPa (145.000 psi) abhängig von Werkzeugauslegung und Material |
| Weitere Spezifikationen: | Banddicke: 0,1-6,0 mm (0,004-0,236 Zoll), Vorschubgenauigkeit: ±0,025 mm (±0,001 Zoll), Hubfrequenz: Bis zu 1500 Hübe/min für Hochgeschwindigkeitsanwendungen |
| Betriebstemperatur: | Umgebungstemperatur bis 150°C (302°F) für Standard-Werkzeugstähle; höher mit spezialisierten Materialien |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Ein Folgeschnittwerkzeug wird in Folgeverbund-Stanzpressen verwendet, um mehrere Operationen (wie Stanzen, Biegen und Umformen) an einem Metallband in einem Durchlauf durchzuführen. Es besteht aus mehreren Stationen, die gleichzeitig an verschiedenen Abschnitten des Bandes arbeiten und am letzten Arbeitsgang ein vollständiges Teil erzeugen.
Häufige Materialien sind Werkzeugstahl (z. B. D2, A2), Hartmetalleinsätze für Verschleißfestigkeit und gehärteter Stahl für Führungsstifte und -buchsen. Die spezifische Materialauswahl hängt von der Anwendung ab und muss mit dem Hersteller bestätigt werden.
Zu den Schlüsselparametern gehören Werkzeughöhe, Bandbreite, Vorschubschritt, Stanzgeschwindigkeit, Positioniergenauigkeit, Stempel-Matrizen-Spiel, Härte, Betriebstemperatur, maximale Banddicke, Werkzeuggewicht, Pilotiergenauigkeit und Schmierstoffdurchfluss. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden.
Sie sollten prüfen, ob die Werkzeughöhe zur Pressenschließhöhe passt, Bandbreite und Vorschubschritt mit dem Vorschubgerät kompatibel sind und die Stanzgeschwindigkeit innerhalb der Leistungsfähigkeit der Presse liegt. Verifizieren Sie auch die Anforderungen an Positionier- und Pilotiergenauigkeit. Konsultieren Sie stets den rechtlichen Hersteller oder Lieferanten für modellspezifische Spezifikationen und Normen.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.