Strukturierte Fertigungsdaten · 2026

Hauptspindel-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Hauptspindel-Baugruppe im Bereich Maschinen- und Anlagenbau anhand von Spindelkegel bis Maximale Drehzahl eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hauptspindel-Baugruppe wird durch die Baugruppe aus Spindelmotor und Präzisionslager beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die zentrale rotierende Komponente, die Schneidwerkzeuge in CNC-Bearbeitungszentren antreibt
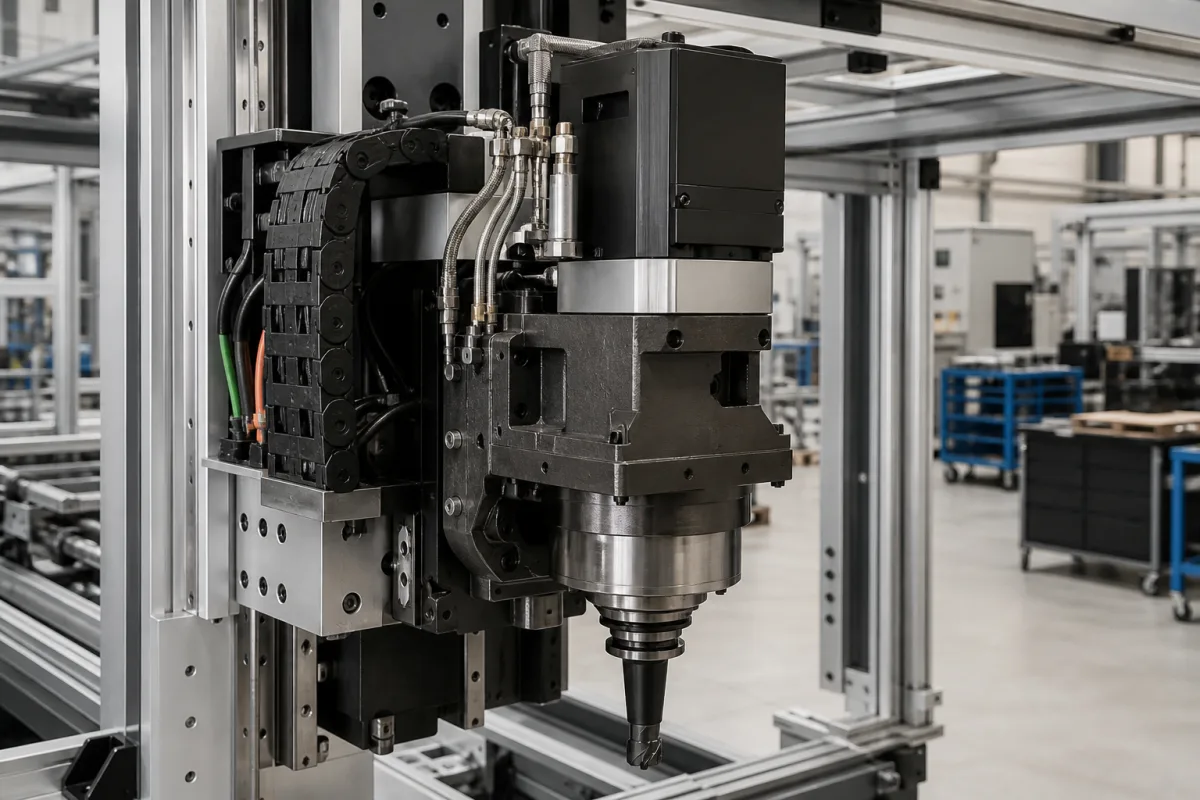
Hauptspindel-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Hauptspindel-Baugruppe ist die kritische rotierende Komponente in einem CNC-Bearbeitungszentrum für Aluminiumprofile, die die Rotationskraft und Präzision für Schneidvorgänge bereitstellt. Sie beherbergt den Spindelmotor, Lager, Werkzeughalterschnittstelle und Kühlsysteme, um die Stabilität bei der Hochgeschwindigkeitsbearbeitung von Aluminiumprofilen zu gewährleisten. Diese Baugruppe ist für den Hochgeschwindigkeitsbetrieb ausgelegt, mit einer maximalen Drehzahl von 12.000 U/min und ist mit einem BT40-Kegel nach ISO 7388/1 erhältlich. Die Leistung reicht von 15 bis 22 kW Dauerleistung, mit einem Drehmoment von 120 bis 180 N·m bei niedrigen Drehzahlen. Der Rundlauf beträgt ≤0,003 mm an der Messlinie nach ISO 230-1, und die Auswuchtung entspricht G1,0 nach ISO 1940-1 für den Hochgeschwindigkeitsbetrieb. Die Spindel verwendet Schrägkugellager der Genauigkeitsklasse P4, und die Schmierung erfolgt mit Fett für niedrige Drehzahlen oder mit Öl-Luft für Drehzahlen über 8.000 U/min. Die Zugkraft liegt zwischen 12 und 18 kN, um die Werkzeugaufnahme zu gewährleisten. Die Betriebstemperatur beträgt 0–45 °C, wobei über 45 °C eine Leistungsreduzierung erforderlich ist. Das Gewicht der Baugruppe beträgt je nach Konfiguration 120 bis 180 kg. Zu den Materialien gehören hochwertiger legierter Stahl, Keramiklager und ein Aluminiumgehäuse. Für den Einkauf sollten Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Die Spindelbaugruppe wandelt elektrische Energie vom Spindelmotor über Präzisionslager und Übertragungskomponenten in rotierende mechanische Energie um. Sie hält hohe Rotationsgenauigkeit und Steifigkeit aufrecht, während sie verschiedene Schneidwerkzeuge durch automatische Werkzeugwechselsysteme aufnimmt, was eine präzise Materialabtragung von Aluminiumprofilen ermöglicht. Der Motor treibt die Spindelwelle an, die von Schrägkugellagern gestützt wird, die radiale und axiale Lasten aufnehmen. Kühl- und Schmiersysteme verwalten Wärme und Reibung, insbesondere bei hohen Drehzahlen. Die Werkzeughalterschnittstelle (BT40) gewährleistet eine sichere Werkzeugaufnahme über die Zugkraft. Das Design der Baugruppe minimiert Rundlauf und Vibrationen, was zur Bearbeitungspräzision beiträgt.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
SpindelkegelBT40Standard for tool retention; other tapers availableISO 7388/1
Maximale Drehzahl12000 rpmHigher speeds require ceramic bearings
Leistung15–22 kWContinuous rating; peak power higher
Drehmoment120–180 N·mAt low speed range
Rundlauf≤0.003 mmMeasured at gauge lineISO 230-1
WuchtgüteG1.0For high-speed operationISO 1940-1
KühlmethodeOil-airRequired for speeds above 8000 rpm
SchmierungGreaseFor low-speed; oil mist for high-speed
LagertypAngular contactP4 accuracy class
Spannkraft12–18 kNEnsures tool retention
Betriebstemperatur0–45 °CAbove 45°C derating required
Gewicht120–180 kgAbhängig von der Konfiguration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochwertiger legierter Stahl Keramiklager Aluminiumgehäuse

Komponenten / BOM

Components / BOM
  • Spindelmotor
    Stellt die Drehkraft für die Spindel bereit
    Material: Kupferwicklungen, Stahlgehäuse
  • Präzisionslager
    Unterstützt die Spindelwelle mit minimaler Reibung und hoher Genauigkeit
    Material: Keramik- oder Stahlkugeln mit Stahllaufringen
  • Werkzeughalter-Schnittstelle
    Befestigt Schneidwerkzeuge an der Spindel für Bearbeitungsvorgänge
    Material: Vergüteter Stahl
  • Spindelwelle
    Die rotierende Welle, die der Motor antreibt und die Lager stützen; sie trägt den Werkzeughalter.
  • Kühl- und Schmiersystem
    Verwaltet Lagerwärme und -reibung, die die nutzbare Spindeldrehzahl begrenzen.
  • Zugstange
    Zieht den BT40-Werkzeughalter in den Kegel und hält ihn während der Bearbeitung dort.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmittelkontamination mit Partikeln >5 µm Konzentration Abrasive Verschleiß an Schrägkugellager-Laufbahnen über 0,1 mm Tiefe Installation eines 3-µm-Absolutfiltersystems mit Differenzdrucküberwachung bei 0,5 bar
Werkzeughalter-Unwucht über Gütegrad G2,5 bei 8000 U/min Resonanzvibration bei 133 Hz verursacht Ermüdungsrissausbreitung im Spindelkopf Implementierung aktiver Schwingungsdämpfung mit piezoelektrischen Aktoren und FFT-Überwachung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-8000 U/min, 0-50 Nm Drehmoment, 0-15 kW Leistung, 0°C bis +45°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Überschreitung von 8500 U/min verursacht Lagergleiten, Überschreitung von 60 Nm Drehmoment verursacht Fließen der Welle, Überschreitung von 120°C verursacht Schmierstoffzersetzung
Lagerermüdung durch zyklische Hertzsche Kontaktspannungen über 2,1 GPa, thermische Ausdehnungsdifferenz zwischen Stahlwelle (11,7 µm/m·K) und Keramiklagern (5,6 µm/m·K) bei ΔT>80°C
Fertigungskontext
Hauptspindel-Baugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5 MPa (5 bar) Kühlmitteldruck an der Spindelstirnseite
Weitere Spezifikationen:Max. Drehzahl: 20.000 U/min, Durchflussrate: 10-30 l/min Kühlmittel, Vibrationsgrenzwert: ≤ 2,5 mm/s RMS
Betriebstemperatur:0°C bis +45°C
Montage- und Anwendungskompatibilität
Wassermischbare KühlschmierstoffeMineralölbasierte ÖleSynthetische Kühlmittel
Nicht geeignet: Abrasive Schlammumgebungen mit >5 % Feststoffkonzentration
Auslegungsdaten
  • Maximale Spindeldrehzahl (U/min)
  • Erforderliches Drehmoment am Schneidpunkt (Nm)
  • Erforderliche Kühlmitteldurchflussrate (l/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Ausbröckelung
Ursache: Übermäßige axiale/radiale Belastungen, falsche Vorspannung, Kontaminationseintritt oder unzureichende Schmierung, die zu Oberflächendegradation und Materialermüdung in Wälzkörpern und Laufbahnen führen.
Wellenfehlausrichtung und Laufabweichung
Ursache: Thermische Ausdehnungsunterschiede, Fundamentabsenkung, unsachgemäße Installation oder Kupplungsverschleiß, die exzentrische Rotation, Vibration und beschleunigten Lager-/Dichtungsverschleiß verursachen.
Wartungsindikatoren
  • Abnormale hochfrequente Vibration oder hörbare Schleif-/Heulgeräusche während des Betriebs
  • Schneller Temperaturanstieg (>15°C über Basiswert) am Spindelgehäuse oder Schmierstoffaustritt
Technische Hinweise
  • Implementierung präziser Laserausrichtung während der Installation und vierteljährliche Verifizierung, Einhaltung einer Toleranz unter 0,05 mm/m, mit thermischem Ausdehnungsausgleich für Betriebsbedingungen.
  • Etablierung zustandsbasierter Schmierung mit gefilterter Ölanalyse, Überwachung von Partikelanzahl und Feuchtigkeitsgehalt, Verwendung synthetischer Schmierstoffe, die für Spindeldrehzahlen ausgelegt sind, die die Betriebsdrehzahl um 20 % überschreiten.

Konformität und Fertigungsnormen

Referenznormen
ISO 1940-1:2003 (Auswuchtgüteanforderungen für Rotoren)ANSI/ASME B5.50-2009 (Spindeln - Nomenklatur, Definitionen und Bezeichnung)DIN 55027 (Spindelköpfe für Werkzeugmaschinen)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Radiale Laufabweichung: 0,005 mm TIR
Qualitätsprüfung
  • Dynamischer Auswuchttest (ISO 1940-1 G2.5 Gütegrad)
  • Härte- und Gefügeanalyse (Rockwell-C-Skala)

Hersteller von Hauptspindel-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die maximale Drehzahl dieser Spindelbaugruppe?

Die maximale Drehzahl beträgt 12.000 U/min. Höhere Drehzahlen erfordern Keramiklager, die als Materialoption aufgeführt sind.

Welchen Kegel verwendet die Spindel?

Der Standardkegel ist BT40 nach ISO 7388/1. Andere Kegel sind auf Anfrage erhältlich, aber dies ist der Standard für die Werkzeugaufnahme.

Was ist die Rundlaufspezifikation?

Der Rundlauf (TIR) beträgt ≤0,003 mm, gemessen an der Messlinie, nach ISO 230-1. Dies gewährleistet hohe Präzision während der Bearbeitung.

Welche Kühlmethode ist für den Hochgeschwindigkeitsbetrieb erforderlich?

Für Drehzahlen über 8.000 U/min ist Öl-Luft-Kühlung erforderlich. Für niedrigere Drehzahlen wird Fettschmierung verwendet.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hauptspindel-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hauptspindel-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hauptspindel
Nächstes Produkt
Hauptsteuerungsprozessor
AngebotChat