Strukturierte Fertigungsdaten · 2026

Werkzeughalter-Schnittstelle

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeughalter-Schnittstelle im Bereich Maschinen- und Anlagenbau anhand von Schnittstellentyp bis Kegelgröße eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkzeughalter-Schnittstelle wird durch die Baugruppe aus Kegelfläche und Antriebsnuten / Mitnehmer beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die mechanische und elektrische Verbindungsstelle zwischen Werkzeugwechsler und Werkzeughalter, die sichere Befestigung, Kraftübertragung und Signalübertragung ermöglicht.
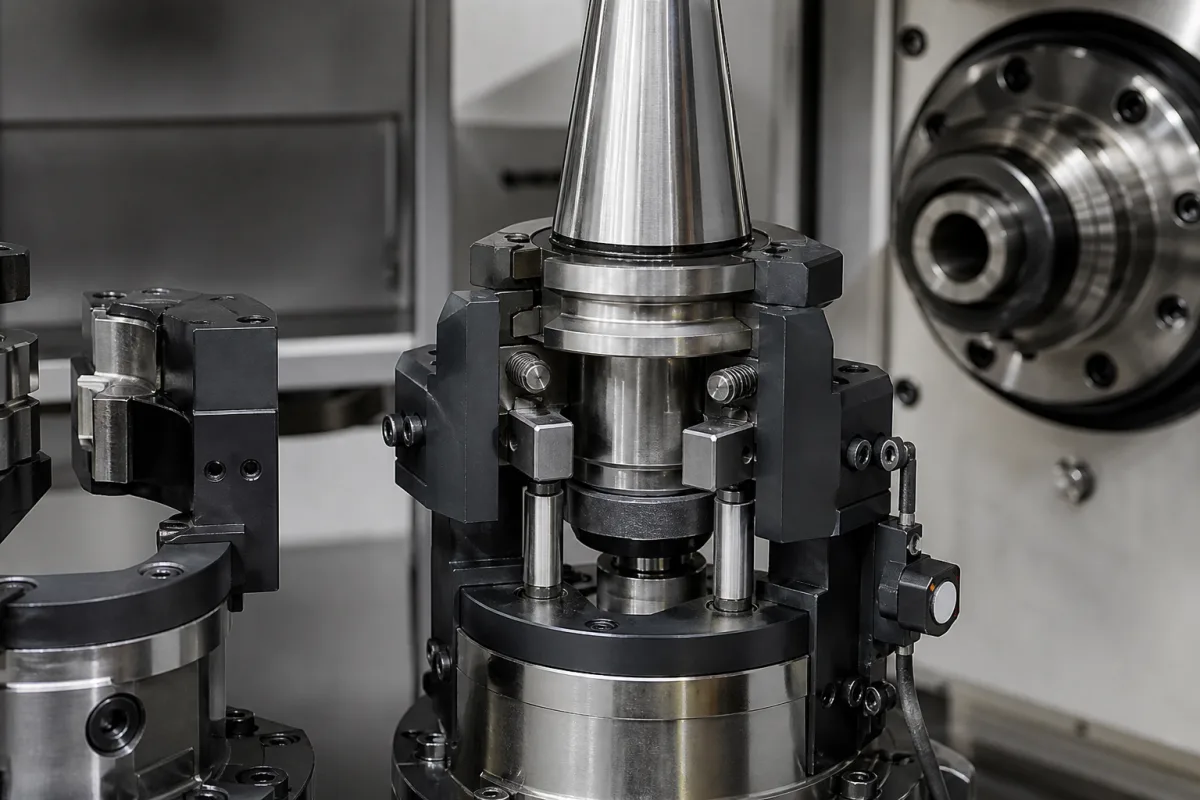
Werkzeughalter-Schnittstelle in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Werkzeughalter-Schnittstelle ist eine kritische Komponente automatischer Werkzeugwechselsysteme und stellt die physische und funktionale Verbindung zwischen dem Werkzeugwechsler-Mechanismus und einzelnen Werkzeughaltern her. Sie gewährleistet präzise Ausrichtung, sichere Verriegelung und zuverlässige Übertragung von Kraft, Kühlmittel und Steuersignalen an die Schneidwerkzeuge während der Bearbeitung. Diese Schnittstelle verwendet typischerweise standardisierte Kegel wie CAT, BT oder HSK für präzise Zentrierung und Ausrichtung. Ein mechanischer Zuganker oder Spannmechanismus zieht den Werkzeughalter in die Spindelnase und erzeugt eine starre Verbindung. Integrierte elektrische Kontakte und Fluidkanäle ermöglichen die Übertragung von Kraft an das Werkzeug (z. B. für angetriebene Werkzeuge) und Kühlmittel an die Schneide. Die Schnittstelle wird aus legiertem Stahl oder einsatzgehärtetem Stahl hergestellt, mit Werkstoffgüten wie 20CrMnTi oder 40CrMo, gehärtet und geschliffen für Verschleißfestigkeit. Zu den wichtigsten Parametern gehören Schnittstellentyp (BT/HSK/CAPT), Kegelgröße (30/40/50), Zugbolzengewinde (M16/M24), maximale Spindeldrehzahl (15.000–30.000 U/min), Rundlaufgenauigkeit (0,003–0,008 mm), Werkzeugwechselzeit (1,5–4,0 s), maximales Drehmoment (100–600 N·m), Kühlmitteldruck (5–80 bar), Betriebstemperatur (-10 bis 70 °C) und Gewicht (1,5–8,0 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Normen wie ISO 7388 und ISO 12100 werden als Referenz für Kompatibilität und Sicherheit genannt, garantieren jedoch keine Zertifizierung oder Konformität. Bei der Auswahl einer Werkzeughalter-Schnittstelle sind Spindelkompatibilität, Drehmomentanforderungen, Drehzahlbereich, Kühlmittelbedarf und Präzisionsanforderungen zu berücksichtigen. Verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Werkzeughalter-Schnittstelle verwendet einen standardisierten Kegel (z. B. CAT, BT, HSK) für präzise Zentrierung und Ausrichtung. Ein mechanischer Zuganker oder Spannmechanismus zieht den Werkzeughalter in die Spindelnase und erzeugt eine starre Verbindung. Integrierte elektrische Kontakte und Fluidkanäle ermöglichen die Übertragung von Kraft an das Werkzeug (z. B. für angetriebene Werkzeuge) und Kühlmittel an die Schneide.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
SchnittstellentypBT/HSK/CAPTDetermines compatibility with machine spindle and tool changer.ISO 7388, ISO 12100
Kegelgröße30/40/50Larger sizes transmit higher torque.ISO 7388, ISO 12100
Gewinde der ZugschraubeM16/M24Must match spindle drawbar.ISO 7388
Maximale Spindeldrehzahl15000–30000 rpmHigher speeds require balanced holders.
Rundlaufgenauigkeit0.003–0.008 mmTighter runout improves machining precision.ISO 7388
Werkzeugwechselzeit1.5–4.0 sFaster changes increase productivity.
Maximale Drehmomentkapazität100–600 N·mDepends on taper size and material.
Kühlmitteldruck5–80 barHigher pressure requires sealed interfaces.
Betriebstemperatur-10–70 °CExceeding range may affect seals and materials.
Materialgüte20CrMnTi/40CrMoHardened and ground for wear resistance.GB/T 3077
Gewicht1.5–8.0 kgAffects tool changer load and balance.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierungsstahl Einsatzstahl

Komponenten / BOM

Components / BOM
  • Kegelfläche
    Ermöglicht präzises Zentrieren und radiale Ausrichtung des Werkzeughalters in der Spindel.
    Material: Vergüteter Stahl
  • Antriebsnuten / Mitnehmer
    Überträgt das Drehmoment von der Spindel auf den Werkzeughalter, um eine Rotation zu verhindern.
    Material: Vergüteter Legierungsstahl
  • Spannzapfen / Zugstift
    Das Gewindebauteil, das durch die Spannzange betätigt wird, um den Werkzeughalter axial in den Kegel einzuspannen.
    Material: Legierungsstahl
  • elektrische Kontakte und Kühlkanäle
    Übertragen Sie Leistung an die angetriebenen Werkzeuge und Kühlmittel an die Schneide durch die Schnittstelle.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermische Ausdehnungsdifferenz zwischen Stahlhalter (α=11,5×10⁻⁶/°C) und Hartmetallwerkzeug (α=4,5×10⁻⁶/°C) bei ΔT>80°C Reduzierung der Klemmkraft auf 28 N·m verursacht 0,12 mm Werkzeugverschiebung während 5000 U/min Betrieb Bimetallischer Kompensationssleeve mit Invar-Legierungsschicht (α=1,2×10⁻⁶/°C) zwischen den Schnittstellen
Elektrochemische galvanische Korrosion zwischen Aluminiumgehäuse (E=-1,66V) und goldbeschichteten Kontakten (E=+1,50V) bei Kühlmittel-pH<6,5 Kontaktwiderstandserhöhung auf 120 mΩ verursacht 3,2V Signalabfall über 26 AWG Drähte Kathodischer Schutz mittels Zink-Opferanoden (E=-0,76V) und Polyurethan-Konformal-Beschichtung mit 500 MΩ·cm spezifischem Widerstand

Technische Bewertung

Betriebsbereich
Betriebsbereich
40-120 N·m Klemmdrehmoment, 0,02-0,05 mm Radiallauftoleranz, 24 VDC ±5% elektrische Versorgung
Belastungs- und Ausfallgrenzen
Klemmkraft < 35 N·m verursacht Werkzeugrutschen, Radiallauf > 0,08 mm induziert Schwingungen über ISO 1940 G2.5 Auswuchtgüte, elektrischer Kontaktwiderstand > 50 mΩ stört die Signalintegrität
Hystereseverlust in der konischen Spannbuchsen-Schnittstelle übersteigt 15% Energieverlust, Fretting-Korrosion an elektrischen Kontakten aufgrund von Mikrobewegungen über 5 μm Amplitude, Spannungskonzentration an den Gewinden der Halteknöpfe übersteigt die Streckgrenze von 450 MPa von AISI 4140 Stahl
Fertigungskontext
Werkzeughalter-Schnittstelle wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Weitere Spezifikationen:Max. Axiallast: 5000 N, Max. Drehmoment: 200 Nm, Schwingungstoleranz: 5 g RMS
Betriebstemperatur:-10°C bis +70°C
Montage- und Anwendungskompatibilität
Gereinigte DruckluftHydrauliköl (ISO VG 32-68)Wasser-Glykol-Kühlmittel
Nicht geeignet: Abrasive Schlammumgebungen
Auslegungsdaten
  • Werkzeughalter-Konustyp/-größe (z.B. HSK-A63, CAT40)
  • Erforderliche Leistungsübertragung (kW/Spannung)
  • Signal-Schnittstellentyp (z.B. digitaler E/A, analog, Feldbus)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fretting-Verschleiß an der Schnittstelle
Ursache: Mikrobewegung zwischen Werkzeughalter und Spindelschnittstelle aufgrund unzureichender Klemmkraft oder thermischer Zyklen, was zu Materialdegradation und Präzisionsverlust führt.
Fressen der Konusoberfläche
Ursache: Kontamination (Späne, Kühlmittelrückstände) oder unzureichende Schmierung an der Konusschnittstelle, die adhäsiven Verschleiß und Materialübertragung während des Werkzeugwechsels verursacht.
Wartungsindikatoren
  • Sichtbare Riefen oder Verfärbungen auf der Konusoberfläche
  • Hörbares Klicken oder Schleifgeräusche während des Spindeleinrückens/-ausrückens
Technische Hinweise
  • Regelmäßige Drehmomentüberprüfung der Klemmmechanismen implementieren, um den korrekten Schnittstellendruck aufrechtzuerhalten
  • Strikte Reinigungsprotokolle für sowohl Werkzeughalter- als auch Spindelkonusse vor jeder Installation etablieren, um Kontamination zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 7388-1:2007 (Konusschäfte für Werkzeughalter)ANSI/ASME B5.50-1994 (Konusabmessungen für Werkzeugschäfte)DIN 69871 (HSK-Werkzeughalter-Schnittstelle)
Fertigungsgenauigkeit
  • Konuswinkel: +/- 0,0005 Grad
  • Oberflächenrauheit: Ra 0,4 μm max
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM)-Verifikation
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Werkzeughalter-Schnittstelle

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche gängigen Schnittstellentypen gibt es für Werkzeughalter?

Gängige Schnittstellentypen sind BT, HSK und CAPT, wie in den Parametern aufgeführt. Diese standardisierten Kegel gewährleisten Kompatibilität mit Maschinenspindeln und Werkzeugwechslern. Verifizieren Sie immer den genauen Typ, der für Ihre Maschine erforderlich ist.

Wie funktioniert der Zuganker-Mechanismus in einer Werkzeughalter-Schnittstelle?

Der Zuganker-Mechanismus zieht den Werkzeughalter mit einer Spannkraft in die Spindelnase und erzeugt so eine starre Verbindung. Dies gewährleistet sichere Befestigung und präzise Ausrichtung während der Bearbeitung.

Welche Bedeutung hat die Rundlaufgenauigkeit bei einer Werkzeughalter-Schnittstelle?

Die Rundlaufgenauigkeit (typischerweise 0,003–0,008 mm) gibt die Konzentrizität des Werkzeughalters bei Montage an. Eine geringere Rundlaufabweichung verbessert die Bearbeitungspräzision und Oberflächengüte. Verifizieren Sie die erforderliche Genauigkeit für Ihre Anwendung.

Welche Normen gelten für Werkzeughalter-Schnittstellen?

Relevante Normen sind ISO 7388 für Werkzeugschäfte und ISO 12100 für Maschinensicherheit. Diese Normen dienen als Referenz für Abmessungen und Sicherheitsanforderungen, zertifizieren jedoch kein bestimmtes Produkt. Bestätigen Sie die Konformität mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkzeughalter-Schnittstelle

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkzeughalter-Schnittstelle?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkzeughalter-Greifer
Nächstes Produkt
Werkzeughalter/Adapterplatte
AngebotChat