Strukturierte Fertigungsdaten · 2026

Werkzeugidentifikationssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeugidentifikationssystem im Bereich Maschinen- und Anlagenbau anhand von Identifikationsmethode bis Anzahl überwachter Werkzeuge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkzeugidentifikationssystem wird durch die Baugruppe aus Identifikationsleser und Kennzeichnungsschilder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein in einen Werkzeugmagazin integriertes System, das einzelne Werkzeuge automatisch mit elektronischen oder optischen Methoden identifiziert und verfolgt.

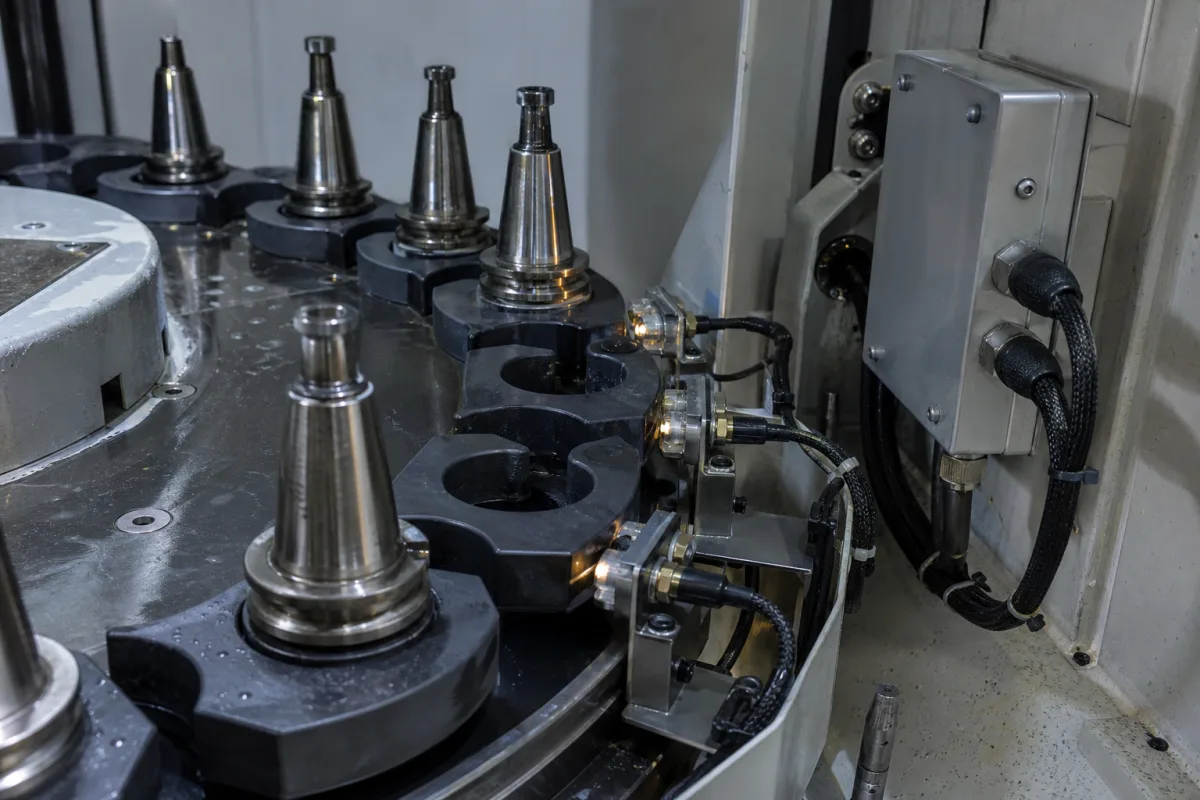
Werkzeugidentifikationssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Werkzeugidentifikationssystem ist eine kritische Komponente moderner Werkzeugmagazine in CNC-Bearbeitungszentren und automatisierten Fertigungssystemen. Es fungiert als Identifikations- und Verfolgungsmechanismus, der es dem Werkzeugmagazin ermöglicht, mehrere Werkzeuge effizient zu verwalten. Dieses System verwendet typischerweise RFID-Tags, Barcodes oder andere elektronische/optische Identifikationsmethoden, die an jedem Werkzeughalter angebracht sind. Wenn Werkzeuge in das Magazin geladen oder daraus entnommen werden, liest das System die Identifikationsdaten, um die Werkzeugidentität zu überprüfen, den Nutzungsverlauf zu verfolgen, die Werkzeuglebensdauer zu überwachen und sicherzustellen, dass das richtige Werkzeug für bestimmte Bearbeitungsvorgänge ausgewählt wird. Dies verhindert Werkzeugfehler, optimiert das Werkzeugmanagement und unterstützt automatisierte Werkzeugwechselabläufe.

Das System funktioniert, indem Identifikations-Tags (RFID, Barcode oder ähnlich) an jedem Werkzeughalter angebracht werden. Wenn ein Werkzeug in das Magazin gelegt oder entnommen wird, erkennt ein Leser (RFID-Antenne, optischer Scanner) das Tag und überträgt die eindeutigen Identifikationsdaten an die Maschinensteuerung. Die Steuerung gleicht diese Daten dann mit ihrer Werkzeugdatenbank ab und überprüft Werkzeugtyp, Abmessungen, Verschleißstatus und andere Parameter. Dies ermöglicht automatische Verfolgung, Werkzeuglebensdauerverwaltung und verhindert die Auswahl falscher Werkzeuge während Bearbeitungsvorgängen.
Typische Spezifikationen umfassen Identifikationsmethoden wie RFID oder optisch, mit einer Verfolgungskapazität von 100–500 Werkzeugen. Die Lese-/Schreibdistanz reicht von 10–80 mm, und die Datenspeicherkapazität pro Tag beträgt 128–1024 Bytes. Die Lese-/Schreibgeschwindigkeit beträgt 0,1–1,0 Sekunden pro Zyklus. Kommunikationsschnittstellen umfassen üblicherweise RS232/RS485. Die Betriebstemperatur reicht von -20 bis 70 °C, die Lagertemperatur von -40 bis 85 °C. Schutzarten sind IP54–IP65 gemäß IEC 60529. Die Versorgungsspannung beträgt 9–36 V DC, die Leistungsaufnahme 1–5 W, das Gewicht 0,5–2,0 kg, und die Abmessungen variieren von 100×50×30 bis 200×100×80 mm. Materialien umfassen ein Edelstahlgehäuse, elektronische Komponenten und Kunststoff-/Verbundstoff-Tags.

Diese Werte sind Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller. Das System ist kein eigenständiges Produkt, sondern eine Komponente zur Integration in Werkzeugmagazine. Es umfasst keine Werkzeughalter oder Maschinensteuerungen. Bei der Beschaffung bestätigen Sie die Kompatibilität mit Ihrem Magazin und Steuerungssystem.

Funktionsprinzip

Das System funktioniert, indem Identifikations-Tags (RFID, Barcode oder ähnlich) an jedem Werkzeughalter angebracht werden. Wenn ein Werkzeug in das Magazin gelegt oder entnommen wird, erkennt ein Leser (RFID-Antenne, optischer Scanner) das Tag und überträgt die eindeutigen Identifikationsdaten an die Maschinensteuerung. Die Steuerung gleicht diese Daten dann mit ihrer Werkzeugdatenbank ab und überprüft Werkzeugtyp, Abmessungen, Verschleißstatus und andere Parameter. Dies ermöglicht automatische Verfolgung, Werkzeuglebensdauerverwaltung und verhindert die Auswahl falscher Werkzeuge während Bearbeitungsvorgängen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
IdentifikationsmethodeRFID/opticalRFID for non-line-of-sight, optical for direct reading
Anzahl überwachter Werkzeuge100–500 WerkzeugeDepends on memory capacity and system configuration
Lese /Schreibabstand10–80 mmVaries with tag size and antenna power
Datenspeicherkapazität128–1024 BytesPer tag, sufficient for tool ID and parameters
Lese /Schreibgeschwindigkeit0.1–1.0 sTime to complete one read/write cycle
KommunikationsschnittstelleRS232/RS485Common interfaces for industrial integration
Betriebstemperatur-20–70 °CExtended range available for harsh environments
Lagertemperatur-40–85 °CNicht in Betrieb
SchutzartIP54–IP65IP65 für WaschbereicheIEC 60529
Versorgungsspannung9–36 V DCWide input range for industrial power
Leistungsaufnahme1–5 WDepends on read/write frequency
Gewicht0.5–2.0 kgFor reader/writer unit, excluding antenna
Abmessungen (B×H×T)100×50×30–200×100×80 mmVaries with model and antenna size

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gehäuse aus Edelstahl Elektronische Komponenten (RFID-Chips, Sensoren) Kunststoff-/Verbundwerkstoffe für Tags

Komponenten / BOM

Components / BOM
  • Identifikationsleser
    Liest Identifikationsdaten von an Werkzeughaltern angebrachten Etiketten
    Material: Gehäuse aus Edelstahl mit elektronischen Bauteilen
  • Kennzeichnungsschilder
    Speicherung eindeutiger Identifikationsdaten für jedes Werkzeug
    Material: RFID-Chips mit Schutzgehäuse aus Kunststoff/Verbundwerkstoff
  • Steuerungsschnittstellenmodul
    Verarbeitet Identifikationsdaten und kommuniziert mit dem Maschinensteuerungssystem
    Material: Elektronische Leiterplatte mit Kommunikationskomponenten
  • Montagewinkel
    Befestigt das Kennzeichnungssystem an der Werkzeugmagazinstruktur
    Material: Stahl oder Aluminiumlegierung

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrostatische Entladung über 8 kV während der Werkzeughandhabung RFID-Chip-Dauerbeschädigung mit >10 Ω Widerstandserhöhung im Antennenkreis ESD-geschützte Werkzeugtaschen mit 1 MΩ Oberflächenwiderstand und geerdeten leitfähigen Pfaden zum Chassis
Kühlmittel-Eindringen über IP67-Bewertung mit 1 bar Druckdifferenz Optische Linsenkontamination reduziert Lichtdurchlässigkeit unter 60 % bei 650 nm Wellenlänge Hermetische Abdichtung mit Viton-O-Ringen ausgelegt für -40 °C bis 150 °C und 10⁶ Pa·s/m Gasdurchlässigkeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-85 °C Umgebungstemperatur, 15-30 V DC Versorgungsspannung, 0-100 % relative Luftfeuchtigkeit (nicht kondensierend)
Belastungs- und Ausfallgrenzen
RFID-Tag-Lesefehler bei >1,5 m Entfernung vom Lesegerät, optische Erkennungsfehler bei >2000 Lux Umgebungslicht, Kommunikationsfehler bei >5 ms Latenz
RFID-Signalabschwächung über -30 dB bei 13,56 MHz über 1,5 m Entfernung, Photodiodensättigung bei >2000 Lux verursacht optische Sensorblendung, elektromagnetische Interferenz von benachbarten 400-Hz-Spindelmotoren induziert >50 mV Rauschen in Signalleitungen
Fertigungskontext
Werkzeugidentifikationssystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 1,5 bar (typische Industrieumgebung)
Weitere Spezifikationen:Werkzeugmagazin-Drehgeschwindigkeit: 0-30 U/min, Identifikationsgenauigkeit: 99,9 %, Ansprechzeit: <100 ms
Betriebstemperatur:-20°C bis +70°C (Betrieb), -40°C bis +85°C (Lagerung)
Montage- und Anwendungskompatibilität
CNC-BearbeitungszentrenAutomatisierte MontagelinienRoboter-Werkzeugwechsler
Nicht geeignet: Hochdruck-Reinigungsumgebungen mit direkter Wasser-/Chemikalienexposition
Auslegungsdaten
  • Anzahl der Werkzeuge im Magazin
  • Werkzeugwechselhäufigkeit (Zyklen/Stunde)
  • Erforderliche Identifikationsmethode (RFID, optisch, Barcode)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlidentifikation aufgrund von Etikettendegradation
Ursache: Umwelteinflüsse (Feuchtigkeit, Chemikalien, UV) verursachen Barcode-/QR-Code-Verblassen, Etikettenablösung oder Oberflächenkontamination
Sensor-/Lesegerät-Fehlfunktion
Ursache: Ansammlung von Staub, Schmutz oder Öl auf optischen Sensoren oder elektromagnetische Interferenz, die RFID-/NFC-Signale stört
Wartungsindikatoren
  • Erhöhte Häufigkeit von 'nicht lesbarem Tag' oder 'kein Werkzeug gefunden' Systemwarnungen
  • Sichtbare Beschädigung der Identifikationsetiketten (Verblassen, Kratzer, Ablösung) oder physische Beschädigung der RFID-/NFC-Tags
Technische Hinweise
  • Verwenden Sie langlebige, chemikalienbeständige Etiketten mit Schutzlaminaten und installieren Sie Lesegeräte an sauberen, abgeschirmten Orten fern von Interferenzquellen
  • Implementieren Sie regelmäßige Reinigungspläne für Lesegeräte/Sensoren und etablieren Sie periodische Etiketten-/Tag-Inspektions- und Austauschprotokolle

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100 - Sicherheit von MaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Oberflächenplanheit: 0,1 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell C-Skala)

Hersteller von Werkzeugidentifikationssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Welche Identifikationsmethoden unterstützt das System?

Das System unterstützt RFID und optische Methoden. RFID ermöglicht Lesen ohne Sichtkontakt, während optisch direkten Sichtkontakt erfordert. Die spezifische Methode hängt vom Modell und der Anwendung ab.

Wie viele Werkzeuge kann das System verfolgen?

Das System kann zwischen 100 und 500 Werkzeuge verfolgen, abhängig von Speicherkapazität und Systemkonfiguration. Verifizieren Sie die genaue Kapazität für Ihr Modell.

Welche Kommunikationsschnittstellen sind verfügbar?

Übliche Schnittstellen umfassen RS232 und RS485, die Standard für industrielle Integration sind. Bestätigen Sie die Kompatibilität mit Ihrer Maschinensteuerung.

Was ist der Betriebstemperaturbereich?

Der Betriebstemperaturbereich liegt bei -20 bis 70 °C, mit Lagertemperatur von -40 bis 85 °C. Für raue Umgebungen können erweiterte Bereiche verfügbar sein; fragen Sie den Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkzeugidentifikationssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkzeugidentifikationssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkzeughalter/Adapterplatte
Nächstes Produkt
Werkzeugkopf-Baugruppe
AngebotChat