Strukturierte Fertigungsdaten · 2026

Oberer Messerhalter

Auf Basis strukturierter CNFX-Herstellerprofile wird Oberer Messerhalter im Bereich Maschinen- und Anlagenbau anhand von Werkstoffgüte bis Härte eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Oberer Messerhalter wird durch die Baugruppe aus Klingenklemmplatte und Montageflansch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Strukturbauteil, das das obere Abstreifmesser in einer Abstreifmesser-Baugruppe sicher positioniert und stützt.
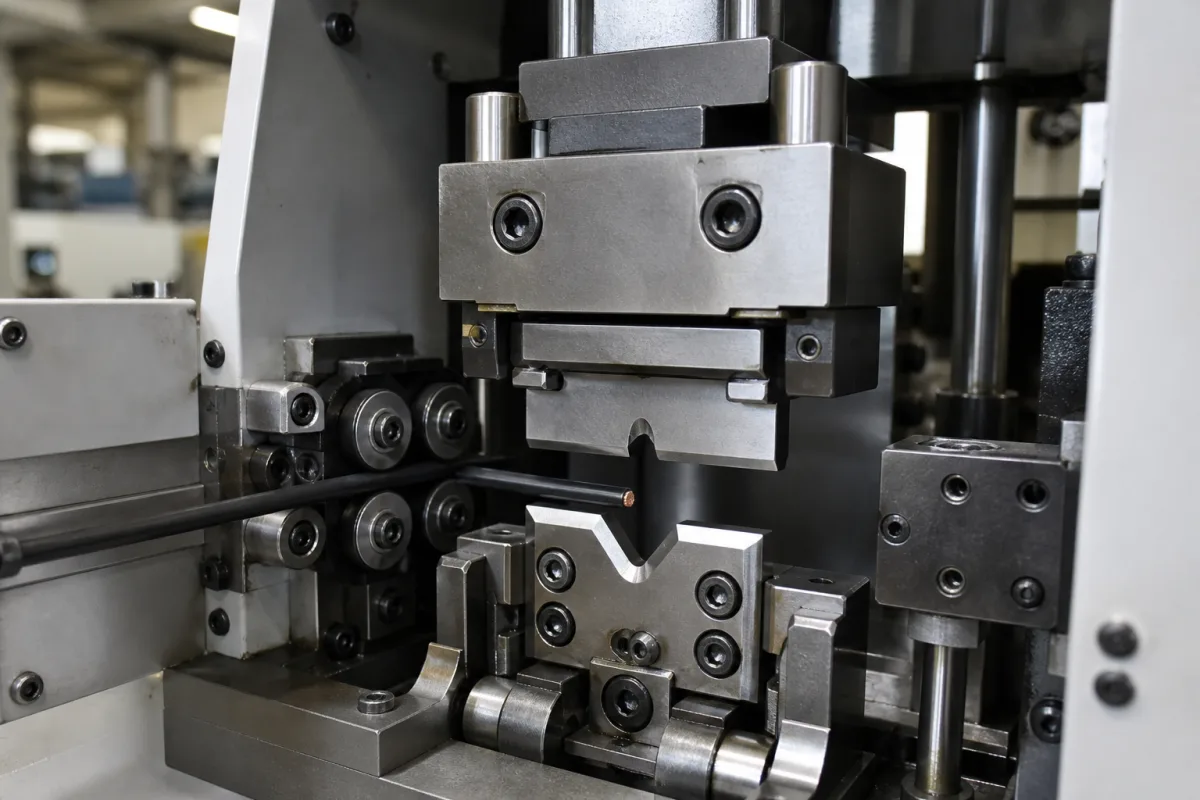
Oberer Messerhalter in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der obere Messerhalter ist ein kritisches Bauteil der Abstreifmesser-Baugruppe, das dazu dient, das obere Abstreifmesser starr zu montieren und auszurichten. Er gewährleistet eine präzise Positionierung des Messers relativ zum zu verarbeitenden Material, hält während des Betriebs einen konstanten Messerwinkel und -druck aufrecht und bietet strukturelle Stabilität, um Messerdurchbiegung oder Vibrationen bei Hochgeschwindigkeits-Abstreifvorgängen zu verhindern. Der Halter wird typischerweise am Maschinenrahmen oder Aktuator montiert. Er klemmt oder schraubt das obere Abstreifmesser fest und hält es in seiner festen Position. Während des Abstreifzyklus überträgt er Betriebskräfte von der Maschine auf das Messer und widersteht gleichzeitig Reaktionskräften vom Material, wodurch sichergestellt wird, dass das Messer seine Schneid- oder Abstreiffunktion genau und konsistent ausführt. Dieses Bauteil wird aus Werkzeugstahl oder gehärtetem legiertem Stahl hergestellt, mit einer typischen Materialgüte von 45# Kohlenstoffstahl nach GB/T 699, einer Härte von 38–42 HRC nach GB/T 230.1 und einer Ni-P-Oberflächenbehandlung nach GB/T 13913 für Korrosionsbeständigkeit. Zu den wichtigsten Dimensionsparametern gehören eine Gesamtlänge von 120–200 mm, eine Breite von 50–80 mm, eine Höhe von 30–60 mm, ein Montagelochdurchmesser von 10–16 mm (für M10–M16-Schrauben nach GB/T 5277) und ein Montagelochabstand von 80–120 mm. Zu den Präzisionsanforderungen gehören Ebenheit ≤0,05 mm und Parallelität ≤0,03 mm nach GB/T 1184 sowie Oberflächenrauheit Ra 0,8–1,6 μm nach GB/T 1031. Der Betriebstemperaturbereich liegt bei -20 bis 80 °C, und das Gewicht beträgt je nach Größe 1,5–3,5 kg. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Der Halter ist für den Einsatz in der Maschinen- und Anlagenbauindustrie konzipiert, insbesondere in Abstreifmesser-Baugruppen. Es ist kein eigenständiges Produkt, sondern ein Bauteil, das eine ordnungsgemäße Integration und Verifizierung erfordert. Konsultieren Sie immer den Hersteller für detaillierte technische Zeichnungen und Installationsanweisungen.

Funktionsprinzip

Der Halter wird typischerweise am Maschinenrahmen oder Aktuator montiert. Er klemmt oder schraubt das obere Abstreifmesser fest und hält es in seiner festen Position. Während des Abstreifzyklus überträgt er Betriebskräfte von der Maschine auf das Messer und widersteht gleichzeitig Reaktionskräften vom Material, wodurch sichergestellt wird, dass das Messer seine Schneid- oder Abstreiffunktion genau und konsistent ausführt. Die starre Montage verhindert Messerdurchbiegung und Vibrationen, was für Hochgeschwindigkeitsbetrieb entscheidend ist. Die Ebenheit und Parallelität des Halters gewährleisten eine gleichmäßige Kraftverteilung über das Messer, während die Oberflächenrauheit Reibung und Verschleiß reduziert. Der Betriebstemperaturbereich und die Materialeigenschaften müssen an die Anwendung angepasst sein, um vorzeitigen Ausfall zu vermeiden.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkstoffgüte45#High-strength carbon steel for durabilityGB/T 699
Härte38–42 HRCBalanced wear resistance and toughnessGB/T 230.1
OberflächenbehandlungNi-PCorrosion resistanceGB/T 13913
Gesamtlänge120–200 mmCustomizable per blade assembly
Breite50–80 mmMatches blade width
Höhe30–60 mmAffects stripping clearance
Bohrungsdurchmesser10–16 mmFor M10–M16 boltsGB/T 5277
Bohrabstand80–120 mmEnsures stable mounting
Ebenheit≤0.05 mmCritical for blade alignmentGB/T 1184
Parallelität≤0.03 mmEnsures uniform stripping forceGB/T 1184
OberflächenrauheitRa 0.8–1.6 μmReduces friction and wearGB/T 1031
Betriebstemperatur-20–80 °CBeyond range may affect material properties
Gewicht1.5–3.5 kgDepends on size

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Gehärteter Legierungsstahl

Komponenten / BOM

Components / BOM
  • Klingenklemmplatte
    Übt Klemmkraft aus, um die Klinge gegen den Haupthaltekörper zu sichern.
    Material: Vergüteter Stahl
  • Montageflansch
    Bietet die Schnittstelle mit Befestigungslöchern zur Montage des Halters am Maschinengestell oder Aktor.
    Material: Stahl
  • Ausrichtstift
    Sichert die präzise Positionierung der Klinge im Halter-Sitz.
    Material: Vergüteter Stahl
  • Haltekörper
    Der Hauptkörper, gegen den die Klinge sitzt und auf den die Klemmplatte drückt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Übermäßiges Klemmdrehmoment über 25 N·m während des Zusammenbaus Gewindeausreißen in Montagelöchern verursacht Halterablösung Drehmomentbegrenzende Befestigungselemente mit Scherstiften bei 22 N·m, automatisiertes Drehmomentverifizierungssystem mit 0,5 N·m Auflösung
Eindringen abrasiver Partikel (≥50 µm Siliziumdioxid) zwischen Halter- und Werkzeugschnittstelle Progressiver Verschleiß erhöht das Spiel auf 0,15 mm und verursacht Werkzeugflattern bei 85 dB Gedichtetes Labyrinthdesign mit 0,02 mm Spiel, HEPA-Filtration, die ≤10 Partikel/m³ bei ≥0,3 µm aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-150 N Klemmkraft, 0,01-0,05 mm Positionstoleranz, -20 °C bis 120 °C Temperaturbereich
Belastungs- und Ausfallgrenzen
Überschreitung von 200 N Klemmkraft verursacht plastische Verformung, Überschreitung von 0,1 mm Positionsabweichung verursacht Werkzeugfehlausrichtung, Überschreitung von 150 °C verursacht Reduzierung der Materialstreckgrenze auf 180 MPa
Spannungskonzentration an Montagebefestigungslöchern, die die Streckgrenze des Materials überschreitet (250 MPa für AISI 4140 Stahl), thermische Ausdehnungsdifferenz (WAK 11,5 µm/m·°C für Stahl vs. 23 µm/m·°C für das Werkzeug) verursacht Bindung, zyklische Belastung bei 50-100 Hz induziert Ermüdungsrissausbreitung
Fertigungskontext
Oberer Messerhalter wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10 bar
Weitere Spezifikationen:Feststoffanteil der Suspension: ≤40 % (Massenanteil)
Betriebstemperatur:-20 °C bis 150 °C
Montage- und Anwendungskompatibilität
MetallbearbeitungskühlmittelIndustrielle SchmierstoffeWasserbasierte Reinigungslösungen
Nicht geeignet: Hochkorrosive Säuren (z.B. Salzsäure, Schwefelsäure)
Auslegungsdaten
  • Werkzeugdicke und -breite
  • Erforderliche Klemmkraft
  • Montageschnittstellenabmessungen der Abisolierbaugruppe

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch Werkzeugstöße und Vibrationen, die die Dauerfestigkeitsgrenze des Materials überschreiten, oft verstärkt durch Spannungskonzentrationen an Befestigungslöchern oder geometrischen Übergängen.
Verschleiß und Fressen an Passflächen
Ursache: Reibungs- und Adhäsionsverschleiß aufgrund von Mikrobewegungen zwischen geklemmten Oberflächen, unzureichender Schmierung oder Kontamination durch Schneidabrieb.
Wartungsindikatoren
  • Sichtbare Risse oder Verformungen um Befestigungslöcher oder den Werkzeugmontagebereich
  • Abnormale Vibrationen oder Klopfgeräusche während des Betriebs, die auf lockere Komponenten oder strukturelle Beeinträchtigung hindeuten
Technische Hinweise
  • Implementieren Sie Drehmomentverifizierungsverfahren für alle Befestigungselemente während des Wiederzusammenbaus und periodische Kontrollen, um die korrekte Klemmkraft aufrechtzuerhalten.
  • Tragen Sie beim Einbau Montagepaste auf Passflächen und Befestigungselemente auf, um Reibkorrosion zu reduzieren und eine konsistente Klemmung zu gewährleisten.

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.50 - Schneidwerkzeuge und HalterDIN 69871 - Werkzeughalter für automatische Werkzeugwechsler
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Maßprüfung mit Koordinatenmessgerät
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Oberer Messerhalter

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Maxtor Metal
Nanjing · CN
Fertigt außerdem: Hydraulic Press Brake、Packaging Machinery、Lower Blade
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “slitter upper blade & holder”
Quellseite ansehen ↗ maxtormetal.com · geprüft am 2026-09-06

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden für den oberen Messerhalter verwendet?

Der Halter wird typischerweise aus Werkzeugstahl oder gehärtetem legiertem Stahl hergestellt. Eine übliche Materialgüte ist 45# Kohlenstoffstahl nach GB/T 699, mit einer Härte von 38–42 HRC nach GB/T 230.1. Die Oberflächenbehandlung ist Ni-P nach GB/T 13913 für Korrosionsbeständigkeit.

Was sind die wichtigsten Dimensionsparameter?

Typische Abmessungen umfassen Gesamtlänge 120–200 mm, Breite 50–80 mm, Höhe 30–60 mm, Montagelochdurchmesser 10–16 mm (für M10–M16-Schrauben) und Montagelochabstand 80–120 mm. Dies sind Referenzbereiche; bestätigen Sie die genauen Werte mit dem Hersteller.

Welche Präzisionsanforderungen gelten?

Ebenheit muss ≤0,05 mm und Parallelität ≤0,03 mm nach GB/T 1184 betragen. Die Oberflächenrauheit beträgt Ra 0,8–1,6 μm nach GB/T 1031. Diese gewährleisten eine korrekte Messerausrichtung und gleichmäßige Abstreifkraft.

Wie überprüfe ich die Eignung des Halters für meine Anwendung?

Prüfen Sie den Betriebstemperaturbereich (-20 bis 80 °C), das Gewicht (1,5–3,5 kg) und alle Dimensionsparameter gegen die Anforderungen Ihrer Maschine. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten für modellspezifische Spezifikationen und Installationsrichtlinien.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Oberer Messerhalter

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Oberer Messerhalter?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Oberer Kopf
Nächstes Produkt
Oberer Rollensatz
AngebotChat