Strukturierte Fertigungsdaten · 2026

Abisolierklingen-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Abisolierklingen-Baugruppe im Bereich Elektrogeräteherstellung anhand von Klingenmaterial bis Klingenhärte eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Abisolierklingen-Baugruppe wird durch die Baugruppe aus Obermesserhalter und Untere Messerhalterung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

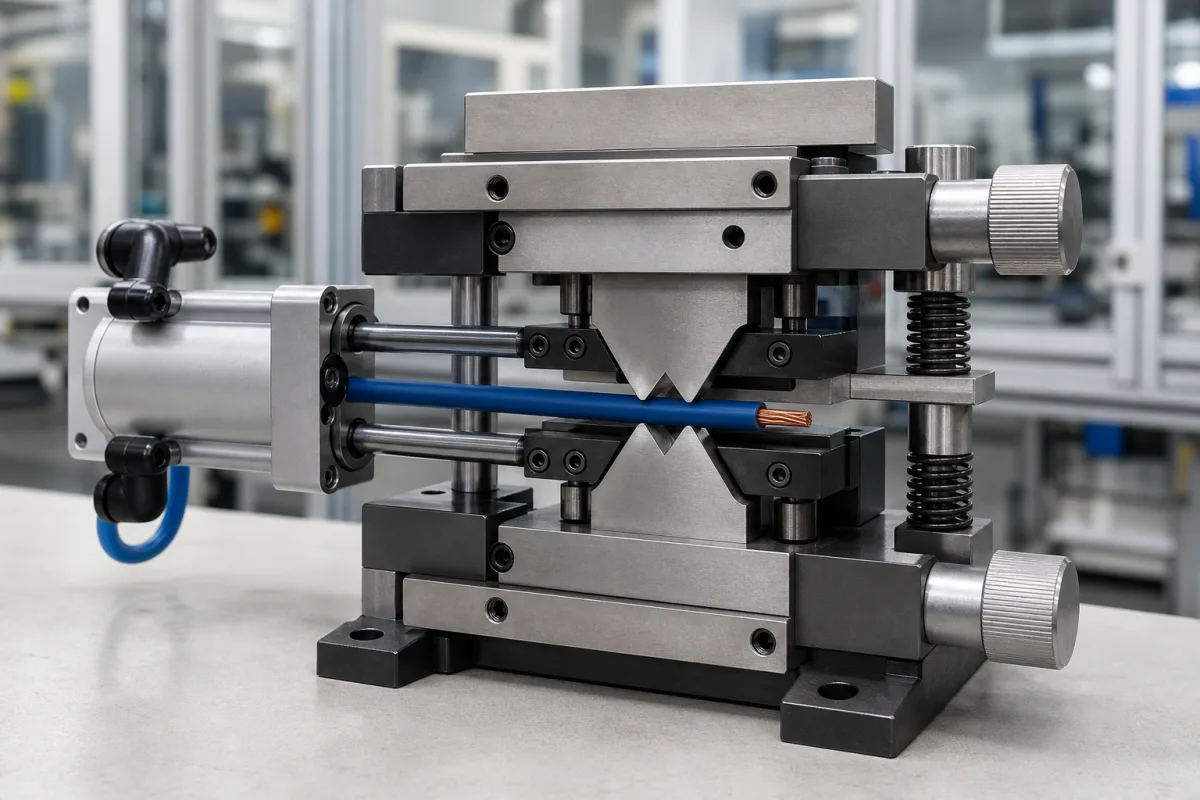
Eine Präzisionsbaugruppe aus Schneidklingen zum Entfernen der Isolierung von elektrischen Drähten ohne Beschädigung des Leiters.

Abisolierklingen-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Abisolierklingen-Baugruppe ist eine kritische Komponente in einer automatischen Drahtabisolier- und Anschlussmaschine. Sie besteht aus präzise ausgerichteten, verstellbaren Klingen, die zusammenarbeiten, um die Isolierung von elektrischen Drähten verschiedener Querschnitte sauber zu schneiden und zu entfernen. Ihre Hauptaufgabe besteht darin, Drahtenden für nachfolgende Anschlussprozesse wie Crimpen oder Löten vorzubereiten, indem der leitfähige Kern mit minimalen Kerben oder Verformungen freigelegt wird. Die Baugruppe ist für den Einsatz in der Herstellung elektrischer Geräte konzipiert, wo konsistente und zuverlässige Drahtverarbeitung unerlässlich ist. Die Klingen bestehen typischerweise aus Werkzeugstahl oder Hartmetall, wobei die spezifische Materialgüte (z.B. SK5 Kohlenstoffstahl) und Härte (50–55 HRC) die Verschleißfestigkeit und Schneidleistung beeinflussen. Die Klingendicke liegt zwischen 0,5 und 0,8 mm, und die Baugruppe kann Drahtschneidedurchmesser von 0,5 bis 6,0 mm verarbeiten. Die Abisolierlängen-Genauigkeit wird innerhalb von ±0,1 mm gehalten, was eine präzise Isolierungsentfernung gewährleistet. Die Baugruppe arbeitet in einem Temperaturbereich von -20°C bis 80°C und kann einem maximalen Betriebsdruck von 1,6 MPa standhalten. Sie hat eine Schutzart von IP54, die Schutz gegen Staub und Spritzwasser bietet. Das Gewicht der Baugruppe liegt zwischen 0,15 und 0,25 kg, was sie für die Integration in automatisierte Maschinen geeignet macht. Für spezifische Anwendungen ist es wichtig, zu überprüfen, ob die Parameter der Baugruppe den Anforderungen des Drahttyps und den Spezifikationen der Maschine entsprechen. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor dem Kauf.

Funktionsprinzip

Die Baugruppe funktioniert, indem der Draht zwischen zwei oder mehr gegenüberliegenden Klingen positioniert wird. Die Klingen werden dann (oft pneumatisch oder über einen Servomotor) betätigt, um sich mit kontrollierter Kraft und Tiefe zu schließen. Eine präzise Schneidbewegung durchtrennt die Isolierung, die dann entfernt wird, wenn der Draht zurückgezogen wird oder sich die Klingen öffnen. Einstellungen ermöglichen es, die Schnitttiefe an spezifische Isolationsdicken und Drahtdurchmesser anzupassen. Die Klingengeometrie und -ausrichtung sind entscheidend für einen sauberen Schnitt ohne Beschädigung des Leiters. Die Schneidbewegung ist typischerweise mit dem Drahtvorschubmechanismus synchronisiert, um konsistente Abisolierlängen zu erreichen. Die Baugruppe kann Funktionen für schnellen Klingenwechsel und Einstellung umfassen, um verschiedene Drahtgrößen zu berücksichtigen. Wartung, einschließlich regelmäßiger Überprüfung auf Klingenverschleiß und -ausrichtung, ist notwendig, um die Leistung aufrechtzuerhalten. Wenn die Baugruppe Bedingungen außerhalb ihrer spezifizierten Betriebsgrenzen (z.B. Temperatur, Druck oder Schneidedurchmesser) ausgesetzt wird, kann sie möglicherweise nicht korrekt abisolieren oder Schäden am Draht oder an der Maschine verursachen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
KlingenmaterialSK5High carbon steel for wear resistanceJIS G4401
Klingenhärte50–55 HRCBalances sharpness and toughnessISO 6508
Klingenstärke0.5–0.8 mmAffects cutting precision
Schnittdurchmesserbereich0.5–6.0 mmFor wire insulation stripping
Abisolierlängengenauigkeit±0.1 mmEnsures consistent strip length
Max. Betriebstemperatur80 °CAbove this, blade material may soften
Min. Betriebstemperatur-20 °CBelow this, blade may become brittle
Max. Betriebsdruck1.6 MPaExceeding may damage assembly
SchutzartIP54Protection against dust and water splashesIEC 60529
Gewicht0.15–0.25 kgLightweight for handheld tools

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Hartmetall

Komponenten / BOM

Components / BOM
  • Obermesserhalter
    Sichert und positioniert das obere Schneidemesser/-messer. Enthält oft Einstellmechanismen für Schnitttiefe und Ausrichtung.
    Material: Vergüteter Stahl
  • Untere Messerhalterung
    Sichert und positioniert die untere(n) Schneidklinge(n) gegenüber den oberen Klingen, um die Schneidwirkung zu erzeugen.
    Material: Vergüteter Stahl
  • Schneidmesser
    Die scharfen, austauschbaren Schneidkanten, die das eigentliche Schneiden der Kabelisolierung durchführen. Typischerweise V-förmig oder halbkreisförmig ausgeführt, um das Kabel aufzunehmen.
    Material: Hartmetall oder Werkzeugstahl
  • Einstellschrauben
    Ermöglichen die Feinjustierung des Schneidspalts (für Drahtdurchmesser) und der Schnitttiefe (für Isolationsstärke).
    Material: Edelstahl
  • Blattbetätigung
    Schließt die Klingen auf die eingestellte Tiefe und öffnet sie in jedem Zyklus wieder.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kupfer-Kaltverfestigung während des Schneidens (Verfestigungskoeffizient 0,35) Klingenkantenausbruch aufgrund erhöhter Schneidwiderstände Diamant-ähnliche Kohlenstoffbeschichtung (Härte 40 GPa) mit 5° positivem Spanwinkel
Adhäsion des Isolationsmaterials (Polyvinylchlorid Scherfestigkeit 40 MPa) Aufbaukantenbildung verursacht inkonsistente Abisolier-Tiefe Titannitrid-Beschichtung (Reibungskoeffizient 0,3) mit 10 µm Kantenradius-Vorbereitung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 N Schneidkraft pro Klinge, 0,1-0,3 mm Klingeneindringtiefe, 20-60° Klingenanstellwinkel
Belastungs- und Ausfallgrenzen
Klingenkantenradius überschreitet 15 µm, Klingenspitzentemperatur überschreitet 250 °C, Klingenauslenkung überschreitet 0,05 mm
Kantenverschleiß durch abrasiven Verschleiß (Archard'sches Verschleißgesetz), thermische Erweichung von Werkzeugstahl (über 0,4 Tm), Ermüdungsrissausbreitung an Spannungskonzentrationen (Paris-Gesetz)
Fertigungskontext
Abisolierklingen-Baugruppe wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0-5 bar
Weitere Spezifikationen:Leiterdurchmesserbereich: 0,5-10 mm
Betriebstemperatur:-20 °C bis 80 °C
Montage- und Anwendungskompatibilität
PVC-IsolierungPolyethylen-IsolierungGummi-Isolierung
Nicht geeignet: Abrasive oder metallisch beschichtete Drähte
Auslegungsdaten
  • Leiterdurchmesser
  • Isolationsdicke
  • Produktionsgeschwindigkeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantenverschleiß und Verformung
Ursache: Hochfrequenter Kontakt mit abrasiven Materialien führt zu Kaltverfestigung und plastischer Verformung, verstärkt durch ungeeignete Klingenmaterialauswahl für die spezifische Abisolieranwendung.
Ermüdungsrissbildung an Befestigungspunkten
Ursache: Zyklische Belastung durch wiederholte Abisolieroperationen führt zu Spannungskonzentration an Schraubverbindungen oder Anschlussstellen, oft beschleunigt durch unzureichende Drehmomentvorgaben oder verschlissene Befestigungshardware.
Wartungsindikatoren
  • Hörbares, hochfrequentes Quietschen oder Schleifgeräusch während des Betriebs, das auf Klingenkantenverschlechterung oder Fehlausrichtung hinweist
  • Sichtbare ungleichmäßige Verschleißmuster oder lokale Verfärbung (Anlaufen) auf Klingenoberflächen, die auf Überhitzung und Anlassverlust hindeuten
Technische Hinweise
  • Implementierung einer Rotationsindexierung bei Mehrklingen-Baugruppen zur gleichmäßigen Verteilung des Verschleißes auf alle Schneidkanten, kombiniert mit Laserausrichtungsverifikation während der Installation
  • Etablierung einer vorausschauenden Instandhaltung durch Schwingungsanalyse und Thermografie zur Erkennung von Unwuchten oder Reibungsanomalien im Frühstadium vor einem katastrophalen Ausfall

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.50-1975 - Industrielle SchneidwerkzeugeDIN 8589-3 - Spanende Fertigungsverfahren - Teil 3: Schneiden
Fertigungsgenauigkeit
  • Klingendicke: +/-0,01 mm
  • Bohrungsausrichtung: 0,05 mm Konzentrizität
Qualitätsprüfung
  • Härteprüfung (Rockwell-C-Skala)
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)

Hersteller von Abisolierklingen-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

AC-DC-Wandler

Ein elektronisches Gerät, das Wechselstrom (AC) in Gleichstrom (DC) umwandelt.

Spezifikationen ansehen ->
Aktives Filter

Ein aktives Filter (APF) ist ein leistungselektronisches Gerät, das Oberschwingungen, Blindleistung und Lastunsymmetrien in elektrischen Verteilnetzen dynamisch kompensiert.

Spezifikationen ansehen ->
Automatisiertes Geschirrspüler-Produktionsliniensystem

Integriertes Fertigungssystem für die Massenproduktion von Geschirrspülern mit automatisierter Montage und Prüfung.

Spezifikationen ansehen ->
Automatisiertes Elektromotor-Montage- und Prüfsystem

Integrierte Produktionslinie für die automatisierte Montage und Qualitätsprüfung von Elektromotoren.

Spezifikationen ansehen ->

Häufige Fragen

Aus welchen Materialien bestehen die Klingen?

Die Klingen bestehen typischerweise aus Werkzeugstahl oder Hartmetall. Die spezifische Materialgüte in den Unterlagen ist SK5 Kohlenstoffstahl, der Verschleißfestigkeit bietet. Die Härte ist mit 50–55 HRC angegeben, was Schärfe und Zähigkeit ausbalanciert.

Was ist der Schneiddurchmesserbereich?

Die Baugruppe ist dafür ausgelegt, Isolierungen von Drähten mit Schneiddurchmessern von 0,5 mm bis 6,0 mm zu entfernen. Dieser Bereich deckt verschiedene Drahtquerschnitte ab, die in der Herstellung elektrischer Geräte üblich sind.

Wie genau ist die Abisolierlänge?

Die Abisolierlängen-Genauigkeit beträgt ±0,1 mm, was eine konsistente und präzise Isolierungsentfernung gewährleistet. Diese Genauigkeit ist entscheidend für nachfolgende Anschlussprozesse wie Crimpen oder Löten.

Was sind die Betriebstemperaturgrenzen?

Die Baugruppe kann bei Temperaturen von -20°C bis 80°C betrieben werden. Das Überschreiten dieser Grenzen kann die Materialeigenschaften der Klingen beeinträchtigen, z.B. Erweichen bei hohen Temperaturen oder Sprödigkeit bei niedrigen Temperaturen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Abisolierklingen-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Abisolierklingen-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
AC-DC-Wandler
Nächstes Produkt
Additivpaket für Lithium-Ionen-Batterie-Elektrolyt
AngebotChat