Strukturierte Fertigungsdaten · 2026

Elektromotor-Spulen-Imprägnier- und Aushärteofen

Auf Basis strukturierter CNFX-Herstellerprofile wird Elektromotor-Spulen-Imprägnier- und Aushärteofen im Bereich Herstellung von Elektromotoren, Generatoren und Transformatoren anhand von Kammer Arbeitsvolumen bis Maximale Prozesstemperatur eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Elektromotor-Spulen-Imprägnier- und Aushärteofen wird durch die Baugruppe aus Vakuum-Druckkammer und Vakuumpumpensystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

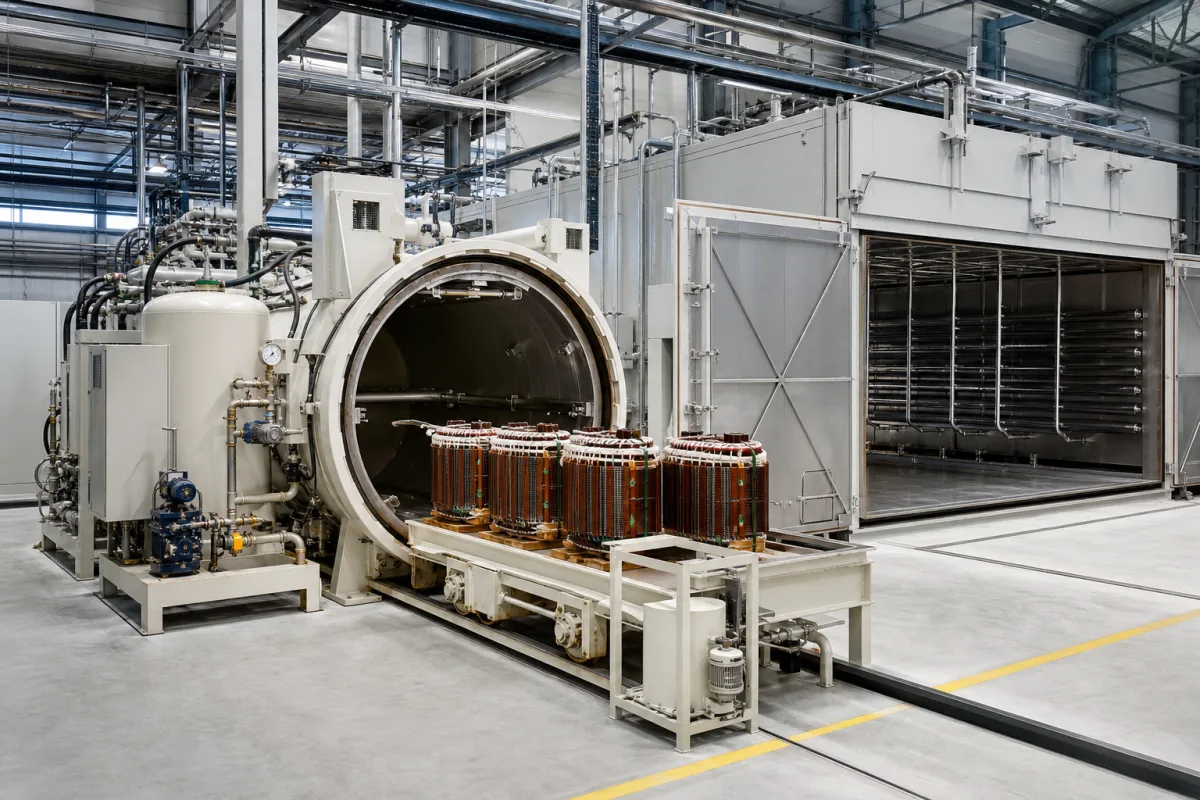
Industrieofen für Vakuum-Druck-Imprägnierung und thermische Aushärtung von Elektromotorwicklungen.

Elektromotor-Spulen-Imprägnier- und Aushärteofen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieser Industrieofen ist für den Isolationsprozess in der Elektromotorenfertigung konzipiert. Er führt eine Vakuum-Druck-Imprägnierung (VPI) durch, um Motorwicklungen mit Isolierharz zu sättigen, gefolgt von einer kontrollierten thermischen Aushärtung, um das Harz zu härten und ein dauerhaftes, feuchtigkeitsbeständiges Isolationssystem zu bilden. Die Maschine gewährleistet eine gleichmäßige Harzverteilung und konsistente Aushärteprofile, die für die elektrische Integrität, thermische Leistung und mechanischen Schutz der Wicklungen wesentlich sind. Es ist eine eigenständige Einheit, die Vakuum-, Druck-, Heiz- und Steuerungssysteme für einen vollständigen Imprägnierzyklus integriert.

Der Ofen eignet sich für Stator- und Rotorwicklungen von Elektromotoren, Generatoren und Transformatoren. Er verfügt über eine Edelstahlkammer mit Hochtemperatur-Isolierung und Quarzheizelementen. Das Arbeitsvolumen beträgt 2–20 m³, und die maximale Prozesstemperatur liegt bei 200–250 °C. Vakuumwerte bis 0,1–1 mbar und Drücke bis 4–8 bar sind erreichbar. Die Heizleistung beträgt 30–150 kW, mit einer Temperaturgleichförmigkeit von ±5 °C und einer Regelgenauigkeit von ±1 °C. Heiz- und Kühlraten betragen 5–15 °C/min bzw. 2–10 °C/min. Die elektrische Versorgung ist 380–480 V, 3-phasig, 50/60 Hz. Der Innenraum besteht aus Edelstahl 304 oder 316, und die Isolierung ist Keramikfaser oder Mineralwolle. Die Gesamtabmessungen reichen von 3–10 m (L) × 2–4 m (B) × 2–4 m (H), mit einem Gewicht von 5–20 t.

Betreiber müssen modellspezifische Werte und Normen vor der Beschaffung mit dem Hersteller oder Lieferanten verifizieren. Der Ofen ist ein Verbraucherprodukttyp, der für industrielle Umgebungen bestimmt ist. Es sind keine spezifischen Normen in den Quelldaten enthalten, daher muss die Einhaltung relevanter Vorschriften bestätigt werden. Das Gerät ist für die Chargenverarbeitung ausgelegt, und sein Zyklus umfasst Evakuierung, Harzflutung, Druckbeaufschlagung und Aushärtung. Die ordnungsgemäße Wartung von Dichtungen und Heizelementen ist für eine gleichbleibende Leistung unerlässlich.

Funktionsprinzip

Die Maschine erzeugt zunächst ein Vakuum, um Luft und Feuchtigkeit aus den Stator- oder Rotorwicklungen des Motors zu entfernen. Anschließend wird die Kammer unter Vakuum mit flüssigem Isolierharz geflutet. Es wird Druck ausgeübt, um das Harz tief in die Wicklungszwischenräume zu pressen. Schließlich härtet kontrollierte elektrische Heizung das Harz zu einer festen, isolierenden Beschichtung.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Kammer Arbeitsvolumen2–20 Inneres Volumen für Motorbauteile
Maximale Prozesstemperatur200–250 °CHöchste erreichbare Kammer-Temperatur für das Aushärten
Vakuumniveau0.1–1 mbarMinimaler absoluter Druck, der in der Kammer erreichbar ist
Maximaldruck4–8 barMaximaler Manometerdruck während des Imprägnierungszyklus
Heizleistung30–150 kWGesamte installierte elektrische Heizleistung
Temperaturgleichmäßigkeit±5 °CMaximale Temperaturabweichung innerhalb der Kammer bei Sollwert
Aufheizrate5–15 °C/minFaster rates reduce cycle time but may cause thermal stress.
Abkühlrate2–10 °C/minControlled cooling prevents cracking of insulation.
Temperaturregelgenauigkeit±1 °CPrecise control for resin cure windows.
Stromversorgung380–480 V, 3-phase, 50/60 HzCommon industrial voltage; specify for your site.
IsoliermaterialCeramic fiber or mineral woolReduces heat loss and improves energy efficiency.
InnenmaterialStainless steel 304 or 316Corrosion resistance to resins and solvents.
Außenmaße3–10 (L) × 2–4 (W) × 2–4 (H) mCheck floor space and ceiling height.
Gewicht5–20 tAffects foundation and lifting requirements.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl (Kammer) Hochtemperaturisolierung Quarzheizelemente Industriedichtungen

Komponenten / BOM

Components / BOM
  • Vakuum-Druckkammer
    Dichtes Gehäuse für Imprägnier- und Aushärtungsprozesse
    Material: Edelstahl
  • Vakuumpumpensystem
    Erzeugt und hält Vakuum zur Evakuierung von Luft aus Wicklungen
    Material: Gusseisen / Aluminium
  • Harzlager- und Zuführsystem
    Lagert, dosiert und überträgt flüssiges Isolierharz zur Kammer
    Material: Edelstahl
  • Elektrisches Heizsystem
    Bereitstellung kontrollierter Wärme für den Harzaushärtungszyklus
    Material: Quarz/Keramik
  • Programmierbare Steuerung (SPS)
    Automatisiert und sequenziert die Vakuum-, Druck-, Heiz- und Aushärtungszyklen
    Material: Elektronische Bauteile
  • Druckverstärker
    Erhöht den Druck für die Hochdruck-Imprägnierungsphase
    Material: Edelstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Vakuumpumpenausfall während der Imprägnierungsphase Unvollständige Harzpenetration in Wicklungszwischenräume >50 μm Doppelt redundante Vakuumpumpen mit Druckverriegelung bei 10 mbar
PID-Regler-Integral-Windup während der Rampenphase Überschwingen über 15°C über Sollwert verursacht vorzeitige Gelierung Anti-Windup-Algorithmus mit 5°C Totband und Ableitungsbegrenzung bei 3°C/min

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-1,5 bar absoluter Druck, 40-200°C Temperatur
Belastungs- und Ausfallgrenzen
Druck über 2,0 bar absolut verursacht Harzaustritt durch Dichtungen; Temperatur über 250°C initiiert thermischen Abbau von Isoliermaterialien der Klasse H
Differenzielle thermische Ausdehnung zwischen Edelstahlkammer (17,3 μm/m·K) und Silikontürdichtungen (250 μm/m·K) verursacht Dichtungsversagen bei ΔT>150°C; Arrhenius-Kinetik beschleunigt Epoxidharzabbau über 250°C mit einer Aktivierungsenergie von 80 kJ/mol
Fertigungskontext
Elektromotor-Spulen-Imprägnier- und Aushärteofen wird innerhalb von Herstellung von Elektromotoren, Generatoren und Transformatoren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

VPI Oven Motor Winding Impregnation System Insulation Curing Oven

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Vakuum: 0,1 bis 1 mbar absolut, Druck: 0 bis 10 bar Überdruck
Weitere Spezifikationen:Durchflussrate: 0,5 bis 5 m³/h (Imprägnierungsmedium), Aufschlämmungskonzentration: 30-70 % Feststoffe nach Gewicht
Betriebstemperatur:Umgebungstemperatur bis 200°C (typisch), bis zu 250°C (max.)
Montage- und Anwendungskompatibilität
Epoxidharz-ImprägnierungssystemePolyesterlack-BeschichtungenSiliciumbasierte Isolierverbindungen
Nicht geeignet: Chlorierte Lösungsmittelumgebungen (Risiko chemischen Angriffs auf Dichtungen und Komponenten)
Auslegungsdaten
  • Maximale Motorstator-/Rotorabmessungen (L x B x H)
  • Jahresproduktionsvolumen (Einheiten/Jahr)
  • Erforderliche Aushärtungszykluszeit (Stunden/Zyklus)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermischer Abbau der Isolierung
Ursache: Ungleichmäßige Temperaturverteilung oder übermäßige Aushärtungstemperaturen, die zum Abbau der Motorwicklungs-Isoliermaterialien führen, was Kurzschlüsse oder Erdschlüsse verursacht.
Heizelementausfall
Ursache: Zyklische thermische Belastung und Oxidation durch wiederholte Heiz-/Kühlzyklen, die zum Durchbrennen des Elements oder reduzierter Heizeffizienz führen und die Imprägnierungsqualität beeinträchtigen.
Wartungsindikatoren
  • Ungewöhnlicher Brandgeruch oder sichtbarer Rauch aus der Ofenkammer, der auf Isolationsabbau oder Überhitzung hinweist
  • Inkonsistente Motorleistung nach der Aushärtung (z.B. variable Widerstandsmessungen, fehlgeschlagene Dielektrizitätsprüfungen), die auf einen unzureichenden Aushärtungsprozess hindeuten
Technische Hinweise
  • Regelmäßige Infrarot-Thermografie-Untersuchungen durchführen, um Hotspots zu identifizieren und eine gleichmäßige Temperaturverteilung über alle Aushärtungszonen sicherzustellen
  • Präventiven Wartungsplan für Heizelemente und Temperatursensoren etablieren, einschließlich Kalibrierungsprüfungen und Austausch vor Ende der vorhergesagten Lebensdauer

Konformität und Fertigungsnormen

Referenznormen
DIN EN 1539 — Trockner und Öfen, in denen brennbare Stoffe freigesetzt werden: SicherheitsanforderungenANSI/UL 61010-1 — Sicherheitsanforderungen für elektrische Betriebsmittel zur Messung, Steuerung und Laborverwendung
Fertigungsgenauigkeit
  • Temperaturgleichmäßigkeit: +/-5 °C im Arbeitsbereich
  • Aufheizrate: 5 bis 15 °C/min
Qualitätsprüfung
  • Thermografische Verifizierung
  • Leckstromprüfung

Hersteller von Elektromotor-Spulen-Imprägnier- und Aushärteofen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Wie ist die typische Zykluszeit für diesen Ofen?

Die Zykluszeit hängt vom spezifischen Modell, der Bauteilgröße und dem Harzsystem ab. Die Heiz- und Kühlraten des Ofens (5–15 °C/min und 2–10 °C/min) beeinflussen die Aushärtephase, aber die Gesamtzykluszeit muss vom Hersteller basierend auf Ihrer Anwendung bestimmt werden.

Kann dieser Ofen sowohl Stator- als auch Rotorwicklungen verarbeiten?

Ja, der Ofen ist für Motorwicklungen, einschließlich Statoren und Rotoren, ausgelegt. Das Arbeitsvolumen (2–20 m³) bietet Platz für verschiedene Bauteilgrößen, aber Sie müssen die spezifischen Abmessungen und das Gewicht mit dem Lieferanten verifizieren.

Welche Sicherheitsfunktionen sind enthalten?

Der Ofen verfügt über industrielle Dichtungen und Hochtemperatur-Isolierung. Spezifische Sicherheitsfunktionen wie Not-Aus, Druckentlastung und Verriegelungen sind jedoch nicht in den Quelldaten aufgeführt. Konsultieren Sie den Hersteller für detaillierte Sicherheitsdokumentation.

Wie überprüfe ich, ob der Ofen die elektrische Versorgung an meinem Standort erfüllt?

Der Ofen benötigt 380–480 V, 3-phasig, 50/60 Hz. Bestätigen Sie die Spannung und Frequenz an Ihrem Standort und überprüfen Sie die elektrischen Spezifikationen des Ofens mit dem Lieferanten, um Kompatibilität sicherzustellen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Elektromotoren, Generatoren und Transformatoren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Elektromotor-Spulen-Imprägnier- und Aushärteofen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Elektromotor-Spulen-Imprägnier- und Aushärteofen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Elektroband-Schnittkern
Nächstes Produkt
Modulares Transformator-Kernmontage- und Imprägniersystem
AngebotChat