Technische Definition
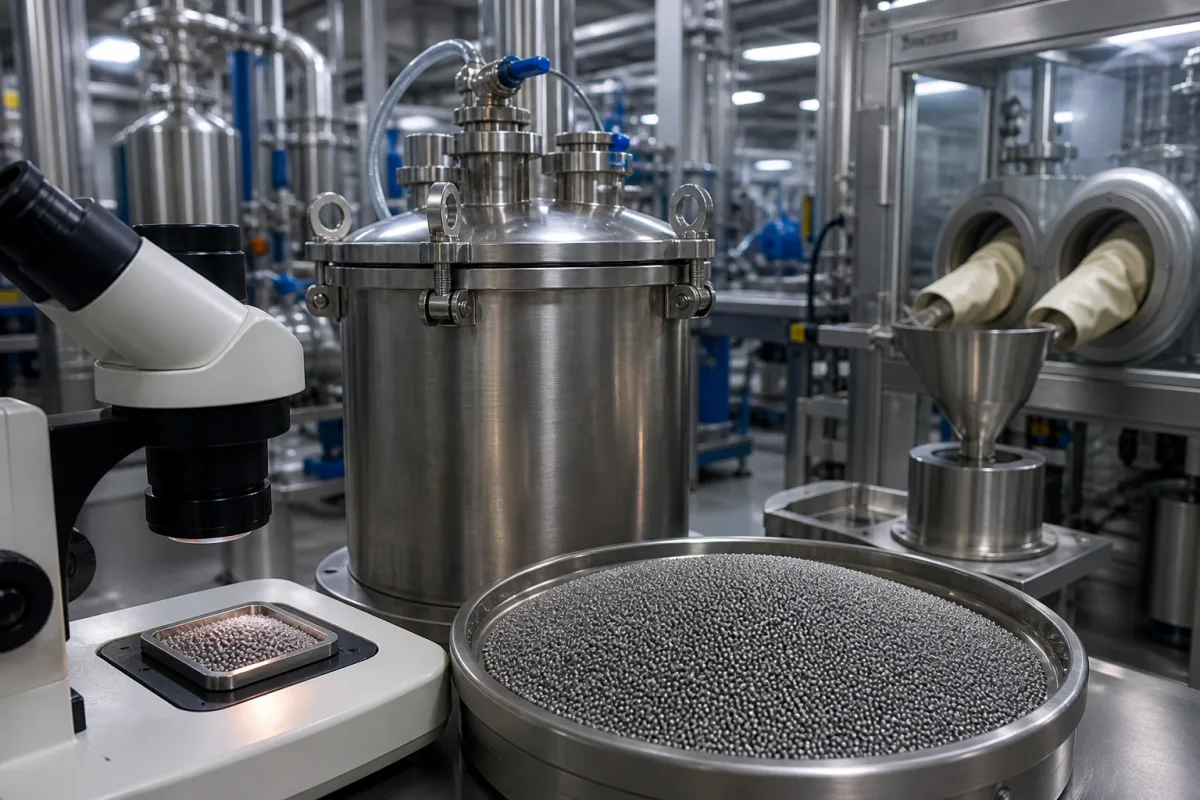
Schmiedegrad-Nickelbasis-Superlegierungspulver ist ein spezieller Rohstoff, der durch Gaszerstäubung oder Plasma-Rotationselektrodenverfahren hergestellt wird und kugelförmige Partikel mit kontrollierter Größenverteilung ergibt. Dieses Pulvermetallurgie-Ausgangsmaterial ermöglicht die near-net-shape-Herstellung komplexer Luft- und Raumfahrt- sowie Energieerzeugungskomponenten durch heißisostatisches Pressen (HIP) und anschließende Schmiedevorgänge. Seine gleichmäßige Mikrostruktur und hohe Reinheit gewährleisten außergewöhnliche mechanische Eigenschaften bei erhöhten Temperaturen über 1000°C, was es für Turbinenschaufeln, Scheiben und andere kritische rotierende Teile unverzichtbar macht. Die Pulverform ermöglicht eine präzise Kontrolle der Legierungszusammensetzung und minimiert Materialabfall im Vergleich zu herkömmlichen Ingot-Metallurgie-Routen.
Dieser Verzeichniseintrag bietet Referenzdaten für Beschaffung und Verifizierung. Das Pulver ist gekennzeichnet durch einen medianen Partikeldurchmesser (D50) von 50–150 μm, eine scheinbare Dichte von 4,5–5,5 g/cm³, eine Klopfdichte von 5,0–6,0 g/cm³ und eine Fließrate von ≤15 s/50g. Der Sauerstoffgehalt ist auf ≤100 ppm begrenzt, mit zusätzlichen Verunreinigungsgrenzen für Stickstoff (≤50 ppm), Schwefel (≤10 ppm) und Phosphor (≤10 ppm). Die Partikelgrößenverteilung ist eng, mit D10 von 20–40 μm und D90 von 100–200 μm, was gleichmäßige Eigenschaften gewährleistet. Die chemische Zusammensetzung für eine typische Inconel-718-Qualität umfasst Nickel (Rest), Chrom (17–21 Gew.-%), Kobalt (0–1 Gew.-%), Molybdän (2,8–3,3 Gew.-%), Titan (0,65–1,15 Gew.-%), Aluminium (0,2–0,8 Gew.-%) und Kohlenstoff (0,02–0,08 Gew.-%). Der Schmelzpunkt liegt zwischen 1260–1336°C, und die Sintertemperatur für die HIP-Konsolidierung beträgt typischerweise 1150–1250°C. Die Grünfestigkeit beträgt ≥10 MPa, was eine Handhabung ohne Rissbildung gewährleistet.
Alle Werte sind Referenzbereiche und müssen für das spezifische Produkt und die Anwendung bestätigt werden. Normen wie ASTM B214, B212, B213, E1409, B527, B637, E1019 und ISO 3995 sind als Beschaffungs- und Verifizierungsreferenzen aufgeführt, nicht als Zertifizierung der Konformität. Käufer sollten modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren.
Funktionsprinzip
Kugelförmige Pulverpartikel werden unter hoher Temperatur und isostatischem Druck zu vollständig dichten Vorformen konsolidiert, die dann auf Endabmessungen und mechanische Eigenschaften geschmiedet werden. Die kugelförmige Morphologie und die kontrollierte Größenverteilung des Pulvers ermöglichen eine gleichmäßige Packung und eine konsistente Verdichtung während des HIP. Die resultierende Vorform hat eine feine, homogene Mikrostruktur, die die Hochtemperaturfestigkeit und Kriechbeständigkeit der Legierung beibehält. Das anschließende Schmieden verfeinert die Kornstruktur und richtet sie an den Spannungspfaden der Komponente aus, wodurch die mechanische Leistung optimiert wird. Das Verfahren minimiert Materialabfall und ermöglicht komplexe Geometrien, die mit herkömmlicher Ingot-Metallurgie schwer zu erreichen sind.