Strukturierte Fertigungsdaten · 2026

Montagevorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Montagevorrichtung im Bereich Kraftfahrzeugherstellung anhand von Spannkraft bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Montagevorrichtung wird durch die Baugruppe aus Grundrahmen und Zentrierstifte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Spezielles Werkzeuggerät zur präzisen Positionierung und Fixierung von Fahrzeugkomponenten während Montagevorgängen.

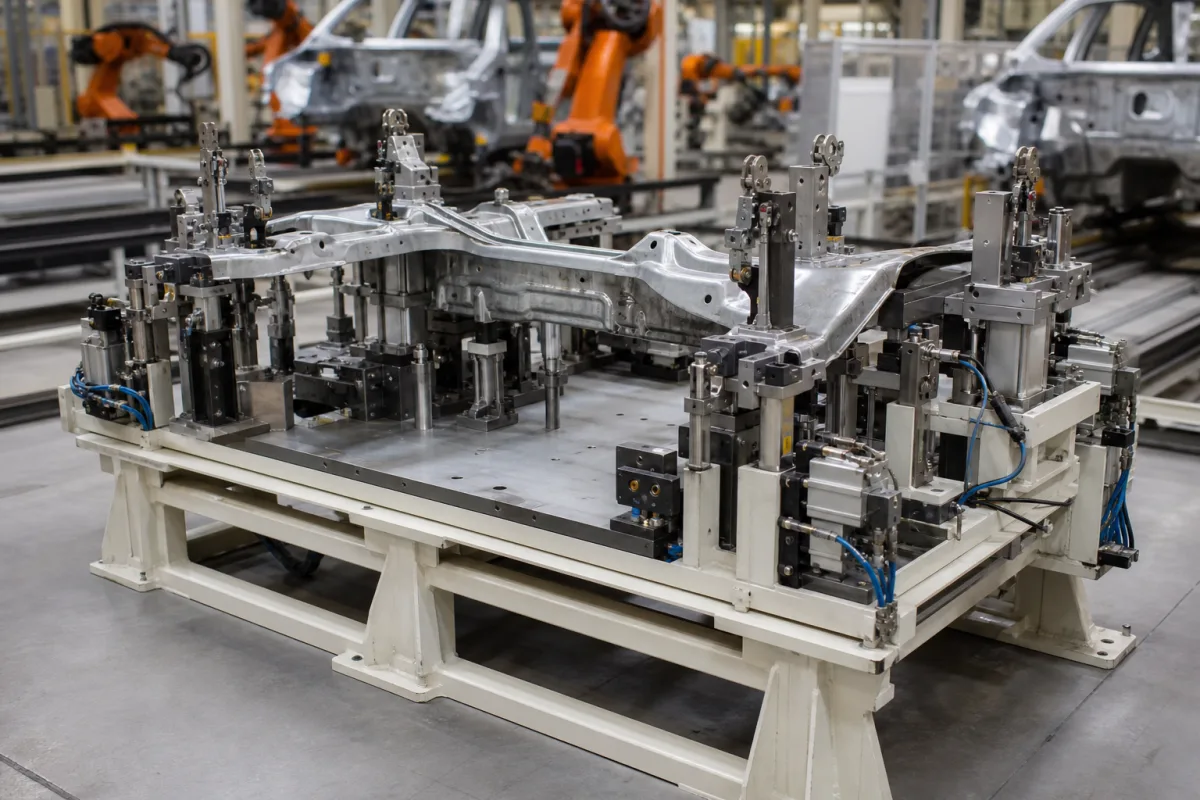
Montagevorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Montagevorrichtung ist eine kritische Komponente innerhalb einer Fahrzeugmontageeinheit, die eine präzise Positionierung, Ausrichtung und sichere Klemmung von Fahrzeugteilen während des Montageprozesses ermöglicht. Sie gewährleistet Maßgenauigkeit, Wiederholbarkeit und Qualitätskontrolle, indem sie Komponenten in ihren korrekten relativen Positionen hält, während Schweiß-, Befestigungs- oder andere Montagevorgänge durchgeführt werden. Diese Vorrichtungen sind kundenspezifisch für bestimmte Fahrzeugmodelle und Montagereihenfolgen ausgelegt. Die Vorrichtung besteht typischerweise aus einem starren Rahmen mit Positionierern, Klemmen und Stützen, die der Geometrie der Komponenten entsprechen. Sie kann pneumatische oder hydraulische Betätigung für automatisiertes Klemmen umfassen und kann Sensoren und Aktuatoren zur Überwachung und Steuerung enthalten. Montagevorrichtungen werden in der Kraftfahrzeugherstellung eingesetzt, um eine konsistente Teileplatzierung zu gewährleisten, Variationen zu reduzieren und die Produktionseffizienz zu verbessern. Sie sind für wiederholten Gebrauch und raue Betriebsbedingungen ausgelegt, einschließlich Einwirkung von Schweißfunken, Staub und Temperaturschwankungen. Die Leistung der Vorrichtung wird durch Parameter wie Klemmkraft, Positioniergenauigkeit, Wiederholbarkeit, Betriebstemperatur, Betriebsdruck, Versorgungsspannung, Schutzart, Materialgüte, Gewicht, Grundfläche, Zykluszeit und Lebensdauer charakterisiert. Diese Parameter müssen für die spezifische Anwendung und das Modell verifiziert werden. Die Vorrichtung besteht typischerweise aus hochfestem Stahl oder Aluminiumlegierung, ausgewählt nach Haltbarkeit und Gewichtsüberlegungen. Design und Konstruktion von Montagevorrichtungen unterliegen Industriestandards, und es ist wichtig zu bestätigen, dass die Vorrichtung die erforderlichen Spezifikationen für den beabsichtigten Montageprozess erfüllt. Bei der Beschaffung ist es wichtig, modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Montagevorrichtungen funktionieren, indem sie einen starren Rahmen mit präzise positionierten Positionierern, Klemmen und Stützen bereitstellen, die der Geometrie der zu montierenden Fahrzeugkomponenten entsprechen. Komponenten werden in die Vorrichtung geladen, in Position gesichert, und dann werden Montagevorgänge (Schweißen, Verschrauben usw.) durchgeführt, während die Vorrichtung die Ausrichtung beibehält. Einige Vorrichtungen können pneumatische oder hydraulische Betätigung für automatisiertes Klemmen umfassen. Die Vorrichtung stellt sicher, dass Teile in den korrekten relativen Positionen gehalten werden, was eine konsistente und genaue Montage ermöglicht. Die Klemmkraft muss ausreichen, um Komponentengewicht und Bearbeitungskräfte zu widerstehen, während Positioniergenauigkeit und Wiederholbarkeit sicherstellen, dass jeder Montagezyklus identische Ergebnisse erzeugt. Die Vorrichtung kann auch Sensoren und Aktuatoren umfassen, um den Klemmprozess zu überwachen und zu steuern, und ist für den Betrieb innerhalb spezifizierter Temperatur- und Druckbereiche ausgelegt. Das Design der Vorrichtung muss die spezifische Komponentengeometrie und Montagereihenfolge berücksichtigen und muss robust genug sein, um den Kräften und Umgebungsbedingungen während der Produktion standzuhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–50 kNMuss Bauteilgewicht und Bearbeitungskräfte übersteigen
Positioniergenauigkeit±0.05 mmEntscheidend für gleichmäßige Schweißnähte und SpaltmaßeISO 230-2
Wiederholgenauigkeit±0.02 mmSichert eine gleichbleibende Bauteilplatzierung über alle ZyklenISO 230-2
Betriebstemperatur-10–+60 °CAußerhalb des Bereichs können Dichtungs- und Sensorleistung beeinträchtigt werden
Betriebsdruck0.4–0.8 MPaUnter 0,4 MPa ist die Spannkraft unzureichend
Versorgungsspannung24 V DC ±10% VFür Sensoren und AktorenIEC 61131-2
SchutzartIP54–IP65IP65 im Schweißbereich gegen Staub und StrahlwasserIEC 60529
WerkstoffgüteAl 6061-T6 / S355JRAluminium für geringes Gewicht, Stahl für hohen VerschleißwiderstandASTM B221 / EN 10025
Gewicht50–200 kgBeeinflusst Handhabung und Rüstzeit der Linie
Stellfläche800×600–1200×800 mmMuss innerhalb des Zellenbauraums liegen
Taktzeit15–60 sEinschließlich Spannen und Entspannen
Lebensdauer500,000–1,000,000 ZyklenAbhängig von Wartung und Betriebsbedingungen

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Grundrahmen
    Bietet strukturelle Grundlage und Montagepunkte für alle Vorrichtungskomponenten
    Material: Baustahl
  • Zentrierstifte
    Präzise Positionierung von Bauteilen durch Eingriff in Bohrungen oder Konturen an den Teilen
    Material: Werkzeugstahl
  • Klemmarme
    Sichern Bauteile während der Montagevorgänge in Position
    Material: Stahllegierung
  • Stützblöcke
    Bieten zusätzliche Unterstützung, um Bauteilverformung während der Montage zu verhindern
    Material: Aluminium oder Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische Belastung bei 15 Hz Frequenz überschreitet Eigenfrequenz der Vorrichtung von 12 Hz Resonanzinduzierte Vorrichtungsverformung verursacht 0,1 mm Positionsabweichung Dämpfungsverhältnis erhöhen auf 0,3 über viskoelastische Lagerungen, Steifigkeitsoptimierung zur Verschiebung der Eigenfrequenz auf 25 Hz
Abrasive Partikelkontamination (Siliciumcarbid, 50 μm) an Positionierstift-Schnittstellen Verschleißrate von 0,01 mm/1000 Zyklen verursacht kumulativen Positionsfehler Hartverchromung (65 HRC) auf Kontaktflächen, Überdruck-Luftspülsystem bei 0,5 bar

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,01-0,05 mm Positioniertoleranz, 50-200 N Klemmkraft
Belastungs- und Ausfallgrenzen
0,08 mm Positionsabweichung, 250 N Klemmkraft, 150°C thermische Ausdehnung
Thermischer Ausdehnungskoeffizienten-Mismatch (Stahlvorrichtung: 12×10⁻⁶/°C vs. Aluminiumbauteil: 23×10⁻⁶/°C) verursacht Maßinterferenz, Hertzsche Kontaktspannung überschreitet Streckgrenze (σ_y = 250 MPa) an Klemmstellen
Fertigungskontext
Montagevorrichtung wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:-10°C bis +60°C
Montage- und Anwendungskompatibilität
Automobil-StahlkomponentenAluminium-KarosserieblecheKunststoff-Innenverkleidungen
Nicht geeignet: Hochvibrationsumgebungen ohne Dämpfung
Auslegungsdaten
  • Bauteilabmessungen und Gewicht
  • Erforderliche Positioniergenauigkeit
  • Montagezykluszeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß der Vorrichtung und Maßabweichung
Ursache: Wiederholte Klemm-/Entklemmzyklen verursachen abrasiven Verschleiß an Positionierstiften, Buchsen und Klemmflächen, was zu Positionsgenauigkeitsverlust und Bauteilfehlausrichtung führt.
Strukturelle Ermüdung oder Rissbildung
Ursache: Zyklische Belastung durch Produktionsvibrationen und Klemmkräfte, möglicherweise verstärkt durch Spannungskonzentrationen an Schweißpunkten oder scharfen Ecken, was zu Rissinitiierung und -ausbreitung führt.
Wartungsindikatoren
  • Sichtbare Fehlausrichtung oder 'Wandern' von Werkstücken während des Klemmvorgangs, was auf verschlissene Positionierelemente hinweist.
  • Ungewöhnliche Geräusche (Klackern, Schleifen oder übermäßige Vibration) während Klemmzyklen, die auf lockere Komponenten oder strukturelle Probleme hindeuten.
Technische Hinweise
  • Implementieren Sie einen vorbeugenden Wartungsplan zur Inspektion und zum Austausch von hochverschleißenden Komponenten wie Positionierstiften und Buchsen basierend auf Zyklenzählern, nicht nur auf Betriebszeit.
  • Verwenden Sie Ausrichtungsprüfwerkzeuge (z.B. Messuhren, Laserausrichtung) während routinemäßiger Kontrollen, um Maßabweichungen zu erkennen und zu korrigieren, bevor sie Ausschussteile verursachen.

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54-2005 Werkzeugmaschinen - SpannvorrichtungenDIN 6319-1 Montagevorrichtungen - Allgemeine Anforderungen
Fertigungsgenauigkeit
  • Positionsabweichung: +/-0,05mm für Positionierstifte
  • Oberflächenebenheit: 0,1mm pro 300mm Länge
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) Verifizierung
  • Funktionstest mit Referenzwerkstück

Hersteller von Montagevorrichtung

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Changzhou Anchuang Intelligent Equipment Co., Ltd.
· CN
100+ Mitarbeiter
ISO9001CE
Fertigt außerdem: Laser Cutting System、Welding Positioner、Cutting System und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “welding assembly fixture”
Quellseite ansehen ↗ anchuangwelding.com · geprüft am 2026-08-22
Tortai Technologies Co., Ltd.
Dongguan · CN
Fertigt außerdem: User Interface、Rigid-Flex PCB、Test Fixture und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Assembly Fixture”
Quellseite ansehen ↗ tortai-tech.com · geprüft am 2026-08-28
Wuxi Haoshuo Technology Co.,Ltd.
· CN
Fertigt außerdem: Transformer Winding Machine、Vacuum Impregnation System、Heat Treatment Furnace und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Radiator Horizontal Assembly Fixture”
Quellseite ansehen ↗ transformermachines.com · geprüft am 2026-09-01

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktuatormotor

Ein Elektromotor, der elektrische Energie in präzise mechanische Bewegung umwandelt, um einen Aktuatormechanismus anzutreiben.

Spezifikationen ansehen ->
Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird eine Montagevorrichtung verwendet?

Eine Montagevorrichtung wird verwendet, um Fahrzeugkomponenten während Montagevorgängen wie Schweißen, Verschrauben oder anderen Fügeprozessen präzise zu positionieren und zu fixieren. Sie gewährleistet Maßgenauigkeit und Wiederholbarkeit, indem sie Teile in ihren korrekten relativen Positionen hält.

Aus welchen Materialien bestehen Montagevorrichtungen typischerweise?

Montagevorrichtungen bestehen üblicherweise aus hochfestem Stahl oder Aluminiumlegierung. Stahl bietet hohe Verschleißfestigkeit, während Aluminium eine leichte Option darstellt. Die Wahl hängt von den Anwendungsanforderungen wie Gewicht und Haltbarkeit ab.

Welche Schlüsselparameter sind bei der Auswahl einer Montagevorrichtung zu beachten?

Zu den Schlüsselparametern gehören Klemmkraft, Positioniergenauigkeit, Wiederholbarkeit, Betriebstemperatur, Betriebsdruck, Versorgungsspannung, Schutzart, Materialgüte, Gewicht, Grundfläche, Zykluszeit und Lebensdauer. Diese müssen für die spezifische Anwendung und das Modell verifiziert werden.

Wie kann ich verifizieren, dass eine Montagevorrichtung meinen Anforderungen entspricht?

Sie sollten den rechtlichen Hersteller oder Lieferanten konsultieren, um modellspezifische Werte und Normen zu bestätigen. Die aufgeführten Parameter und Normen sind Referenzbereiche und müssen für Ihren spezifischen Montageprozess und Ihre Komponentengeometrie validiert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Montagevorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Montagevorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Modulares Fahrzeugchassis-Montagesystem
Nächstes Produkt
Motor
AngebotChat