Strukturierte Fertigungsdaten · 2026

Fahrzeugmontageeinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Fahrzeugmontageeinheit im Bereich Kraftfahrzeugherstellung anhand von Nennlastkapazität bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Fahrzeugmontageeinheit wird durch die Baugruppe aus Montagevorrichtung und Roboterarm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine modulare Komponente innerhalb eines industriellen Systems, die für die Montage von Fahrzeugstrukturen und Unterbaugruppen verantwortlich ist.

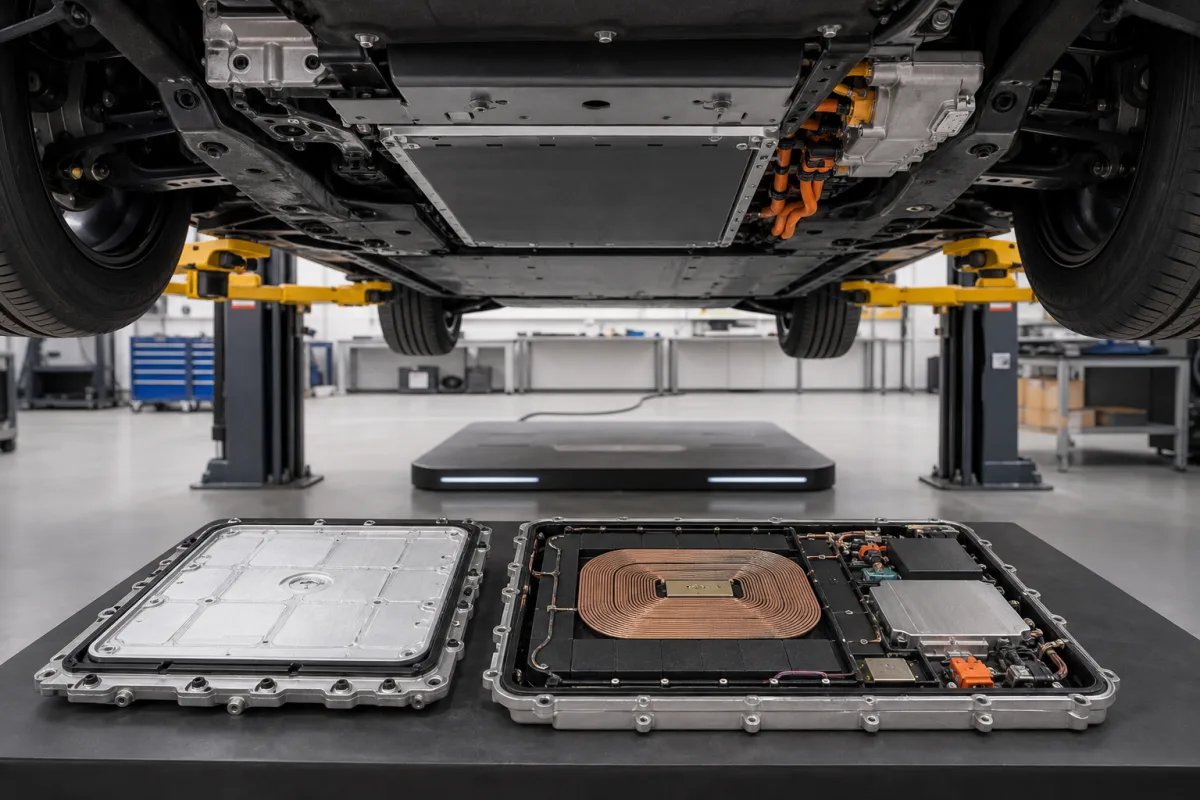
Fahrzeugmontageeinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Fahrzeugmontageeinheit ist eine spezialisierte Komponente innerhalb des industriellen Systems, die die kritische Funktion der Montage von Fahrzeugrahmen, Fahrgestellen und großen Unterbaugruppen durch präzise Positionierung, Füge- und Befestigungsvorgänge ausführt und als Schlüsselstation im gesamten Fahrzeugherstellungsprozess dient. Diese Einheit integriert sich mit Materialhandhabungssystemen, um Unterkomponenten zu empfangen, verwendet Ausrichtvorrichtungen und Roboterarme für präzise Positionierung und führt dann Fügeoperationen durch Schweißen, Verschrauben oder Nieten durch, um vollständige Fahrzeugstrukturen zu erstellen, bevor sie zu nachfolgenden Stationen transferiert werden. Die Einheit besteht aus Baustahl (Güten Q235–Q345 gemäß GB/T 700) und Aluminiumlegierung, mit einer Rahmenspezifikation von Q235–Q345. Sie bietet eine Nennlastkapazität von 500–2000 kg pro Montagestation (ISO 10791), eine Positioniergenauigkeit von ±0,05 mm für kritische Verbindungen (ISO 9283) und eine Zykluszeit von 60–180 Sekunden pro Montagevorgang. Der Betriebsdruck beträgt 0,6–0,8 MPa (ISO 8573-1), die Versorgungsspannung beträgt 380–480 V AC dreiphasig, 50/60 Hz (IEC 60038), und die Steuerspannung beträgt 24 V DC ±10% (IEC 61131-2). Die Einheit arbeitet bei Umgebungstemperaturen von 5–45°C (IEC 60068-2) und hat eine Schutzart von IP54–IP65 (IEC 60529). Ihr Gewicht ohne Werkzeug beträgt 1500–3500 kg, die Stellfläche beträgt 3–6 m², der Geräuschpegel in 1 m Entfernung beträgt ≤75 dB(A) (ISO 11201), und die Werkzeugwechselzeit beträgt 5–15 Sekunden. Diese Werte sind Referenzbereiche aus dem Verzeichnis und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Die Einheit ist für die Integration in Fahrzeugmontagelinien ausgelegt, und ihre Leistung sollte bei der Beschaffung gemäß den aufgeführten Standards validiert werden.

Funktionsprinzip

Die Fahrzeugmontageeinheit empfängt Fahrzeugunterkomponenten über Materialhandhabungssysteme, positioniert sie präzise mit Ausrichtvorrichtungen und Roboterarmen und führt dann Fügeoperationen durch Schweißen, Verschrauben oder Nieten durch, um vollständige Fahrzeugstrukturen zu erstellen, bevor sie zu nachfolgenden Stationen transferiert werden. Das Steuerungssystem der Einheit verwaltet die Abfolge der Operationen und gewährleistet eine Wiederholgenauigkeit von ±0,05 mm. Es verwendet pneumatische und elektrische Systeme, um Werkzeuge und Vorrichtungen zu betätigen, mit Betriebsdruck und Spannung wie angegeben. Die Einheit ist für den Dauerbetrieb innerhalb der angegebenen Temperatur- und Schutzbereiche ausgelegt, und ihre Werkzeuge können innerhalb von 5–15 Sekunden automatisch gewechselt werden, um verschiedene Montageaufgaben zu bewältigen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennlastkapazität500–2000 kgMaximum payload per assembly stationISO 10791
Positioniergenauigkeit±0.05 mmRepeatability for critical jointsISO 9283
Taktzeit60–180 sPer assembly operation
Betriebsdruck0.6–0.8 MPaPneumatic system supplyISO 8573-1
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensorsIEC 61131-2
Betriebstemperatur5–45 °CAmbient range for continuous operationIEC 60068-2
SchutzartIP54–IP65Dust and water resistanceIEC 60529
RahmenmaterialQ235–Q345Structural steel gradeGB/T 700
Gewicht1500–3500 kgUnit weight without tooling
Stellfläche3–6 Floor space required
Geräuschpegel≤75 dB(A)At 1 m distanceISO 11201
Werkzeugwechselzeit5–15 sAutomatic tool changer

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Montagevorrichtung
    Hält und positioniert Fahrzeugkomponenten während der Montagevorgänge
    Material: Werkzeugstahl
  • Roboterarm
    Positioniert die Unterbaugruppen in der Vorrichtung und trägt die Fügewerkzeuge.
  • Verbindungsmechanismus (Schweißen / Verschrauben / Nieten)
    Stellt die eigentlichen Verbindungen her, die Unterbaugruppen in eine Karosseriestruktur verwandeln.
  • Materialhandhabungssystem
    Führt Unterkomponenten zu und bewegt die fertige Struktur zur nächsten Station.
  • Steuerungssystem
    Sequenziert die Operationen und hält die angegebene Positioniergenauigkeit.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination über ISO 4406 18/16/13 Reinheitsgrad Servoventil-Spulenklemmung verursacht 0,3 Sekunden Positionierungsverzögerung Installation von 3 μm Absolutfilterung mit Differenzdrucküberwachung bei 0,15 MPa
Roboter-Endeffektor-Lagerabnutzung übersteigt 0,1 mm radiales Spiel Montagekraftschwankung übersteigt ±15 % von 2000 N Nennwert Implementierung piezoelektrischer Kraftsensoren mit 10 N Auflösung und automatischem Lageraustausch bei 0,08 mm Verschleiß

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Hydraulikdruck, 20-40 N·m Drehmoment pro Befestigungselement, 0,1-0,5 mm Positioniertoleranz
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 1,5 MPa verursacht Dichtungsbruch, Befestigungsdrehmoment über 50 N·m induziert Bolzenscherung, Positionierfehler über 1,0 mm verursacht Fehlausrichtung
Hydraulikdichtungsausfall aufgrund von Elastomer-Extrusion bei 1,5 MPa (Poisson-Zahl 0,49), Bolzenscherversagen bei 50 N·m Drehmoment (Scherfestigkeit 400 MPa Stahl), fehlausrichtungsinduzierter Spannungskonzentrationsfaktor Kt=3,2 bei 1,0 mm Versatz
Fertigungskontext
Fahrzeugmontageeinheit wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Vehicle Assembly Station

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Weitere Spezifikationen:Max. Montagekraft: 50 kN, Positioniergenauigkeit: ±0,1 mm
Betriebstemperatur:-20°C bis 80°C
Montage- und Anwendungskompatibilität
Stahl-FahrgestellkomponentenAluminium-KarosserieblecheVerbundwerkstoff-Teilbaugruppen
Nicht geeignet: Korrosive chemische Umgebungen
Auslegungsdaten
  • Fahrzeugmodellabmessungen
  • Produktionsrate (Einheiten/Stunde)
  • Erforderliches Montagepräzisionsniveau

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Förderbandfehlausrichtung
Ursache: Unsachgemäße Vorspannung, verschlissene Rollen oder strukturelle Fehlausrichtung, die zu Bandlaufproblemen, Kantenbeschädigung und vorzeitigem Verschleiß führen.
Überhitzung des Servomotors des Roboterarms
Ursache: Übermäßige Einschaltdauer, unzureichende Kühlung oder Lagerabnutzung, die zu thermischer Degradation der Wicklungen und Isolationsversagen führen.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche von Fördersystemen, die auf Lagerausfall oder Fehlausrichtung hinweisen
  • Inkonsistente Schweißqualität oder Roboter-Positionsfehler, die Servo-Drift oder Encoder-Fehler signalisieren
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Schwingungsanalyse und Thermografie an kritischen rotierenden Komponenten, um frühe Ausfallmuster zu erkennen
  • Einrichtung automatisierter Schmiersysteme mit präzisen Intervallen und Mengen für Roboter-Gelenke und Linearführungen, um Verschleiß und Kontamination zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO/TS 16949:2009 - Qualitätsmanagement für die AutomobilproduktionDIN 70020 - Fahrzeugabmessungen und -gewichte
Fertigungsgenauigkeit
  • Karosserieblechspalt: +/- 0,5 mm
  • Radstellung: +/- 0,1 Grad
Qualitätsprüfung
  • Maßliche Verifizierung mit Koordinatenmessgerät (KMG)
  • Funktionale Sicherheitsprüfung (Bremsen, Lenkung, Elektrik)

Hersteller von Fahrzeugmontageeinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3D-Visionsführungssystem

Ein Computer-Vision-System, das 3D-Bildgebung nutzt, um Roboter-Montagevorgänge in der Automobilfertigung zu führen.

Spezifikationen ansehen ->
Betätigungsmechanismus (z. B. Hebel, Pedal, Hydraulikzylinder)

Eine mechanische oder hydraulische Komponente, die die Fahrereingabe in Kraft umwandelt, um das Bremssystem zu betätigen.

Spezifikationen ansehen ->
Aktuator (z.B. Magnetspule, Pneumatikzylinder)

Ein Gerät, das Energie in mechanische Bewegung umwandelt, um Kraft in Brems-/Kupplungssystemen aufzubringen oder zu lösen.

Spezifikationen ansehen ->
Klebstoffauftragsmodul

Ein präzises Robotermodul, das bei der automatisierten Montage Klebstoff auf Karosserieteile aufträgt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Nennlastkapazität der Fahrzeugmontageeinheit?

Die Nennlastkapazität beträgt 500–2000 kg pro Montagestation, wie im Verzeichnis angegeben. Dies ist ein Referenzbereich; die genaue Kapazität für ein bestimmtes Modell muss mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden.

Welche Normen werden für die Fahrzeugmontageeinheit referenziert?

Das Verzeichnis listet Normen wie ISO 10791 für Lastkapazität, ISO 9283 für Positioniergenauigkeit, ISO 8573-1 für Betriebsdruck, IEC 60038 für Versorgungsspannung, IEC 61131-2 für Steuerspannung, IEC 60068-2 für Temperatur, IEC 60529 für Schutzart, GB/T 700 für Rahmenmaterial und ISO 11201 für Geräuschpegel. Diese sind Verifikationsreferenzen und implizieren keine Zertifizierung.

Welche Materialien werden in der Fahrzeugmontageeinheit verwendet?

Die Einheit besteht aus Baustahl (Güten Q235–Q345 gemäß GB/T 700) und Aluminiumlegierung. Die Rahmenspezifikation ist Q235–Q345. Dies entspricht dem Verzeichnis; tatsächliche Materialien können variieren und sollten bestätigt werden.

Was ist der Betriebstemperaturbereich der Fahrzeugmontageeinheit?

Der Betriebstemperaturbereich beträgt 5–45°C für Dauerbetrieb, gemäß IEC 60068-2. Dies ist ein Referenzbereich; der tatsächliche zulässige Bereich für eine spezifische Einheit sollte mit dem Hersteller verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Fahrzeugmontageeinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Fahrzeugmontageeinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Fahrzeugchassis
Nächstes Produkt
Federbaugruppe / Aufhängung
AngebotChat