Strukturierte Fertigungsdaten · 2026

Karosserie-Absenkstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Karosserie-Absenkstation im Bereich Kraftfahrzeugherstellung anhand von Hubkapazität bis Hubweg eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Karosserie-Absenkstation wird durch die Baugruppe aus Überkopf-Hubmechanismus und Ausrichtungssystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisierte Station in der Endmontage, in der die Fahrzeugkarosserie präzise auf den Fahrgestellrahmen abgesenkt wird
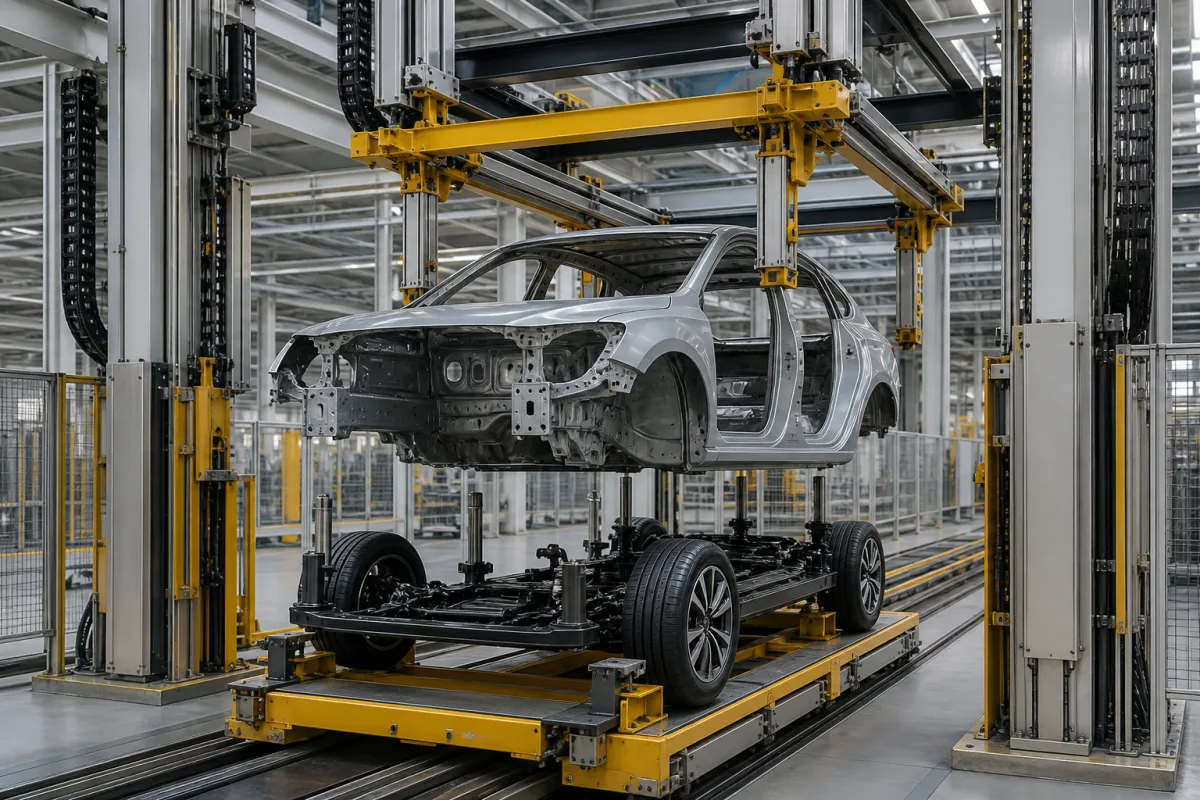
Karosserie-Absenkstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Karosserie-Absenkstation ist ein kritischer Arbeitsplatz in Automobil-Endmontagesystemen. Ihre Hauptfunktion besteht darin, die Fahrzeugkarosserieschale präzise zu positionieren und auf die Fahrgestellrahmen-Baugruppe abzusenken. Diese Station gewährleistet die korrekte Ausrichtung der Karosseriebefestigungspunkte mit den Fahrgestellkomponenten vor den dauerhaften Befestigungsvorgängen. Die Station besteht typischerweise aus einem Rahmen aus Baustahl, einem Überkopf-Hebemechanismus und Präzisionspositioniersystemen. Sie ist für die Handhabung von Karosserien in Rohbau und Fahrgestellbaugruppen mit einem Gewicht von 3000 bis 5000 kg ausgelegt, mit einem vertikalen Hub von 1500 bis 2500 mm, um ausreichenden Freiraum für Fahrgestell und Werkzeuge zu schaffen. Die Positioniergenauigkeit ist kritisch, typischerweise innerhalb von ±0,5 mm, um die korrekte Ausrichtung von Karosseriehalterungen und Passstiften zu gewährleisten. Die Zykluszeit, einschließlich Absenken, Positionieren und Entspannen, beträgt 45 bis 90 Sekunden. Die Station arbeitet mit einer Drehstromversorgung von 380–480 V AC (50/60 Hz) und einer Steuerspannung von 24 V DC ±10%. Der Betriebsdruck für pneumatische Systeme beträgt 1,0–1,6 MPa. Der Betriebstemperaturbereich liegt bei 0–45 °C, und der Schutzgrad beträgt IP54–IP65 gemäß IEC 60529, wobei IP65 für Waschbereiche empfohlen wird. Das Rahmenmaterial ist typischerweise Q235B-Baustahl (GB/T 700), und die Führungsschienen bestehen aus 45#-Stahl (GB/T 699), induktionsgehärtet für Verschleißfestigkeit. Das Maschinengewicht, einschließlich Basis, Säulen und Hebemechanismus, beträgt etwa 8000–12000 kg, und die Stellfläche (L×B) beträgt 6000×4000 mm, ohne Steuerschrank und Sicherheitszäune. Das Arbeitsprinzip besteht darin, mit Überkopf-Hebemechanismen und Präzisionspositioniersystemen die Karosserie von einem Überkopf-Förderer zu übernehmen, sie mit dem Fahrgestell mithilfe von Laser- oder Sichtführung auszurichten und sie dann mit kontrolliertem Absenken sanft auf den Rahmen abzusenken, um Schäden an Komponenten zu vermeiden. Diese Station ist für die Aufrechterhaltung von Qualität und Effizienz in der Automobil-Endmontage unerlässlich. Für spezifische Anwendungen verifizieren Sie alle Parameter und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Karosserie-Absenkstation verwendet einen Überkopf-Hebemechanismus, um die Karosserie von einem Überkopf-Förderer aufzunehmen. Präzisionspositioniersysteme wie Laser- oder Sichtführung richten die Karosserie am Fahrgestellrahmen aus. Anschließend wird die Karosserie mit kontrolliertem Absenken sanft auf den Rahmen abgesenkt, um Schäden zu vermeiden. Die Station gewährleistet die korrekte Ausrichtung der Karosseriebefestigungspunkte mit den Fahrgestellkomponenten vor dem Befestigen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Hubkapazität3000–5000 kgMust exceed body-in-white plus chassis weight
Hubweg1500–2500 mmDetermines clearance for chassis and tooling
Positioniergenauigkeit±0.5 mmCritical for alignment of body mounts and dowels
Taktzeit45–90 sIncludes lowering, locating, and unclamping
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensorsIEC 61131-2
Betriebstemperatur0–45 °COutside range may affect seals and electronics
SchutzartIP54–IP65IP65 for washdown areasIEC 60529
RahmenmaterialQ235BStructural steel, painted or galvanizedGB/T 700
Führungsschienenmaterial45#Induction hardened for wear resistanceGB/T 699
Maschinengewicht8000–12000 kgIncludes base, columns, and lifting mechanism
Stellfläche (L×B)6000×4000 mmExcludes control cabinet and safety fencing

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumlegierung Präzisionslager

Komponenten / BOM

Components / BOM
  • Überkopf-Hubmechanismus
    Überträgt und stützt die Fahrzeugkarosserie während des Ablassvorgangs
    Material: Baustahl
  • Ausrichtungssystem
    Sichert die präzise Positionierung des Aufbaus relativ zum Fahrgestell
    Material: Aluminiumlegierung mit optischen Komponenten
  • Steuerungssystem
    Regelt die Abwärtsgeschwindigkeit und Positionierungsgenauigkeit
    Material: Elektronische Bauteile in Stahlgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Rückmeldungsverlust aufgrund elektromagnetischer Störungen bei 85–108 MHz Positionsregelungsfehler, der zu einem Positionierungsüberschuss von 3,2–5,8 mm führt Abgeschirmte Encoder-Kabel mit Ferritkernen und differenzieller Signalübertragung bei 5-V-Logikpegeln
Hydraulikzylinder-Dichtungsverschleiß durch thermische Zyklen zwischen –20 °C und 80 °C Fluidleckage bei 15–25 ml/min, die einen Druckabfall von 210 bar auf <150 bar verursacht Fluorcarbon-Elastomer-Dichtungen mit 0,5 mm radialer Kompression und 1,2 mm Nutfüllverhältnis

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5–2,0 mm Positionierungsgenauigkeit, 0,1–0,5 m/s Absenkgeschwindigkeit, 15–25 kN Klemmkraft
Belastungs- und Ausfallgrenzen
Positionierungsfehler > 2,5 mm verursacht Fehlausrichtung, Absenkgeschwindigkeit > 0,7 m/s verursacht Aufprallschäden, Klemmkraft < 10 kN verursacht unzureichende Kopplung
Kinematische Fehlausrichtung, die die elastischen Verformungsgrenzen der Montageschnittstellen überschreitet (Hookesches Gesetz: σ = Eε), Aufprallenergie, die die Streckgrenze der Fahrgestellschweißnähte überschreitet (σ_y = 250 MPa für Automobilstahl), unzureichende Vorspannung, die Reibkorrosion an verschraubten Verbindungen verursacht
Fertigungskontext
Karosserie-Absenkstation wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (abhängig vom pneumatischen/hydraulischen System)
Durchflussrate:N/A (abhängig vom pneumatischen/hydraulischen System)
Betriebstemperatur:5 °C bis 40 °C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Automobil-MontagelinienSchwerlastgerätefertigungLuftfahrt-Strukturbau
Nicht geeignet: Korrosive chemische Umgebungen (z. B. Säurebäder, Salzsprühprüfbereiche)
Auslegungsdaten
  • Fahrzeugkarosseriegewicht und -abmessungen
  • Erforderliche Positionierungsgenauigkeitstoleranz
  • Produktionslinien-Takzeitvorgaben

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Strukturelle Ermüdungsrissbildung
Ursache: Zyklische Stoßbelastung durch wiederholtes Absetzen schwerer Komponenten, die die Dauerfestigkeitsgrenzen des Materials überschreitet, oft verstärkt durch Spannungskonzentrationen an Schweißnähten oder Befestigungspunkten.
Hydraulikzylinder-Dichtungsversagen
Ursache: Kontaminationseintrag (Partikel, Feuchtigkeit) in das Hydraulikfluid, der zu abrasivem Verschleiß der Dichtungen führt, kombiniert mit Hochdruckspitzen während der Absetzereignisse.
Wartungsindikatoren
  • Sichtbare Risse oder Verformungen in Strukturbauteilen, insbesondere um Schweißzonen und Montagewinkel
  • Abnormale Hydrauliksystemgeräusche (Klopfen, Zischen) oder ungleichmäßige Zylinderbewegung während der Absetzzyklen
Technische Hinweise
  • Regelmäßige Ultraschall-Dickenprüfung und Eindringprüfung an hochbelasteten Bereichen durchführen, um Mikrorisse vor der Ausbreitung zu erkennen
  • Zweistufige Filtration mit Feuchtigkeitsentfernung im Hydrauliksystem installieren und ein Fluidanalyseprogramm einrichten, um den ISO 4406-Sauberkeitscode ≤18/16/13 aufrechtzuerhalten

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungskriterien für SchutzeinrichtungenDIN EN 60204-1 - Sicherheit von Maschinen - Elektrische Ausrüstung
Fertigungsgenauigkeit
  • Ausrichtung: ±0,5 mm über 1000 mm Länge
  • Oberflächengüte: Ra 3,2 μm maximal
Qualitätsprüfung
  • Lastprüfung bis 150 % der Nennkapazität
  • Zerstörungsfreie Prüfung (ZfP) der strukturellen Integrität

Hersteller von Karosserie-Absenkstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->
Automatisiertes Anhänger-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von Anhänger- und Sattelanhängerstrukturen

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hubkapazität der Karosserie-Absenkstation?

Die Hubkapazität ist mit 3000–5000 kg angegeben und muss das kombinierte Gewicht von Karosserie in Rohbau und Fahrgestell überschreiten. Bestätigen Sie die genaue Kapazität für Ihr spezifisches Modell mit dem Hersteller.

Welche Positioniergenauigkeit kann erwartet werden?

Die Positioniergenauigkeit beträgt typischerweise ±0,5 mm, was für die Ausrichtung von Karosseriehalterungen und Passstiften entscheidend ist. Verifizieren Sie die tatsächliche Genauigkeit für Ihre Anwendung mit dem Lieferanten.

Was sind die elektrischen Anforderungen?

Die Station benötigt eine Drehstromversorgung von 380–480 V AC (50/60 Hz) und eine Steuerspannung von 24 V DC ±10%. Stellen Sie sicher, dass Ihre Einrichtung diese Spezifikationen erfüllt.

Was ist der Betriebstemperaturbereich?

Der Betriebstemperaturbereich liegt bei 0–45 °C. Ein Betrieb außerhalb dieses Bereichs kann Dichtungen und Elektronik beeinträchtigen. Fragen Sie beim Hersteller nach erweiterten Temperaturoptionen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Karosserie-Absenkstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Karosserie-Absenkstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Jalousie-Baugruppe
Nächstes Produkt
Karosserieaufnahme / Träger
AngebotChat