Technische Definition
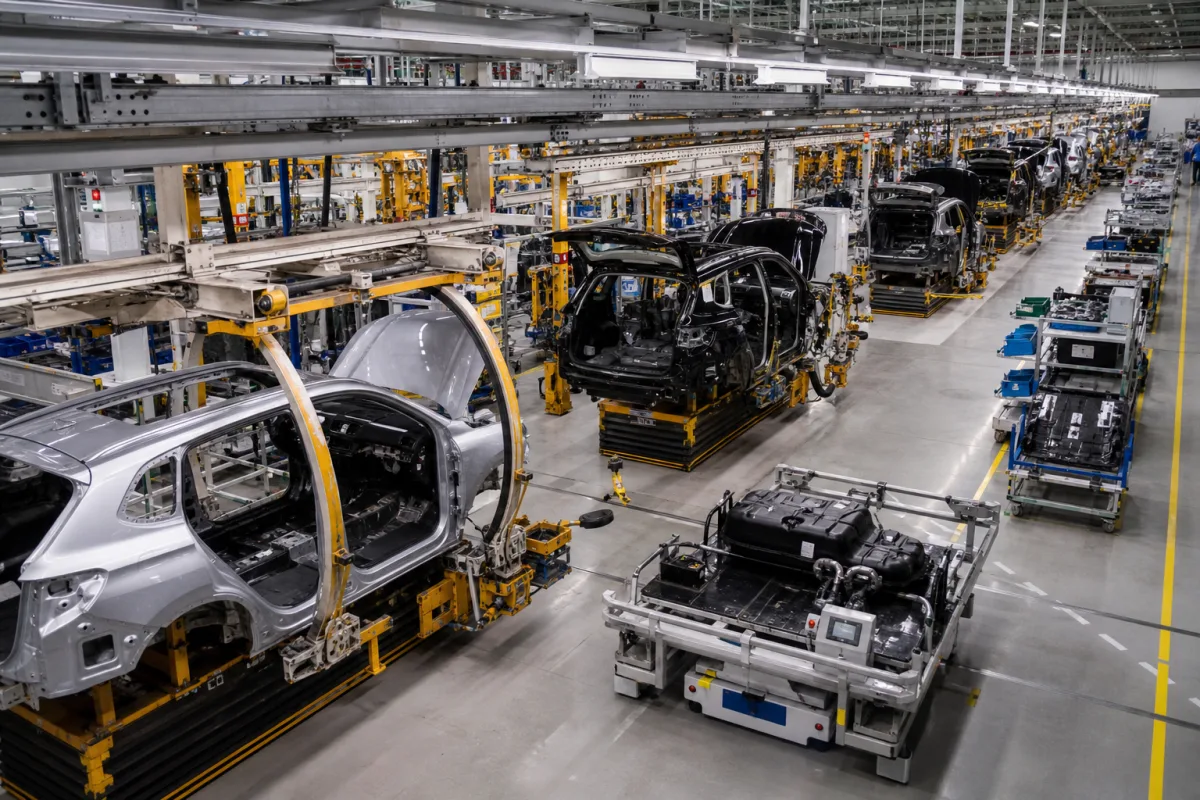
Das Automobil-Endmontagesystem ist ein umfassendes industrielles System, das für die sequenzielle Montage kompletter Kraftfahrzeuge, einschließlich Personenkraftwagen, leichter Nutzfahrzeuge und Nutzfahrzeuge, ausgelegt ist. Diese integrierte Produktionslinie koordiniert mehrere spezialisierte Arbeitsstationen durch automatisierte Materialhandhabungssysteme, um Fahrgestell, Antriebsstrang, Karosserie, Innenraum und elektrische Komponenten zu fertigen Fahrzeugen zusammenzubauen. Es dient als zentrale Fertigungsinfrastruktur für Automobil-OEMs und ermöglicht eine Produktion in hohen Stückzahlen mit gleichbleibender Qualitätskontrolle während des gesamten Montageprozesses. Das System stellt eine kritische Kapitalinvestition in Automobilfertigungsanlagen dar und erfordert eine präzise Synchronisation mechanischer, elektrischer und Steuerungssubsysteme.
Typische Systemparameter umfassen eine Produktionskapazität von 20–40 Fahrzeugen pro Stunde, eine Systemlänge von 300–800 Metern, Fördergeschwindigkeiten von 0,5–2,0 m/min und einen Stromverbrauch von 150–400 kW. Die Taktzeit pro Station beträgt 90–180 Sekunden, mit einer Nutzlastkapazität von 500–1500 kg. Die Positioniergenauigkeit für automatisierte Stationen beträgt ±0,5 mm, und der Betriebstemperaturbereich liegt bei 5–45°C. Das System arbeitet mit Druckluft von 0,6–0,8 MPa (ISO 8573-1) und benötigt eine Drehstromversorgung von 380 V AC ±10 %, 50 Hz (IEC 60038). Das Steuerungssystem ist SPS-basiert mit Ethernet/IP (IEC 61131-3), und Sicherheitskreise entsprechen ISO 13849-1 PL d. Der Geräuschpegel an Bedienerplätzen beträgt ≤75 dB(A) gemäß ISO 11201.
Diese Werte sind Referenzbereiche für Verzeichniszwecke und müssen mit dem Hersteller für spezifische Modelle und Anwendungen verifiziert werden. Das System ist für die Integration mit MES/SCADA-Systemen ausgelegt, und seine modulare Architektur ermöglicht Anpassungen an spezifische Produktionsanforderungen. Käufer sollten alle technischen Spezifikationen, einschließlich der Normenkonformität, vor dem Kauf mit dem Lieferanten bestätigen.
Funktionsprinzip
Fahrzeuge bewegen sich sequenziell durch spezialisierte Stationen auf automatisierten Förderbändern, während Robotersysteme und menschliche Bediener Komponenten gemäß präzisen Montagereihenfolgen installieren, die von speicherprogrammierbaren Steuerungen (SPS) und Manufacturing Execution Systems (MES) gesteuert werden. Das Fördersystem transportiert Fahrzeuge mit Geschwindigkeiten von 0,5–2,0 m/min, und jede Station hat eine Taktzeit von 90–180 Sekunden. Automatisierte Stationen verwenden eine Positioniergenauigkeit von ±0,5 mm, um eine präzise Passgenauigkeit der Komponenten zu gewährleisten. Das gesamte System arbeitet in einem Temperaturbereich von 5–45°C und verwendet Druckluft von 0,6–0,8 MPa für Werkzeuge und Automatisierung. SPS koordinieren die Abfolge, während MES Produktionsdaten und Qualitätskennzahlen verfolgt. Sicherheitskreise entsprechen ISO 13849-1 PL d, und Geräuschpegel werden an Bedienerplätzen auf ≤75 dB(A) gehalten.