Strukturierte Fertigungsdaten · 2026

Positioniervorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Positioniervorrichtung im Bereich Kraftfahrzeugherstellung anhand von Spannkraft bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Positioniervorrichtung wird durch die Baugruppe aus Grundplatte und Zentrierstift beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

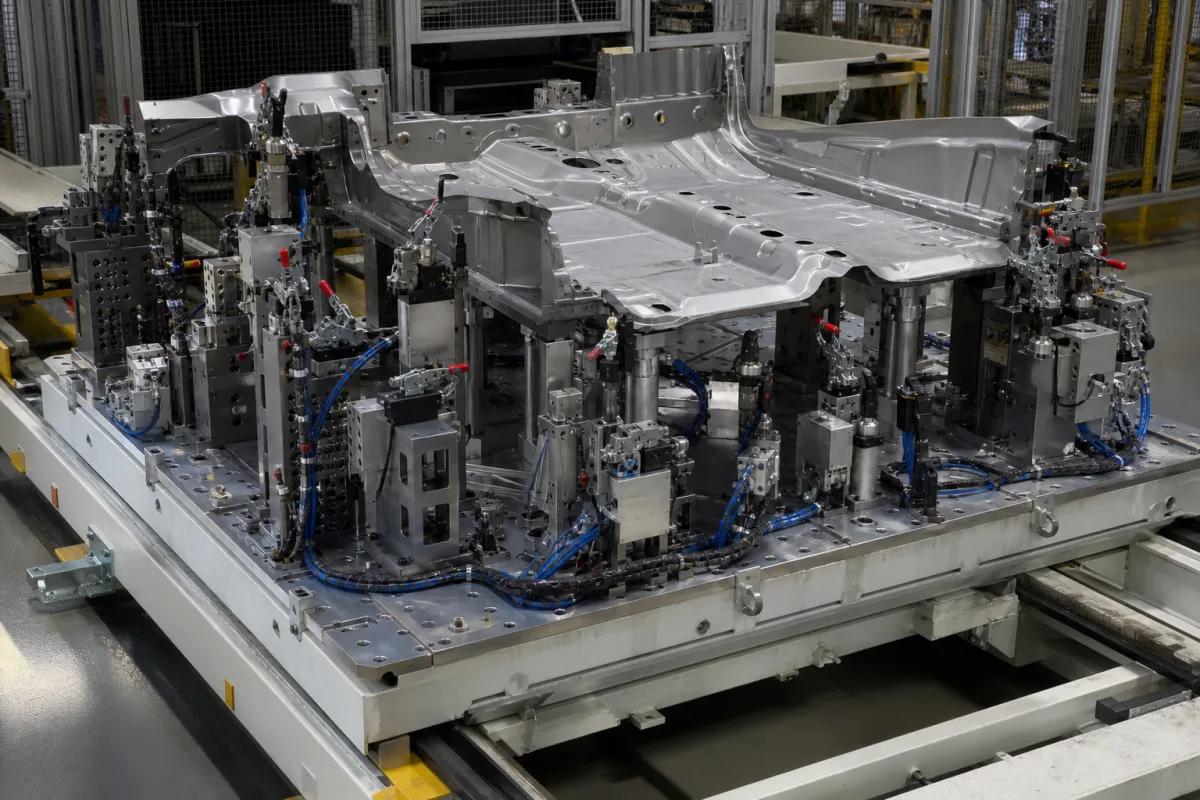
Eine spezielle Spannvorrichtung, die Trailerrahmenkomponenten während des Roboterschweißens präzise hält und positioniert.

Positioniervorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Positioniervorrichtung ist eine Komponente in der Fahrzeugherstellung, speziell im System des Trailerrahmen-Schweißroboters. Ihre Hauptfunktion besteht darin, Trailerrahmen-Strukturelemente wie Träger, Querträger und Halterungen sicher zu spannen und präzise in der richtigen räumlichen Ausrichtung zu positionieren. Dies gewährleistet präzises, konsistentes und qualitativ hochwertiges Roboterschweißen, indem manuelle Positionierungsfehler eliminiert und automatisierte, wiederholbare Prozesse ermöglicht werden. Die Vorrichtung verwendet mechanische Spannmittel (häufig hydraulisch oder pneumatisch), die vom Robotersteuerungssystem aktiviert werden. Sie enthält präzise bearbeitete Positionierstifte, Anschläge und Flächen, die die Trailerrahmenkomponenten gegen eine feste Bezugsebene referenzieren, sodass alle Teile vor und während des Schweißzyklus in ihren exakten Positionen gehalten werden. Wichtige Parameter umfassen eine Spannkraft von 5–20 kN, Positioniergenauigkeit von ±0,05 mm (ISO 230-2), Wiederholbarkeit von ±0,02 mm (ISO 230-2), Betriebsdruck von 1,0–1,6 MPa, Betriebstemperatur von -10 bis 60 °C, Schutzart IP54–IP65 (IEC 60529) und Spannhub von 25–50 mm. Die Vorrichtung besteht typischerweise aus Kohlenstoffstahl oder legiertem Stahl, mit Materialgüte S355JR (EN 10025) und verzinkter Oberfläche (ISO 2081). Das Gewicht liegt zwischen 150–350 kg, die Grundfläche zwischen 1200×800 und 2000×1200 mm, und die Zykluszeit zwischen 30–60 Sekunden. Diese Werte sind Referenzbereiche des Verzeichnisses und müssen mit dem Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden. Die Vorrichtung ist für die Serienproduktion ausgelegt, gewährleistet konsistente Schweißnahtplatzierung und passt sich verschiedenen Rahmenquerschnitten an. Es ist wichtig, alle Spezifikationen und Normen vor der Beschaffung oder Verwendung mit dem Hersteller zu bestätigen.

Funktionsprinzip

Die Vorrichtung verwendet mechanische Spannmittel (häufig hydraulisch oder pneumatisch), die vom Robotersteuerungssystem aktiviert werden, um das Werkstück zu greifen. Sie enthält präzise bearbeitete Positionierstifte, Anschläge und Flächen, die die Trailerrahmenkomponenten gegen eine feste Bezugsebene referenzieren, sodass alle Teile vor und während des Schweißzyklus in ihren exakten Positionen gehalten werden. Dies eliminiert manuelle Positionierungsfehler und ermöglicht automatisierte, wiederholbare Schweißprozesse.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–20 kNRequired to hold frame components during robotic welding without deformation.
Positioniergenauigkeit±0.05 mmEnsures consistent weld seam placement.ISO 230-2
Wiederholgenauigkeit±0.02 mmCritical for high-volume production.ISO 230-2
Betriebstemperatur-10–60 °COutside this range, seals may fail.
SchutzartIP54–IP65Protects against dust and water splashes in welding environment.IEC 60529
WerkstoffS355JRHigh-strength steel for durability and weldability.EN 10025
OberflächenbehandlungZinc-platedCorrosion resistance in industrial environment.ISO 2081
Gewicht150–350 kgDepends on fixture size and configuration.
Stellfläche1200×800–2000×1200 mmVaries with workpiece dimensions.
Spannhub25–50 mmAccommodates different frame cross-sections.
Taktzeit30–60 sIncludes clamping, positioning, and release.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Legierungsstahl

Komponenten / BOM

Components / BOM
  • Grundplatte
    Bietet eine starre, ebene Grundlage zur Montage aller anderen Vorrichtungskomponenten und zur Positionierung der gesamten Baugruppe innerhalb der Roboterzelle.
    Material: Stahl
  • Zentrierstift
    Positioniert das Werkstück präzise durch Eingriff in vorgebohrte Löcher in den Anhängerrahmenkomponenten und definiert die primäre Lage.
    Material: gehärteter Stahl
  • Klemmarm
    Beweglicher Arm, der Kraft aufbringt, um das Werkstück fest gegen die Anschlagflächen und Stifte zu halten.
    Material: Stahl
  • Stützblock
    Bietet zusätzliche vertikale Unterstützung für das Werkstück, um Durchbiegen oder Vibrationen während des Schweißens zu verhindern.
    Material: Stahl
  • Positionieranschläge
    Fixieren Sie das Werkstück gegen eine Bezugsfläche in den Richtungen, die die Stifte nicht einschränken.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination mit 15 μm Partikeln, die den ISO 4406 18/16/13 Reinheitscode überschreiten Blockierung des Wegeventils verursacht 40% Reduktion der Spannkraft Installation einer 10 μm Absolutfilterung mit Differenzdrucküberwachung bei 0,3 MPa Warnschwelle
Zyklische Belastung mit 0,5 Hz Frequenz, die 10⁷ Zyklen bei 250 N Amplitude überschreitet Ermüdungsrissbildung an Rundschweißnähten der Vorrichtungsgrundplatte (Spannungskonzentrationsfaktor Kt=2,8) Implementierung von Kugelstrahlen zur Erzeugung von 400 MPa Druckeigenspannung an kritischen Schweißstellen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,02-0,05 mm Positionstoleranz, 150-300 N Spannkraft, 20-80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Spannkraft fällt unter 100 N, Positionstoleranz überschreitet 0,1 mm, Temperatur überschreitet 120°C
Thermische Ausdehnungsdifferenz zwischen Vorrichtungsstahl (α=12×10⁻⁶/°C) und Aluminiumrahmenkomponenten (α=23×10⁻⁶/°C) verursacht dimensionsbedingte Drift, Hydraulikdruckverlust unter 5 MPa führt zu unzureichender Spannkraft
Fertigungskontext
Positioniervorrichtung wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Maximale Spannkraft: 5000 N, Maximaler Hydraulikdruck: 200 bar
Weitere Spezifikationen:Positioniergenauigkeit: ±0,1 mm, Wiederholgenauigkeit: ±0,05 mm, Schwingungstoleranz: ≤5 g RMS
Betriebstemperatur:0°C bis 50°C (Betrieb), -20°C bis 70°C (Lagerung)
Montage- und Anwendungskompatibilität
Stahl-AnhängerrahmenkomponentenAluminium-StrukturelementeVorbehandelte Metallteile
Nicht geeignet: Umgebungen mit korrosivem chemischem Einfluss
Auslegungsdaten
  • Bauteilabmessungen und -geometrie
  • Erforderliche Spannkraft für Schweißstabilität
  • Layoutbeschränkungen der Roboterschweißzelle

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleißbedingte Fehlausrichtung
Ursache: Wiederholte Spannzyklen verursachen Verschleiß an Kontaktflächen und Passstiften, was zu Positionsdrift und reduzierter Genauigkeit führt.
Ermüdungsversagen von Spannkomponenten
Ursache: Zyklische Belastung durch wiederholte Betätigung führt zu Materialermüdung in kritischen Komponenten wie Backen, Aktuatoren oder Befestigungselementen.
Wartungsindikatoren
  • Sichtbare Verschleißspuren, Riefen oder Verformungen an Positionierflächen und Spannkomponenten
  • Hörbares Schleifen, Klicken oder übermäßige Vibration während der Spannvorgänge
Technische Hinweise
  • Implementieren Sie regelmäßige Präzisionskalibrierungsprüfungen mit zertifizierten Messwerkzeugen, um Positionsdrift zu erkennen und zu korrigieren, bevor sie die Produktionsqualität beeinträchtigt
  • Erstellen Sie einen vorbeugenden Wartungsplan für die Schmierung beweglicher Teile und den Austausch von Verschleißteilen basierend auf dokumentierten Zyklenzählungen anstelle von Zeitintervallen

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54-2005 - Verfahren zur Bewertung der Leistung von numerisch gesteuerten BearbeitungszentrenDIN 6325 - Passstifte, gehärtet und geschliffen
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,01 mm
  • Ebenheit: 0,05 mm pro 300 mm
Qualitätsprüfung
  • Verifizierung mit Koordinatenmessgerät (KMG)
  • Wiederholbarkeitsprüfung mit Messuhr

Hersteller von Positioniervorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->
Automatisiertes Anhänger-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von Anhänger- und Sattelanhängerstrukturen

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion der Positioniervorrichtung?

Die Positioniervorrichtung spannt und positioniert Trailerrahmenkomponenten während des Roboterschweißens präzise, um eine genaue Ausrichtung und konsistente Schweißqualität zu gewährleisten.

Was sind typische Spannkraft und Positioniergenauigkeit?

Die Spannkraft liegt zwischen 5 und 20 kN, die Positioniergenauigkeit bei ±0,05 mm gemäß ISO 230-2. Dies sind Referenzwerte; bestätigen Sie diese mit dem Hersteller für Ihr spezifisches Modell.

Welche Normen werden für die Parameter der Vorrichtung referenziert?

Zu den Normen gehören ISO 230-2 für Genauigkeit und Wiederholbarkeit, IEC 60529 für Schutzart, EN 10025 für Material und ISO 2081 für Oberflächenbehandlung. Diese sind Verifikationsreferenzen, keine Zertifizierungen.

Wie verifiziere ich die Eignung der Vorrichtung für meine Anwendung?

Konsultieren Sie den Hersteller oder Lieferanten, um zu bestätigen, dass Spannkraft, Hub, Grundfläche und andere Parameter Ihren Werkstückabmessungen und Schweißanforderungen entsprechen. Verifizieren Sie immer die Normenkonformität für Ihren spezifischen Einsatz.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Positioniervorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Positioniervorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Pneumatikventile
Nächstes Produkt
Qualitätskontrollstation
AngebotChat