Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißroboter für Anhängerrahmen im Bereich Herstellung von Anhängern und Sattelaufliegern anhand von Schweißgeschwindigkeit bis Positioniergenauigkeit eingeordnet.
Ein typisches Schweißroboter für Anhängerrahmen wird durch die Baugruppe aus Roboterarm und Schweißstromquelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Industrielles Robotersystem für automatisiertes Schweißen von Strukturrahmen für Anhänger und Sattelauflieger
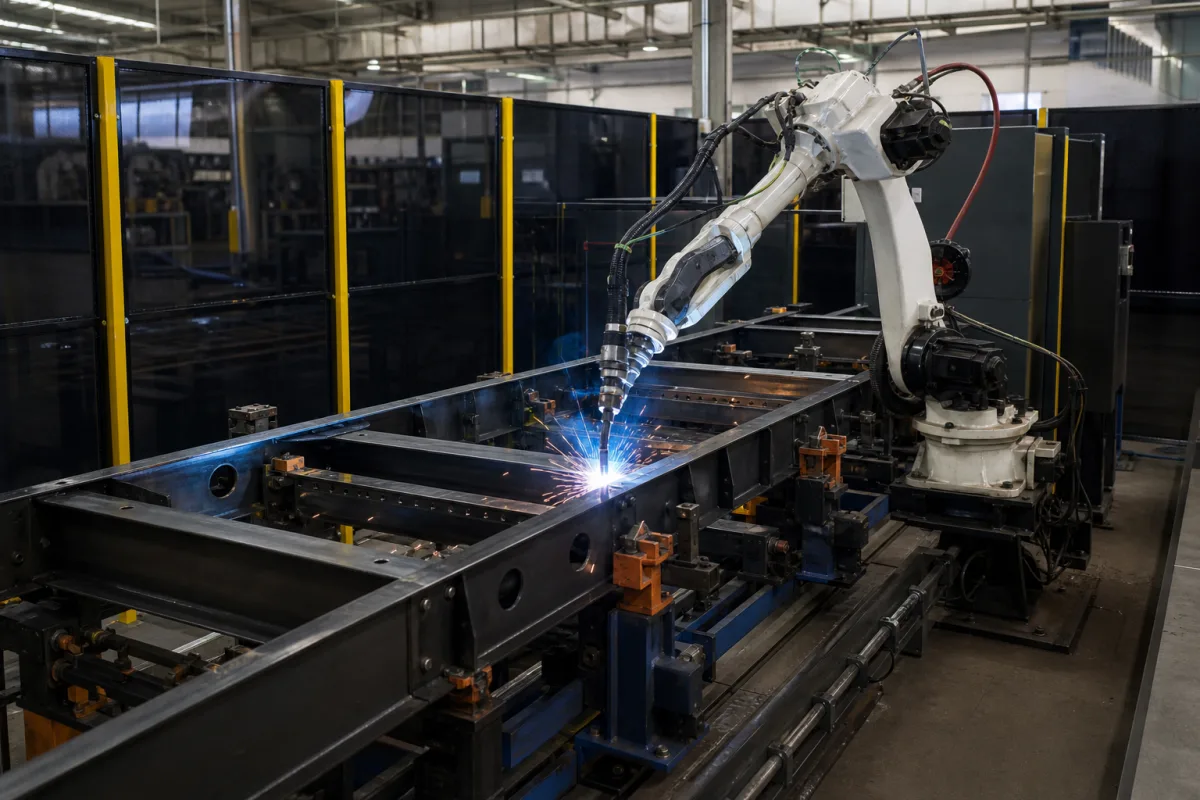
Technische Details und Fertigungskontext für Schweißroboter für Anhängerrahmen
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Schweißgeschwindigkeit | 0.5–2.0 mm/min | Maximale Vorschubgeschwindigkeit während des Schweißvorgangs |
| Positioniergenauigkeit | ±0.05 mm | Wiederholgenauigkeit der SchweißbahnpositionierungISO 9283 |
| Maximale Rahmenlänge | 12000 Meter | Längste Anhängerrahmenlänge, die aufgenommen werden kann |
| Schweißstrombereich | 50–350 A | Verfügbarer Schweißstrom für verschiedene Materialdicken |
| Leistungsbedarf | 380–480 kVA | Elektrischer Leistungsbedarf im BetriebIEC 60038 |
| Achsenzahl | 6 | 6-axis articulated robot for complex weld paths |
| Maximale Nutzlast | 10–20 kg | Capacity for welding torch and ancillary equipmentISO 9283 |
| Wiederholgenauigkeit | ±0.02 mm | Ensures consistent weld quality across multiple cyclesISO 9283 |
| Betriebstemperaturbereich | -10–45 °C | Suitable for typical factory environments |
| Schutzart | IP54 | Protected against dust and water splashesIEC 60529 |
| Maschinengewicht | 1500–2500 kg | Includes robot arm, base, and control cabinet |
| Stellfläche | 5000×4000 mm | Approximate area required for installation |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | N/V (Schweißprozess, keine Fluidhandhabung) |
| Durchflussrate: | N/V (Schweißprozess, keine Fluidhandhabung) |
| Betriebstemperatur: | 5°C bis 40°C (Betriebsumgebung) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Laut Produktdaten ist das System für hochfesten Stahl und Aluminiumlegierungen ausgelegt. Die tatsächliche Schweißbarkeit hängt jedoch von den spezifischen Materialgüten und Dicken ab, die mit dem Hersteller bestätigt werden sollten.
Die angegebene maximale Rahmenlänge beträgt 12000 mm (12 Meter). Dies ist ein Referenzwert und kann je nach spezifischer Konfiguration und Spannvorrichtung variieren. Verifizieren Sie dies mit dem Lieferanten für Ihre Anwendung.
Die Produktdaten referenzieren ISO 9283 für Positioniergenauigkeit, Wiederholbarkeit und Nutzlast; IEC 60038 für Leistungsbedarf; und IEC 60529 für Schutzart. Diese Normen dienen nur zur Verifizierung und implizieren keine Zertifizierung.
Der Betriebstemperaturbereich beträgt -10 bis 45 °C. Dies gibt die Umgebungsbedingungen an, für die das System ausgelegt ist. Stellen Sie sicher, dass Ihre Einrichtung diese Bedingungen erfüllt.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.