Strukturierte Fertigungsdaten · 2026

Qualitätskontrollstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Qualitätskontrollstation im Bereich Kraftfahrzeugherstellung anhand von Betriebsdruck bis Prüfkraftbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Qualitätskontrollstation wird durch die Baugruppe aus Messplatte und Koordinatenmessmaschinen-Arm (CMM-Arm) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

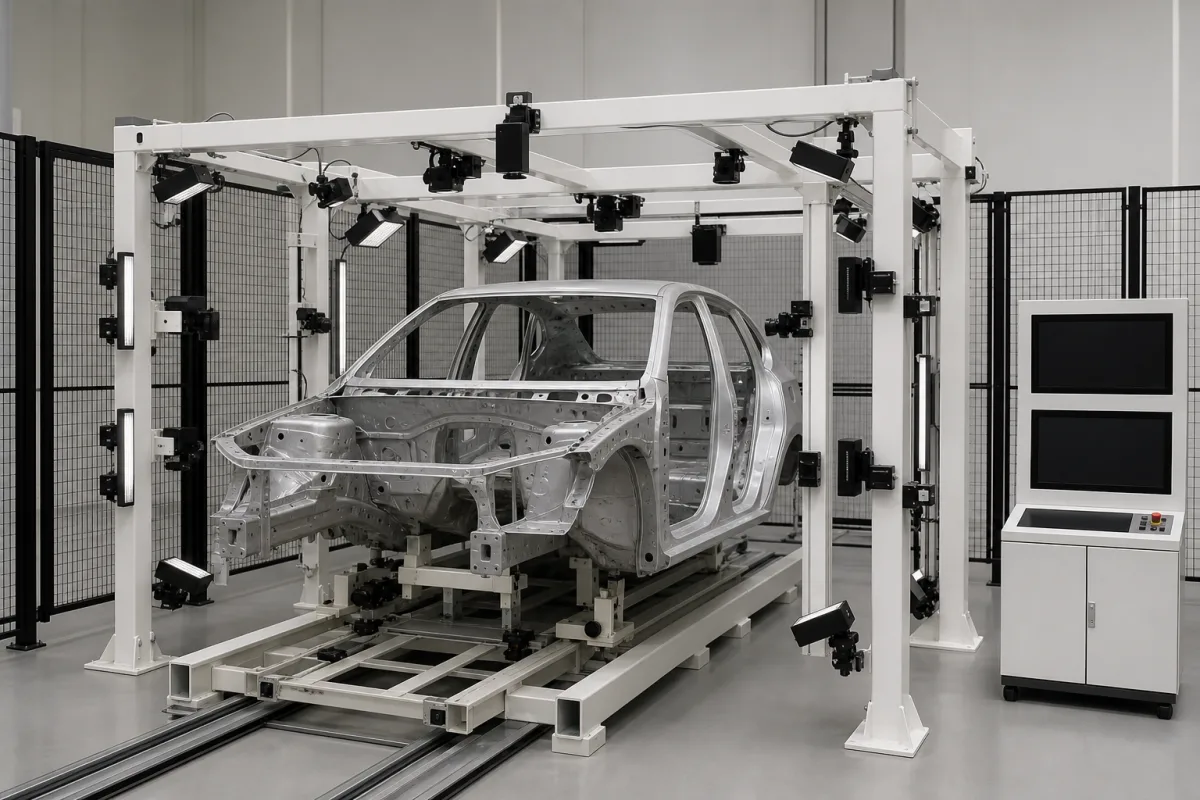
Eine spezielle Inspektions- und Teststation in einer Automobilmontagelinie zur Überprüfung der Qualität von Fahrwerkskomponenten und der Montagegenauigkeit.

Qualitätskontrollstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Qualitätskontrollstation ist eine spezialisierte Arbeitsstation, die in das modulare Fahrwerksmontagesystem für Automobile integriert ist. Sie dient dazu, montierte Fahrwerkskomponenten systematisch zu inspizieren, zu messen und zu testen, um sicherzustellen, dass sie den festgelegten Qualitätsstandards, Maßtoleranzen und funktionalen Anforderungen entsprechen, bevor sie zu nachfolgenden Montagestufen gelangen. Die Station ist ein kritischer Teil der Montagelinie und bietet eine kontrollierte Umgebung zur Überprüfung der Integrität und Präzision von Fahrwerksteilen. Bedienpersonal oder automatisierte Systeme an der Station verwenden kalibrierte Messwerkzeuge wie Messschieber, Lehren, Koordinatenmessgeräte (KMG) sowie Vision-Systeme und Funktionstester, um kritische Abmessungen, Schweißnahtintegrität, Komponentenausrichtung und mechanische Eigenschaften gegen vordefinierte Spezifikationen zu prüfen. Die Ergebnisse werden für die Rückverfolgbarkeit und Prozesskontrolle protokolliert, was kontinuierliche Verbesserung und Qualitätssicherung ermöglicht. Die Station ist aus Materialien wie Edelstahl, Aluminiumlegierung und Industriekunststoffen gefertigt, was Haltbarkeit und Beständigkeit gegenüber der anspruchsvollen Automobilfertigungsumgebung gewährleistet. Der Rahmen besteht aus Baustahl der Güte S355JR und bietet Steifigkeit und Stabilität. Die Station arbeitet innerhalb definierter Parameter: Betriebsdruck 1,0–1,6 MPa, Prüfkraftbereich 5–50 kN, Positioniergenauigkeit ±0,05 mm (gemäß ISO 230-2), Messauflösung 0,001 mm, Zykluszeit 30–60 Sekunden, Versorgungsspannung 24 V DC ±10% (gemäß IEC 61131-2), Leistungsaufnahme 0,5–2,0 kW, Betriebstemperatur 0–50 °C (gemäß IEC 60068-2-1/2), Luftfeuchtigkeitsbereich 20–80% RH nicht kondensierend (gemäß IEC 60068-2-78) und Schutzart IP54–IP65 (gemäß IEC 60529). Die Station wiegt 800–1500 kg und hat eine Grundfläche von 2,5–4,0 m². Diese Parameter sind Referenzbereiche für typische Konfigurationen; tatsächliche Werte müssen mit dem Hersteller für spezifische Modelle und Anwendungen bestätigt werden. Die Station ist für die Integration in bestehende Montagelinien konzipiert, mit kompakten Abmessungen, um Platzbedarf zu minimieren. Es ist wichtig, alle Spezifikationen und Normen mit dem Lieferanten zu verifizieren, um die Eignung für den beabsichtigten Einsatz sicherzustellen.

Funktionsprinzip

Die Qualitätskontrollstation funktioniert, indem sie die montierte Fahrwerkskomponente an einem bestimmten Inspektionspunkt positioniert. Bedienpersonal oder automatisierte Systeme verwenden dann kalibrierte Instrumente wie Messschieber, Lehren, KMG, Vision-Systeme und Funktionstester, um kritische Abmessungen zu messen, Schweißnahtintegrität zu prüfen, Komponentenausrichtung zu verifizieren und mechanische Eigenschaften gegen vordefinierte Spezifikationen zu testen. Die Messungen werden mit Toleranzgrenzen verglichen, und die Ergebnisse werden in einem Rückverfolgbarkeitssystem aufgezeichnet. Wenn ein Parameter außerhalb akzeptabler Bereiche liegt, kennzeichnet die Station die Komponente für Nacharbeit oder Ablehnung. Das Steuerungssystem der Station verwaltet die Reihenfolge der Tests, die Datenerfassung und die Kommunikation mit dem zentralen Steuerungssystem der Montagelinie. Regelmäßige Kalibrierung der Messwerkzeuge und regelmäßige Wartung der Station gewährleisten konsistente Genauigkeit. Die Station ist für den Betrieb unter bestimmten Umgebungsbedingungen ausgelegt; Abweichungen von diesen Bedingungen können die Messgenauigkeit beeinträchtigen, daher wird die Überwachung von Temperatur und Luftfeuchtigkeit empfohlen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Prüfkraftbereich5–50 kNCovers chassis component loads
Positioniergenauigkeit±0.05 mmEnsures assembly alignmentISO 230-2
Messauflösung0.001 mmFor high-precision inspection
Taktzeit30–60 sMatches line speed
Versorgungsspannung24 ±10% V DCFor sensors and controlsIEC 61131-2
Leistungsaufnahme0.5–2.0 kWIncludes PLC and actuators
Betriebstemperatur0–50 °COutside range affects sensor accuracyIEC 60068-2-1/2
Luftfeuchtigkeitsbereich20–80 % RHNon-condensingIEC 60068-2-78
SchutzartIP54–IP65Dust and water resistanceIEC 60529
RahmenmaterialS355JRStructural steel for rigidityEN 10025-2
Gewicht800–1500 kgDepends on options
Stellfläche2.5–4.0 Compact for line integration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Industrielle Polymere

Komponenten / BOM

Components / BOM
  • Messplatte
    Bietet eine stabile, ebene Fläche zur Positionierung von Fahrgestellkomponenten während der Inspektion
    Material: Granit oder rostfreier Stahl
  • Koordinatenmessmaschinen-Arm (CMM-Arm)
    Automatisierte Präzisionsmessvorrichtung zur Erfassung von 3D-Maßdaten von Fahrgestellkomponenten
    Material: Kohlenstofffaserverbundwerkstoff mit Keramiklagern
  • Sichtprüfsystem
    Kamerabasiertes System zur visuellen Prüfung von Oberflächendefekten, Schweißnahtqualität sowie Bauteilvorhandensein und -ausrichtung
    Material: Gehäuse aus Aluminium mit optischen Glaslinsen
  • Datenerfassungsterminal
    Computerschnittstelle für Bediener zur Eingabe von Prüfergebnissen, Anzeige von Spezifikationen und Erstellung von Qualitätsberichten
    Material: Industriegeprüfter Kunststoff und gehärtetes Glas
  • Funktionstester
    Führt die mechanischen Eigenschaftsprüfungen durch, die die Dimensionsmessung nicht abdecken kann.
  • Station-Steuerungssystem
    Sequenziert die Tests, zeichnet die Ergebnisse auf und kommuniziert mit der Linie.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Encoderpulsverlust aufgrund elektromagnetischer Störung von benachbarten Schweißstationen (15 kA Impulse bei 2 kHz) Positionsrückmeldungsfehler akkumuliert auf 3,2 mm über 120 Sekunden, verursacht Roboterarmkollision mit Fahrgestell Installieren Sie Mu-Metall-Abschirmung (μr=20.000) um Encoderkabel, implementieren Sie Kalman-Filterung mit 0,1 mm Fehlerkorrektur, fügen Sie redundanten Absolutencoder (17-Bit-Auflösung) hinzu
Kondensatbildung auf CCD-Sensoren, wenn Umgebungstaupunkt 15°C mit 5°C Kühldelta überschreitet Optischer Übertragungsverlust von 67% bei 650 nm Wellenlänge, verursacht Anstieg der Fehlauswurfsrate von 0,1% auf 8,3% Integrieren Sie Peltier-Kühlung mit PID-Regelung, die Sensortemperatur 10K über Taupunkt hält, wenden Sie hydrophobe Nanobeschichtungen mit Kontaktwinkel >150° an, implementieren Sie Spülluftsystem bei 0,3 bar mit -40°C Taupunkt

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Förderergeschwindigkeit, 20-1000 N Inspektionskraft, 0,01-0,1 mm Messauflösung
Belastungs- und Ausfallgrenzen
Förderergeschwindigkeit über 2,5 m/s verursacht Teilefehlausrichtung >0,5 mm, Inspektionskraft über 1200 N induziert plastische Verformung in Fahrgestellkomponenten, Messauflösungsverschlechterung über 0,15 mm verfehlt DIN EN ISO 9001:2015 Toleranzanforderungen
Resonanzschwingung bei 25-40 Hz von Förderermotorharmoniken verursacht optische Sensorfehlausrichtung, thermische Ausdehnungsdifferenz zwischen Aluminium-Sensorgehäuse (α=23,1×10⁻⁶/K) und Stahl-Montagerahmen (α=11,0×10⁻⁶/K) bei ΔT>15K induziert 0,05 mm Positionsdrift, Partikelkontamination über 1000 Partikel/m³ (DIN EN ISO 14644-1 Klasse 7) streut Lasertriangulationssignale
Fertigungskontext
Qualitätskontrollstation wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nur atmosphärisch (nicht druckbeaufschlagtes System)
Durchflussrate:Nicht zutreffend für diese stationäre Prüfstation
Betriebstemperatur:15-35°C (Betrieb), -10 bis 50°C (Lagerung)
Montage- und Anwendungskompatibilität
Automobil-Fahrgestell-StahlkomponentenAluminiumlegierungs-AufhängungsteilePolymer-/Verbundwerkstoff-Strukturelemente
Nicht geeignet: Korrosive chemische Testumgebungen (z.B. Salzsprühkammern)
Auslegungsdaten
  • Maximale Komponentenabmessungen (L×B×H)
  • Erforderlicher Inspektionsdurchsatz (Einheiten/Stunde)
  • Verfügbare Bodenfläche und Versorgungsanschlüsse

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Sensorabweichung/Kalibrierungsverlust
Ursache: Umweltkontamination (Staub, Feuchtigkeit), thermische Zyklen oder mechanischer Stoß führen zu Messungenauigkeiten in optischen, Druck- oder Abmessungssensoren.
Mechanischer Verschleiß in Förder-/Handhabungskomponenten
Ursache: Reibung, Fehlausrichtung oder unzureichende Schmierung verursachen Verschleiß in Bändern, Rollen, Lagern oder Führungen, was zu Staus oder Positionierungsfehlern führt.
Wartungsindikatoren
  • Hörbares Schleifen, Quietschen oder unregelmäßige Geräusche von Motoren, Lagern oder Fördersystemen.
  • Visuelle Fehlausrichtung von Produkten auf der Linie, inkonsistente Messungen oder häufige Fehlauswürfe durch Sensoren.
Technische Hinweise
  • Implementieren Sie einen proaktiven Kalibrierungs- und Reinigungsplan für alle Sensoren und optischen Komponenten unter Verwendung herstellerempfohlener Verfahren und Umgebungskontrollen.
  • Etablieren Sie ein zustandsbasiertes Überwachungsprogramm (z.B. Schwingungsanalyse, Thermografie) für mechanische Komponenten und setzen Sie strenge Ausrichtungs- und Schmierungsprotokolle durch.

Konformität und Fertigungsnormen

Referenznormen
DIN ISO 2859-1 Verfahren für die Stichprobenprüfung anhand qualitativer MerkmaleDIN EN ISO 14644-1 Reinräume und zugehörige Reinraumbereiche
Fertigungsgenauigkeit
  • Maßgenauigkeit: +/-0,05 mm
  • Oberflächenebenheit: 0,08 mm/m
Qualitätsprüfung
  • Koordinatenmessgerät (KMG)-Verifizierung
  • Funktionale Leistungsprüfung

Hersteller von Qualitätskontrollstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->
Automatisiertes Anhänger-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von Anhänger- und Sattelanhängerstrukturen

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck der Qualitätskontrollstation?

Die Station dient zur Inspektion und Prüfung montierter Fahrwerkskomponenten, um sicherzustellen, dass sie Qualitätsstandards, Maßtoleranzen und funktionale Anforderungen erfüllen, bevor sie weiter montiert werden.

Welche Messwerkzeuge werden an der Station verwendet?

Kalibrierte Werkzeuge wie Messschieber, Lehren, KMG, Vision-Systeme und Funktionstester werden verwendet, um kritische Abmessungen, Schweißnahtintegrität, Ausrichtung und mechanische Eigenschaften zu prüfen.

Was sind die Umgebungsbedingungen für den Betrieb?

Die Station arbeitet bei Temperaturen von 0 bis 50 °C und Luftfeuchtigkeit von 20% bis 80% RH nicht kondensierend. Abweichungen können die Sensorgenauigkeit beeinträchtigen.

Wie wird die Rückverfolgbarkeit gewährleistet?

Alle Inspektionsergebnisse werden in einem Rückverfolgbarkeitssystem protokolliert, was Prozesskontrolle und Qualitätssicherung in der gesamten Montagelinie ermöglicht.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Qualitätskontrollstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Qualitätskontrollstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Positioniervorrichtung
Nächstes Produkt
Qualitätsprüfmodul
AngebotChat