Strukturierte Fertigungsdaten · 2026

Spritzgießmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Spritzgießmaschine im Bereich Herstellung von Kunststoffprodukten anhand von Schließkraft bis Einspritzdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Spritzgießmaschine wird durch die Baugruppe aus Spritzeinheit und Spannvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industriemaschine, die Kunststoffpellets schmilzt und in Formen spritzt, um Kunststoffprodukte zu formen.

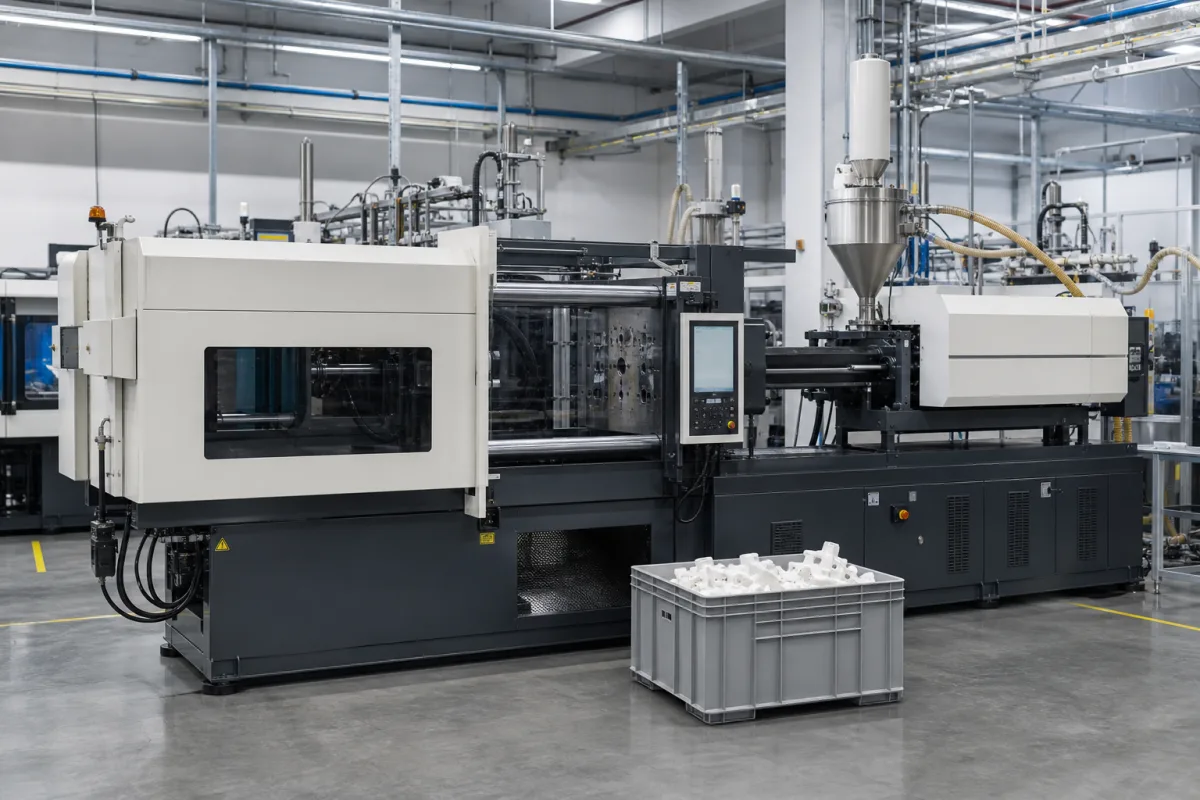
Spritzgießmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Spritzgießmaschine ist eine zentrale Industrieausrüstung in der Kunststoffherstellung, die zur Produktion von hochpräzisen Kunststoffkomponenten in großen Stückzahlen eingesetzt wird. Sie funktioniert, indem thermoplastische Materialien aufgeschmolzen und unter hohem Druck in kundenspezifisch gefertigte Formen eingespritzt werden. Diese Maschine ist in B2B-Lieferketten unverzichtbar für die Herstellung von Autoteilen, medizinischen Geräten, Verpackungen und Elektronikgehäusen. Ihre Effizienz und Wiederholbarkeit machen sie für die Massenproduktion konsistenter Kunststoffprodukte in vielen Branchen unverzichtbar. Die Maschine besteht typischerweise aus einer Spritzeinheit, einer Schließeinheit und einem Steuerungssystem. Die Spritzeinheit schmilzt und spritzt den Kunststoff, während die Schließeinheit die Form während des Spritzens und Abkühlens geschlossen hält. Das Steuerungssystem verwaltet den gesamten Zyklus, einschließlich Temperatur, Druck und Zeit. Wichtige Parameter bei der Auswahl einer Spritzgießmaschine sind Schließkraft, Spritzdruck, Schneckendurchmesser, maximale Formgröße, Zykluszeit, Schussgewicht, Plastifizierleistung, Spritzgeschwindigkeit, Anzahl der Temperaturzonen, Heizleistung, Stromverbrauch, Maschinengewicht, Abmessungen und Geräuschpegel. Diese Parameter variieren stark je nach Anwendung und müssen mit dem Hersteller für spezifische Modelle verifiziert werden. Die Maschine ist für den Dauerbetrieb in industriellen Umgebungen ausgelegt, wobei ordnungsgemäße Wartung Langlebigkeit und konstante Leistung gewährleistet. Regelmäßige Kontrollen von Hydrauliksystemen, Heizelementen und Schneckenverschleiß sind unerlässlich. Die Leistung der Maschine wirkt sich direkt auf Produktqualität, Zykluszeiten und Energieverbrauch aus. Bei der Beschaffung ist es entscheidend, zu bestätigen, dass die Maschine die erforderlichen Spezifikationen erfüllt und relevante Normen wie ISO 3744 für Geräuschmessung einhält. Verifizieren Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor dem Kauf.

Funktionsprinzip

Kunststoffpellets werden in einen beheizten Zylinder gefördert, geschmolzen und dann unter hydraulischem oder elektrischem Druck in einen geschlossenen Formhohlraum gepresst, wo sie abkühlen und zu der gewünschten Form erstarren. Der Prozess beginnt in der Plastifiziereinheit, wo die Schnecke rotiert, um die Pellets zu fördern und zu schmelzen. Sobald die Schmelze homogen ist, bewegt sich die Schnecke vorwärts, um die Schmelze in die Form zu spritzen. Die Form wird von der Schließeinheit geschlossen gehalten, die eine Kraft aufbringt, die ausreicht, um dem Spritzdruck entgegenzuwirken. Nachdem der Kunststoff abgekühlt und erstarrt ist, öffnet sich die Form und das Teil wird ausgeworfen. Der Zyklus wiederholt sich automatisch, mit präziser Kontrolle über Temperatur, Druck und Zeit, um eine gleichbleibende Qualität zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schließkraft500–4000 tMaximaler Formenschließdruck
Einspritzdruck150–250 MPaMaximaldruck während der Kunststoffeinspritzung
Schneckendurchmesser30–120 mmDurchmesser der Plastifizierschnecke
Maximale Formgröße400×400–1500×1500 mmGrößte aufnehmbare Formabmessungen
Zykluszeit5–60 SekundenTypische Zeit für einen vollständigen Spritzzyklus
Spritzgewicht50–5000 gMaximum weight of material injected per cycle.
Plastifizierleistung20–200 kg/hRate at which material is melted and homogenized.
Einspritzgeschwindigkeit50–500 mm/sAffects fill time and part quality.
Temperaturregelzonen4–12 ZonenMore zones allow precise barrel temperature profiling.
Heizleistung10–100 kWDetermines heating rate and energy consumption.
Leistungsaufnahme20–200 kWTotal electrical load; affects operating cost.
Maschinengewicht5–50 tImportant for floor loading and installation.
Abmessungen (L×B×H)4×1.5×2–10×3×4 mSpace required for installation and maintenance.
Geräuschpegel70–85 dB(A)Compliance with workplace noise regulations.ISO 3744

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahllegierung Gehärteter Werkzeugstahl Kupferlegierung

Komponenten / BOM

Components / BOM
  • Spritzeinheit
    Schmilzt und spritzt Kunststoffmaterial in die Form
    Material: Stahllegierung
  • Spannvorrichtung
    Öffnet, schließt und hält die Form unter Druck
    Material: Vergüteter Stahl
  • Hydrauliksystem
    Bereitstellung der Antriebskraft für Spann- und Einspritzbewegungen
    Material: Stahl und Kupferlegierungen
  • Steuerungssystem
    Verwaltet Maschinenbetriebsparameter und Ablaufsteuerung
    Material: Elektronische Bauteile

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination über ISO 4406 Klasse 18/16/13 Servoventil-Spulenblockierung verursacht Druckoszillation ±15% Einbau einer 3μm-Absolutfilterung mit Differenzdrucküberwachung bei 0,8 bar
Heizbanddegradation mit Widerstandserhöhung um 25% vom Nennwert 14,5Ω Temperaturgradient über 15°C/mm im Zylinder verursacht Polymerdegradation Implementierung einer PID-Regelung mit 0,5°C-Toleranz und redundanten Thermoelementen in 120-mm-Abständen

Technische Bewertung

Betriebsbereich
Betriebsbereich
80-200 bar Einspritzdruck, 180-320°C Schmelztemperatur, 0,5-5,0 MPa Schließkraft
Belastungs- und Ausfallgrenzen
Einspritzdruck über 250 bar verursacht Hydraulikdichtungsbruch; Schmelztemperatur unter 160°C führt zu unvollständigem Polymerfluss; Schließkraft unter 0,3 MPa erlaubt Formgratbildung.
Hydrauliksystemausfall aufgrund der Druckübertragung nach dem Pascalschen Gesetz, die die Streckgrenze von Dichtungen überschreitet; Polymer-Viskositätsanstieg unterhalb der Glasübergangstemperatur (Tg), der zum Fließstopp führt; elastische Verformung der Platten unterhalb des minimalen Schließdrucks.
Fertigungskontext
Spritzgießmaschine wird innerhalb von Herstellung von Kunststoffprodukten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Plastic Injection Molder Injection Press Thermoplastic Molding Machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:50-250 MPa (Einspritzdruck)
Durchflussrate:Nicht im Eingabekontext angegeben
Betriebstemperatur:150-400°C (Schmelztemperaturbereich)
Montage- und Anwendungskompatibilität
Polypropylen (PP)Acrylnitril-Butadien-Styrol (ABS)Polycarbonat (PC)
Nicht geeignet: Korrosive chemische Umgebungen (z.B. starke Säuren, chlorierte Lösungsmittel)
Auslegungsdaten
  • Bauteilgewicht und -abmessungen
  • Erforderliche Produktionsrate (Teile/Stunde)
  • Materialtyp und Viskosität

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Hydrauliksystem-Leckage
Ursache: Degradierte Dichtungen und Schläuche aufgrund von Hochdruck, thermischem Zyklieren und chemischer Inkompatibilität mit Hydraulikflüssigkeiten, was zu Fluidverlust und Druckabfällen führt.
Heizbandausfall
Ursache: Thermische Ermüdung und Oxidation durch kontinuierliches Zyklieren, schlechter Kontakt mit dem Zylinder oder elektrische Überlastung, was zu inkonsistenter Schmelztemperatur und schlechter Bauteilqualität führt.
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Schleifgeräusche von der Spritzeinheit oder Hydraulikpumpe, die auf mechanischen Verschleiß oder Kavitation hindeuten.
  • Sichtbare Hydraulikflüssigkeitslecks an Zylindern, Ventilen oder Schläuchen oder übermäßiger Rauch/Brandgeruch von den Heizbändern.
Technische Hinweise
  • Einführung eines proaktiven Schmierung- und Dichtungsinspektionsplans für Hydraulikkomponenten unter Verwendung kompatibler Fluide und Überwachung auf Partikelkontamination.
  • Regelmäßige Kalibrierung und Überwachung von Heizbändern und Thermoelementen, Sicherstellung eines ordnungsgemäßen thermischen Kontakts und Vermeidung von Überhitzungszyklen zur Verhinderung thermischer Degradation.

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 - Sicherheit von MaschinenCE-Kennzeichnung (EU-Maschinenrichtlinie 2006/42/EG)ASTM D955 - Standardtestverfahren zur Messung des Schwindmaßes von Formabmessungen bei Spritzgussteilen
Fertigungsgenauigkeit
  • Plattenparallelität: +/-0,05 mm pro 1000 mm
  • Einspritzdruckgenauigkeit: +/-1 % des Sollwerts
Qualitätsprüfung
  • Hydrauliksystem-Druckprüfung
  • Plattenebenheits- und Parallelitätsverifikation

Hersteller von Spritzgießmaschine

12 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Yizumi Holdings Co., Ltd.
Foshan (Shunde) · CN
5000 + Mitarbeiter
Fertigt außerdem: Silicone Injection Molding Machine、Vacuum Chamber
Eigenangabe des Unternehmens · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Tederic Machinery Co., Ltd.
Hangzhou · CN
200-500 Mitarbeiter164,000 m²
Fertigt außerdem: Injection System
Eigenangabe des Unternehmens · Profil von CNFX aus öffentlichen Quellen zusammengestellt
1. **DGMF Mold Clamps Co., Ltd.
Dongguan · CN
Fertigt außerdem: Ejection Mechanism、Hopper Dryer、Flange Nut und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “DGMF Hopper Magnets for Injection Molding Machine”
Quellseite ansehen ↗ moldclamps.net · geprüft am 2026-09-08
Alfarobot
Dongguan · CN
Fertigt außerdem: Industrial Robotic Arm、Vacuum Generator、Pressure Switch und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Robot for injection molding machine #Insert”
Quellseite ansehen ↗ alfarobot.com · geprüft am 2026-09-10
Almaco Machine Tool
Nantong · CN
Fertigt außerdem: Laser Cutting System、Surface Grinding Machine、CNC Vertical Lathe und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Plastic Injection Molding Machine”
Quellseite ansehen ↗ al-maco.com · geprüft am 2026-09-03
Areswin Precision Machinery
· CN
Fertigt außerdem: Linear Guideways、Industrial Motor、Ball Screws/Linear Motors und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Injection Molding Machines”
Quellseite ansehen ↗ aresmotion.com · geprüft am 2026-09-07
Baiya Machinery
· CN
Fertigt außerdem: Blow Molding Machine、Motor/Drive System、Drive System und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “LED Bulb Injection Molding Machine”
Quellseite ansehen ↗ baiyamachine.com · geprüft am 2026-09-05
Bengbu Longhua Die Casting Machine Co., Ltd.
· CN
Fertigt außerdem: High-Pressure Die Casting Machine、Temperature Control Unit、Temperature Controller und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “aluminium injection molding machine”
Quellseite ansehen ↗ longhuamachine.com · geprüft am 2026-09-04
BETTERTECH
Hefei · CN
Fertigt außerdem: Automated Wire Harness Crimping Machine、Automated Wire Stripping and Termination Machine、Labeling Machine und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Injection Molding Machine”
Quellseite ansehen ↗ bettertechmachine.com · geprüft am 2026-09-06
Borun Machinery
Zhangjiagang · CN
Fertigt außerdem: Filling Machine、Water Treatment System、High-Speed Rotary Bottle Filling Machine und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Injection Molding Machine”
Quellseite ansehen ↗ borun-machinery.com · geprüft am 2026-09-04
Changxin Mould
· CN
Fertigt außerdem: Vision Inspection System、Inspection System、Conveyor Systems und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “8.1 High-Speed Injection Molding Machine”
Quellseite ansehen ↗ changxinmould.com · geprüft am 2026-08-27
Chen Hsong
· CN
Fertigt außerdem: Packaging Machinery
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Injection Molding Machines”
Quellseite ansehen ↗ chenhsong.com · geprüft am 2026-08-29

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der typische Schließkraftbereich für Spritzgießmaschinen?

Laut den Verzeichnisdaten liegt die Schließkraft zwischen 500 und 4000 Tonnen. Dieser Parameter gibt den maximalen Formschließdruck an und muss an die Formgröße und die Spritzdruckanforderungen angepasst werden. Verifizieren Sie den genauen Wert für das spezifische Modell mit dem Hersteller.

Wie beeinflusst der Spritzdruck den Formprozess?

Der Spritzdruck, typischerweise 150–250 MPa, ist der maximale Druck während des Kunststoffspritzens. Er beeinflusst die Füllzeit und die Teilequalität. Für komplexe oder dünnwandige Teile kann ein höherer Druck erforderlich sein. Bestätigen Sie den erforderlichen Druck für Ihre Anwendung mit dem Hersteller.

Welche Bedeutung hat der Schneckendurchmesser bei einer Spritzgießmaschine?

Der Schneckendurchmesser, der von 30–120 mm reicht, beeinflusst die Plastifizierleistung und die Spritzgeschwindigkeit. Eine größere Schnecke kann mehr Material pro Stunde schmelzen, benötigt aber möglicherweise mehr Leistung. Die Wahl hängt von den Anforderungen an Schussgewicht und Zykluszeit ab. Verifizieren Sie den geeigneten Durchmesser für Ihre Produktionsanforderungen.

Welche Wartungssignale deuten auf mögliche Probleme mit einer Spritzgießmaschine hin?

Häufige Wartungssignale sind ungewöhnliche Geräusche, verlängerte Zykluszeiten, inkonsistente Teilequalität, Hydrauliköllecks und Überhitzung. Regelmäßige Kontrollen von Schnecke, Zylinder und Heizelementen sind unerlässlich. Wenn eines dieser Anzeichen auftritt, konsultieren Sie die Wartungsrichtlinien des Herstellers und wenden Sie sich an einen qualifizierten Techniker.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kunststoffprodukten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Spritzgießmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Spritzgießmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Spritzgegossenes Linsengehäuse aus Polycarbonat
Letztes Produkt
AngebotChat