Technische Definition
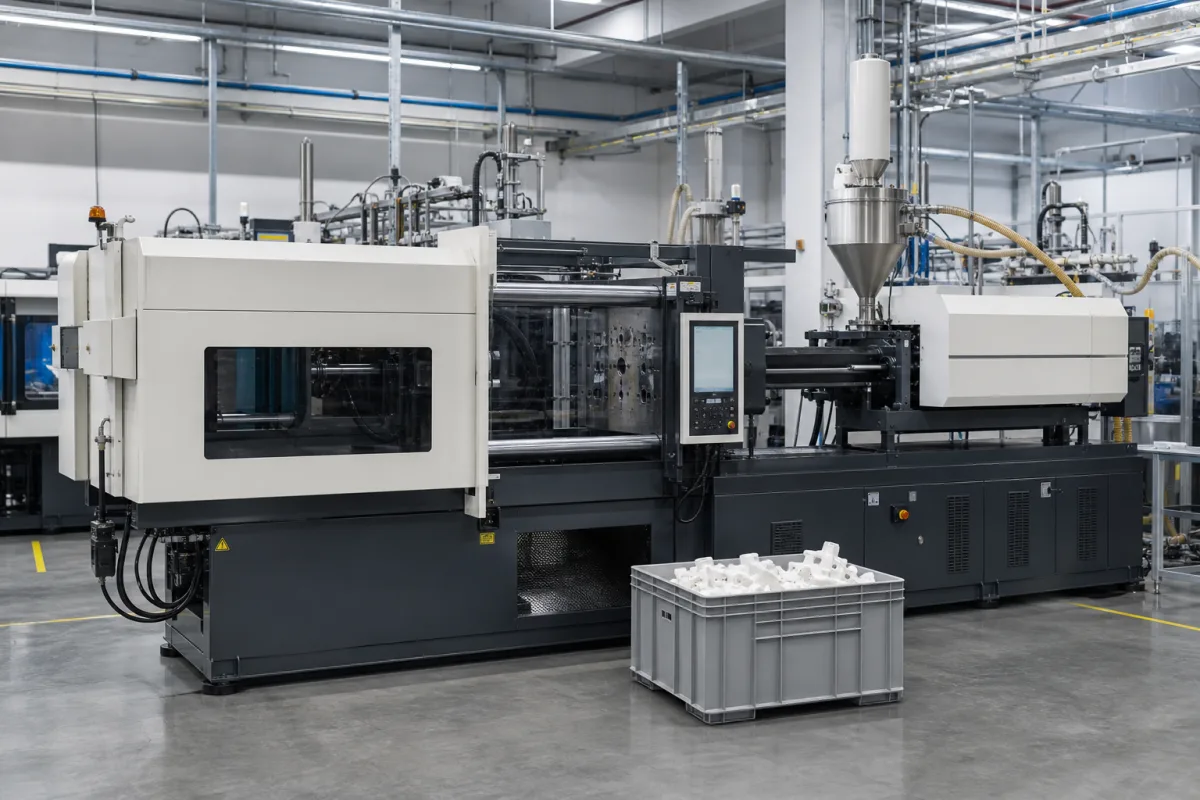
Eine Spritzgießmaschine ist eine zentrale Industrieausrüstung in der Kunststoffherstellung, die zur Produktion von hochpräzisen Kunststoffkomponenten in großen Stückzahlen eingesetzt wird. Sie funktioniert, indem thermoplastische Materialien aufgeschmolzen und unter hohem Druck in kundenspezifisch gefertigte Formen eingespritzt werden. Diese Maschine ist in B2B-Lieferketten unverzichtbar für die Herstellung von Autoteilen, medizinischen Geräten, Verpackungen und Elektronikgehäusen. Ihre Effizienz und Wiederholbarkeit machen sie für die Massenproduktion konsistenter Kunststoffprodukte in vielen Branchen unverzichtbar. Die Maschine besteht typischerweise aus einer Spritzeinheit, einer Schließeinheit und einem Steuerungssystem. Die Spritzeinheit schmilzt und spritzt den Kunststoff, während die Schließeinheit die Form während des Spritzens und Abkühlens geschlossen hält. Das Steuerungssystem verwaltet den gesamten Zyklus, einschließlich Temperatur, Druck und Zeit. Wichtige Parameter bei der Auswahl einer Spritzgießmaschine sind Schließkraft, Spritzdruck, Schneckendurchmesser, maximale Formgröße, Zykluszeit, Schussgewicht, Plastifizierleistung, Spritzgeschwindigkeit, Anzahl der Temperaturzonen, Heizleistung, Stromverbrauch, Maschinengewicht, Abmessungen und Geräuschpegel. Diese Parameter variieren stark je nach Anwendung und müssen mit dem Hersteller für spezifische Modelle verifiziert werden. Die Maschine ist für den Dauerbetrieb in industriellen Umgebungen ausgelegt, wobei ordnungsgemäße Wartung Langlebigkeit und konstante Leistung gewährleistet. Regelmäßige Kontrollen von Hydrauliksystemen, Heizelementen und Schneckenverschleiß sind unerlässlich. Die Leistung der Maschine wirkt sich direkt auf Produktqualität, Zykluszeiten und Energieverbrauch aus. Bei der Beschaffung ist es entscheidend, zu bestätigen, dass die Maschine die erforderlichen Spezifikationen erfüllt und relevante Normen wie ISO 3744 für Geräuschmessung einhält. Verifizieren Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor dem Kauf.
Funktionsprinzip
Kunststoffpellets werden in einen beheizten Zylinder gefördert, geschmolzen und dann unter hydraulischem oder elektrischem Druck in einen geschlossenen Formhohlraum gepresst, wo sie abkühlen und zu der gewünschten Form erstarren. Der Prozess beginnt in der Plastifiziereinheit, wo die Schnecke rotiert, um die Pellets zu fördern und zu schmelzen. Sobald die Schmelze homogen ist, bewegt sich die Schnecke vorwärts, um die Schmelze in die Form zu spritzen. Die Form wird von der Schließeinheit geschlossen gehalten, die eine Kraft aufbringt, die ausreicht, um dem Spritzdruck entgegenzuwirken. Nachdem der Kunststoff abgekühlt und erstarrt ist, öffnet sich die Form und das Teil wird ausgeworfen. Der Zyklus wiederholt sich automatisch, mit präziser Kontrolle über Temperatur, Druck und Zeit, um eine gleichbleibende Qualität zu gewährleisten.