Strukturierte Fertigungsdaten · 2026

Formfördersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Formfördersystem im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Nennlast bis Fördergeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Formfördersystem wird durch die Baugruppe aus Förderband/-kette und Formträger/Vorrichtungen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

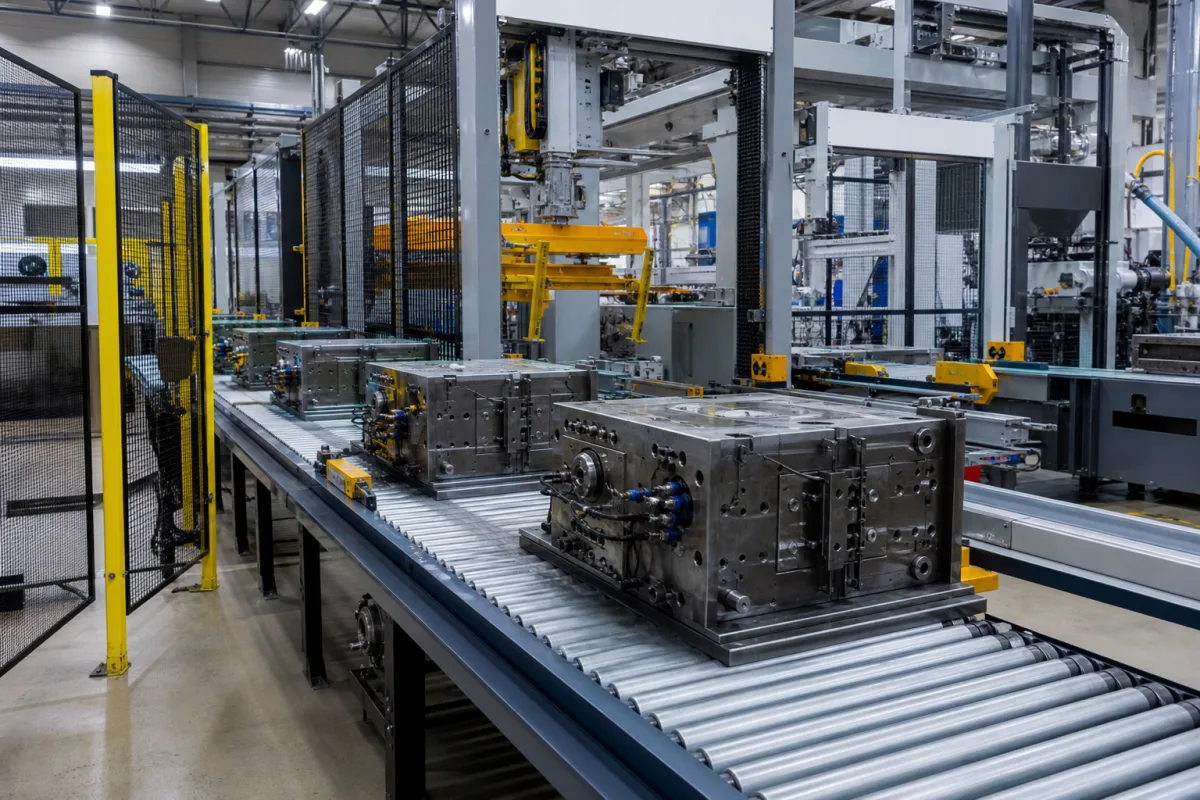
Ein mechanisches System, das Formen durch den automatisierten Vorwärm- und Beschichtungsprozess transportiert

Formfördersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Formfördersystem ist ein integraler Bestandteil des automatisierten Formvorwärm- und Beschichtungssystems und verantwortlich für den präzisen Transport von Formen durch aufeinanderfolgende Stationen, einschließlich Beladung, Vorwärmung, Beschichtungsauftrag und Entladung. Es gewährleistet konsistente Positionierung und Timing für eine optimale Wärmebehandlung und Beschichtungsgleichmäßigkeit. Das System ist für die Gummi- und Kunststoffproduktherstellung ausgelegt, wo Formen in einem kontrollierten, wiederholbaren Prozess behandelt werden müssen. Hergestellt aus Edelstahl, hitzebeständigen Legierungen und Industrie-Polymeren ist der Förderer darauf ausgelegt, den thermischen und chemischen Anforderungen des Prozesses standzuhalten. Zu den wichtigsten Parametern gehören eine Nennlastkapazität von 500–2000 kg pro Träger, eine Fördergeschwindigkeit von 0,5–5 m/min (einstellbar) und eine Positioniergenauigkeit von ±0,5 mm, um eine präzise Beschichtung zu gewährleisten. Der Betriebstemperaturbereich liegt bei -10 bis 60°C, mit dem Hinweis, dass über 60°C die Sensorleistung beeinträchtigt werden kann. Die Stromversorgung ist dreiphasig, 380 V AC ±10% bei 50 Hz, mit einer Steuerspannung von 24 V DC ±10% für SPS und Sensoren. Die Motorleistung beträgt 1,5–7,5 kW, abhängig von Last und Geschwindigkeit. Das System bietet Schutzart IP54–IP65 gemäß IEC 60529, geeignet für Staub und Spritzwasser. Der Rahmen besteht aus lackiertem Kohlenstoffstahl (Q235B nach GB/T 700). Die Förderbreite reicht von 600–1200 mm, passend zur Formgröße, mit typischen Gesamtabmessungen von 5000×1500×2000 mm (L×B×H) und einem Gewicht von 1500–3000 kg je nach Konfiguration. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Das System integriert Sensoren und speicherprogrammierbare Steuerungen, um die Bewegung mit Heiz- und Beschichtungsvorgängen zu koordinieren und während des gesamten Prozesses präzise Geschwindigkeit und Positionierung aufrechtzuerhalten.

Funktionsprinzip

Das Formfördersystem verwendet motorgetriebene Förderbänder oder Ketten mit speziellen Formträgern, um Formen entlang eines vorbestimmten Pfads zu transportieren. Sensoren und speicherprogrammierbare Steuerungen (SPS) koordinieren die Bewegung mit Heiz- und Beschichtungsvorgängen und gewährleisten präzise Geschwindigkeit und Positionierung. Das System passt die Fördergeschwindigkeit (0,5–5 m/min) an die Prozessverweilzeit an und hält eine Positioniergenauigkeit von ±0,5 mm für eine gleichmäßige Beschichtung ein. Der Förderer arbeitet in einem Temperaturbereich von -10 bis 60°C, wobei die Sensorleistung über 60°C beeinträchtigt werden kann. Die Stromversorgung ist dreiphasig, 380 V AC ±10% bei 50 Hz, mit einer Steuerspannung von 24 V DC für SPS und Sensoren. Das System ist für Staub- und Spritzwasserschutz (IP54–IP65) ausgelegt und verwendet einen lackierten Kohlenstoffstahlrahmen (Q235B).
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennlast500–2000 kgMaximum mold weight per carrier
Fördergeschwindigkeit0.5–5 m/minAdjustable for process dwell time
Positioniergenauigkeit±0.5 mmRequired for automatic coating
Betriebstemperatur-10–60 °CAbove 60°C may affect sensor performance
Stromversorgung380 ±10% V ACThree-phase, 50 Hz
Motorleistung1.5–7.5 kWDepends on load and speed
Steuerspannung24 ±10% V DCFor PLC and sensors
SchutzartIP54–IP65Dust and water spray protectionIEC 60529
RahmenmaterialQ235BCarbon steel, paintedGB/T 700
Förderbreite600–1200 mmMatches mold size
Abmessungen5000×1500×2000 mmL×W×H, typical
Gewicht1500–3000 kgDepends on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Hitzebeständige Legierungen Industrielle Polymere

Komponenten / BOM

Components / BOM
  • Förderband/-kette
    Primärer Transportmechanismus, der Formen durch das System befördert
  • Formträger/Vorrichtungen
    Spezialisierte Halterungen, die Formen während des Transports sichern
  • Antriebsmotor
    Liefert mechanische Antriebskraft für den Förderbandsystembetrieb
    Material: ABS-Kunststoff
  • Positionssensoren
    Erkennen der Formposition und Auslösen von Stationsoperationen
    Material: ABS-Kunststoff
  • SPS-Steuerung
    Sequenziert den Förderer gegen die Heiz- und Beschichtungsstationen und hält die Positioniergenauigkeit.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kettenteilung-Dehnung übersteigend 2 % aufgrund von Verschleißpartikelabrieb bei >0,1 mm³/h Verschleißrate Kettenrad-Zahnüberspringen verursacht Formenpositionsfehler >±5 mm Gehärtete Kettenrollen mit 60 HRC Oberflächenhärte, automatische Kettenvorspannung mit 100-150 N Vorspannungsüberwachung
Lagerschmierstoff-Viskositätsabfall unter ISO VG 32 bei >80°C Betriebstemperatur Erhöhtes Reibungsdrehmoment >20 Nm verursacht Motorüberlastauslösung bei 110 % Nennstrom Synthetisches PAO-Schmiermittel mit 180°C Flammpunkt, Lagertemperatursensoren mit 85°C Alarmgrenzwert

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 50-200 kg Formenlastkapazität, 20-80°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Kettenzugspannung übersteigend 400 MPa Streckgrenze, Lagertemperatur übersteigend 120°C, Motordrehmoment übersteigend 150 % Nennkapazität für >30 Sekunden
Kettendehnung aufgrund kumulativer plastischer Verformung aus zyklischer Belastung über 10^6 Zyklen bei >300 MPa Spannung, thermischer Schmierstoffabbau bei >120°C verursacht Grenzschichtversagen, Motorisolierung Klasse F thermischer Abbau bei >155°C Dauerbetrieb
Fertigungskontext
Formfördersystem wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 0,5 bar Überdruck (Fördersystem)
Durchflussrate:1-20 Formen/Stunde (variabel einstellbare Fördergeschwindigkeit)
Betriebstemperatur:Umgebungstemperatur bis 250°C (Vorwärmzone)
Montage- und Anwendungskompatibilität
Keramische SchlickerbeschichtungenMetallische Formenwerkstoffe (Stahl, Aluminium)Polymere Trennmittel
Nicht geeignet: Hochkorrosive saure Umgebungen (pH < 2)
Auslegungsdaten
  • Maximale Formenabmessungen (L × B × H)
  • Erforderlicher Durchsatz (Formen/Stunde)
  • Beschichtungs-/Vorwärmprozess-Zykluszeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerausfall aufgrund von Kontamination
Ursache: Formtrennmittel, Kunststoffpartikel und Umgebungsrückstände, die in Lagergehäuse eindringen, führen zu Schmierstoffabbau, erhöhter Reibung und schließlich Blockierung oder Ausbröckelung.
Ketten-/Bandverschleiß und Fehlausrichtung
Ursache: Unsachgemäße Vorspannung, thermische Ausdehnung durch erhitzte Formen oder Rahmenverformung verursachen beschleunigten Verschleiß, Dehnung oder Rutschen, resultierend in inkonsistenter Formenpositionierung und potenziellem Blockieren.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche von Antriebskomponenten, die auf Lagerprobleme oder Ketten-/Bandfehlausrichtung hinweisen.
  • Sichtbare Ansammlung von Kunststoffrückständen oder Schmierstoffleckage um Lager, Dichtungen oder Führungen, signalisierend Kontamination oder Dichtungsversagen.
Technische Hinweise
  • Implementieren Sie gekapselte oder abgeschirmte Lager mit Hochtemperaturfett und installieren Sie Schutzabdeckungen oder Spülsysteme, um Kontaminationen von kritischen beweglichen Teilen auszuschließen.
  • Etablieren Sie regelmäßige Laserausrichtungsprüfungen und Spannungsüberwachung für Ketten/Bänder und verwenden Sie verschleißfeste Materialien oder Beschichtungen auf Kontaktflächen, um Abrieb zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100 Sicherheit von MaschinenCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Lagerbohrung: ±0,02 mm
  • Förderbahn-Ebenheit: 0,1 mm
Qualitätsprüfung
  • Maßliche Verifizierung mit Koordinatenmessgerät
  • Lastprüfung bis 150 % Nennkapazität

Hersteller von Formfördersystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->
HDPE-Lagerbehälter

Industrieller Kunststoffbehälter für Lagerung und Transport von Schüttgütern.

Spezifikationen ansehen ->
Hochpräzisions-Silikon-Dichtung

Eine präzisionsgefertigte Dichtungskomponente, hergestellt aus Flüssigsilikonkautschuk (LSR) im Spritzgussverfahren.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Nennlastkapazität des Formfördersystems?

Die Nennlastkapazität beträgt 500–2000 kg pro Träger, wie im Verzeichnis angegeben. Die genaue Kapazität für ein bestimmtes Modell muss jedoch mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden, da sie je nach Konfiguration und Anwendung variieren kann.

Was ist der Betriebstemperaturbereich?

Der Betriebstemperaturbereich liegt bei -10 bis 60°C. Beachten Sie, dass über 60°C die Sensorleistung beeinträchtigt werden kann. Verifizieren Sie die tatsächlichen Grenzwerte immer mit dem Lieferanten für Ihre spezifische Umgebung.

Welche Stromversorgung ist erforderlich?

Das System benötigt eine dreiphasige 380 V AC ±10% Versorgung bei 50 Hz, mit einer Steuerspannung von 24 V DC ±10% für SPS und Sensoren. Bestätigen Sie die genauen Anforderungen mit dem Hersteller, da Abweichungen möglich sind.

Was ist die Positioniergenauigkeit?

Die Positioniergenauigkeit beträgt ±0,5 mm, was für die automatische Beschichtung erforderlich ist. Dieser Wert ist eine Referenz; die tatsächliche Genauigkeit für ein bestimmtes Modell sollte mit dem Lieferanten verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Formfördersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Formfördersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Flüssigsilikonkautschuk
Nächstes Produkt
Formgummiteil
AngebotChat