Strukturierte Fertigungsdaten · 2026

Automatisiertes Formvorwärme- und Beschichtungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Formvorwärme- und Beschichtungssystem im Bereich Grundmetallherstellung anhand von Vorheiztemperaturbereich bis Beschichtungsauftragsgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Formvorwärme- und Beschichtungssystem wird durch die Baugruppe aus Isolierte Heizkammer und Robotische Beschichtungsspritzarm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisiertes System zur Vorbereitung von Gießformen mit Vorwärmung und Schutzbeschichtung.
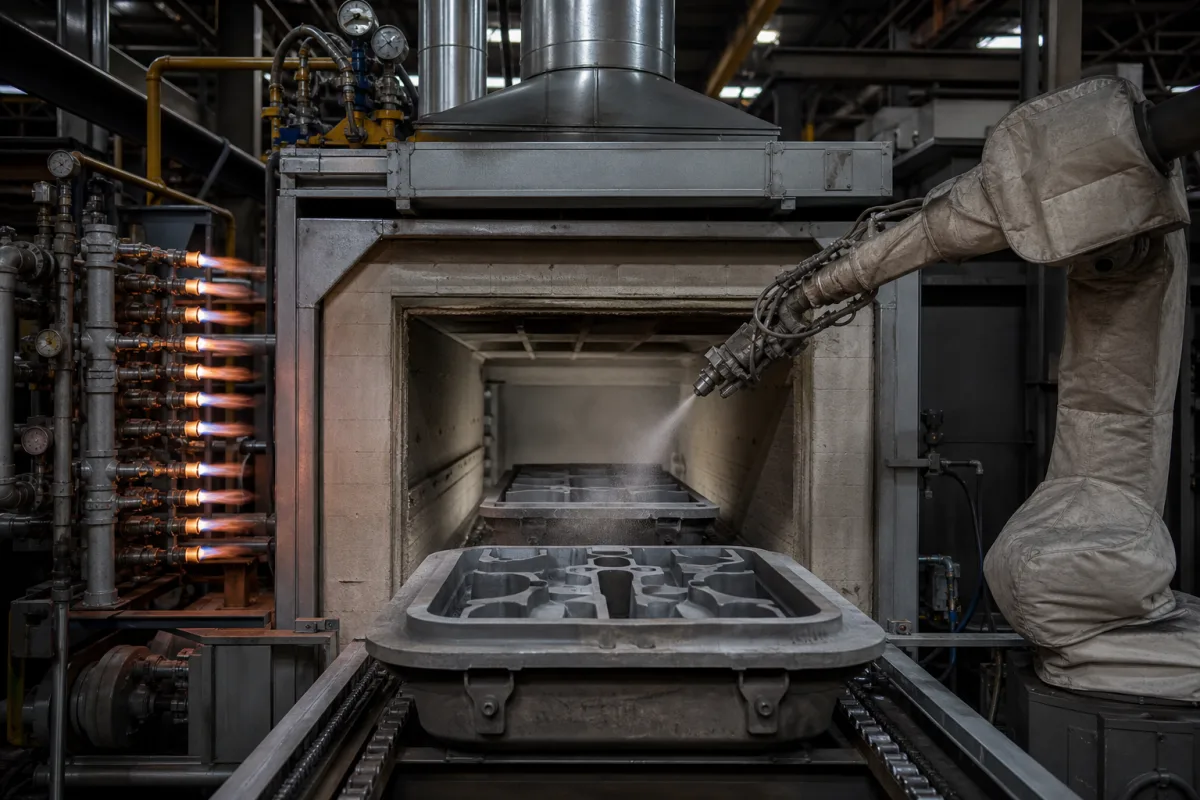
Automatisiertes Formvorwärme- und Beschichtungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das automatisierte Formvorwärme- und Beschichtungssystem ist eine integrierte industrielle Lösung für den Bereich der Grundmetallherstellung, die den kritischen Formvorbereitungsprozess vor Gießvorgängen automatisiert. Es kombiniert kontrolliertes Vorwärmen von Metall- oder Sandformen zur Beseitigung von Feuchtigkeit und zur Reduzierung von Thermoschock mit präziser Auftragung von feuerfesten oder Trennmitteln. Das System gewährleistet eine gleichbleibende Formoberflächenqualität, reduziert Defekte in Gussprodukten wie Stahlbarren oder Aluminiumbolzen und verbessert die Produktionseffizienz durch Automatisierung eines traditionell manuellen und variablen Prozesses.

Das System arbeitet in einer abgedichteten Kammer, in der Formen durch elektrische oder gasbeheizte Elemente auf ein eingestelltes Temperaturprofil erhitzt werden, typischerweise im Bereich von 150 °C bis 350 °C. Nach dem Vorwärmen gelangen die Formen zu einer Beschichtungsstation, wo robotergesteuerte Sprühdüsen eine gleichmäßige Schicht aus feuerfester Aufschlämmung oder Trockenpulverbeschichtung auftragen, mit einer Genauigkeit von ±0,05 mm. Der gesamte Prozess wird von einer speicherprogrammierbaren Steuerung (SPS) für Wiederholbarkeit gesteuert.

Zu den wichtigsten Parametern gehören maximale Formabmessungen von 2000x1500x1200 mm, Leistungsaufnahme von 45–75 kW, Heizrate von 5–15 °C/min, Temperaturgleichmäßigkeit von ±5 °C, Beschichtungsdickenbereich von 0,1–0,5 mm und Zykluszeit von 15–45 Minuten. Das System arbeitet mit dreiphasiger 380 V Wechselspannung (±10 %) gemäß IEC 60038, Betriebsdruck von 1,0–1,6 MPa und Schutzart IP54–IP65 gemäß IEC 60529. Der Umgebungstemperaturbereich beträgt 0–45 °C, und das Maschinengewicht liegt bei 3500–5000 kg, was einen verstärkten Boden erfordert.

Das System besteht aus einem Rahmen aus Kohlenstoffstahl, feuerfesten keramischen Heizelementen, einem Sprühsystem aus Edelstahl, Aluminiumförderteilen und einer industriellen SPS-Steuerung. Alle aufgeführten Werte sind Referenzbereiche, die mit dem Hersteller oder Lieferanten für spezifische Modellkonfigurationen und Anwendungen verifiziert werden müssen.

Funktionsprinzip

Formen werden durch eine abgedichtete Kammer transportiert, wo sie zunächst durch elektrische oder gasbeheizte Elemente auf ein eingestelltes Temperaturprofil erhitzt werden. Anschließend gelangen sie zu einer Beschichtungsstation, wo robotergesteuerte Sprühdüsen eine gleichmäßige Schicht aus feuerfester Aufschlämmung oder Trockenpulverbeschichtung auftragen. Der gesamte Prozess wird von einer SPS für Wiederholbarkeit gesteuert.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Vorheiztemperaturbereich150–350 °CSteuerbarer Aufheizbereich für Formen
Beschichtungsauftragsgenauigkeit±0.05 mm ±Abweichung in der Beschichtungsdicke
Maximale Formabmessung (LxBxH)2000x1500x1200 mmGrößte Formgröße, die das System verarbeiten kann
Leistungsaufnahme45–75 kWDurchschnittliche Betriebsleistungsaufnahme
Aufheizrate5–15 °C/minFaster rates reduce cycle time but may cause thermal stress.
Temperaturgleichmäßigkeit±5 °CCritical for even coating and mold integrity.
Beschichtungsdickenbereich0.1–0.5 mmAdjustable per casting requirements.
Zykluszeit15–45 minIncludes preheating and coating; affects production throughput.
Betriebsspannung380 ±10% V ACThree-phase; other voltages available on request.IEC 60038
Betriebsdruck1.0–1.6 MPa
SchutzartIP54–IP65Protects against dust and water jets.IEC 60529
Umgebungstemperaturbereich0–45 °COutside this range, performance may degrade.
Maschinengewicht3500–5000 kgRequires reinforced floor; varies with configuration.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahlrahmen feuerfeste keramische Heizelemente Edelstahl-Sprühsystem Aluminium-Fördererteile industrielle SPS-Steuerung

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Oxidation von Widerstandsheizelementen bei >400°C Vorwärmtemperaturabweichung über +/-10°C Toleranz Kanthal APM-Legierungsheizelemente mit Al₂O₃-Schutzschicht
Lösungsmittelverdunstung der Beschichtung führt zu Viskositätserhöhung Beschichtungsauftragsdickenvariation >+/-20 µm Geschlossener Viskositätsregelkreis mit Brookfield-Viskosimeter und Lösungsmitteleinspritzsystem

Technische Bewertung

Betriebsbereich
Betriebsbereich
Vorwärmung: 150-350°C, Beschichtungsdruck: 0,2-0,8 MPa, Beschichtungsdicke: 50-200 µm
Belastungs- und Ausfallgrenzen
Vorwärmelement-Durchbrennen bei 450°C, Beschichtungsdüsenverstopfung bei Viskosität >500 cP, thermischer Schock der Form bei Aufheizrate >15°C/min
Thermische Ermüdung durch zyklisches Erwärmen/Abkühlen (ΔT>200°C), Beschichtungsverfestigung an der Düse aufgrund von Arrhenius-Temperaturabhängigkeit, Formverzug durch ungleichmäßige thermische Ausdehnung (α=12×10⁻⁶/°C für Stahl)
Fertigungskontext
Automatisiertes Formvorwärme- und Beschichtungssystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

mold preheater and coater automated mold preparation system

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-3 bar (Beschichtungsauftrag), atmosphärisch (Vorwärmkammer)
Durchflussrate:5-50 l/min (Beschichtungssuspensionsförderung)
Betriebstemperatur:Umgebungstemperatur bis 600°C (Vorwärmbereich), 50-200°C (Beschichtungshärtung)
Montage- und Anwendungskompatibilität
Sandgussformen (Nasssand, harzgebunden)FeingusskeramikschalenDauerhafte Metallformen (Stahl, Gusseisen)
Nicht geeignet: Hochviskose feuerfeste Beschichtungen (>5000 cP) oder abrasive Suspensionen mit >60 % Feststoffanteil
Auslegungsdaten
  • Maximale Formabmessungen (L x B x H)
  • Erforderliche Produktionsrate (Formen/Stunde)
  • Beschichtungstyp und Zielschichtdicke (mm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Spannungsrisse
Ursache: Schnelle Temperaturwechsel während der Vorwärmzyklen, die den thermischen Schockwiderstand des Materials überschreiten, was zu Mikrorissen in Heizelementen oder Formoberflächen führt.
Verstopfung der Beschichtungsdüsen
Ursache: Unvollständige Reinigung der Beschichtungsmaterialien zwischen den Zyklen, kombiniert mit Lösungsmittelverdunstung, führt zu Ablagerungen, die die Sprühbilder behindern.
Wartungsindikatoren
  • Ungleichmäßige Beschichtungsdickenmuster auf Testoberflächen sichtbar
  • Abnormale hochfrequente Quietsch- oder Schleifgeräusche von Pumpen-/Motoraggregaten während des Betriebs
Technische Hinweise
  • Implementierung kontrollierter Aufwärm-/Abkühl-Temperaturprofile zur Minimierung von thermischem Schock unter Verwendung von SPS-Sequenzierung mit Temperaturgradientengrenzen
  • Etablierung automatisierter Spülzyklen mit kompatiblen Lösungsmitteln nach jeder Beschichtungsapplikation, gefolgt von Verifikationssprühtests zur Bestätigung der Düsenfreigängigkeit

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B46.1-2019 - OberflächenbeschaffenheitDIN 8580:2003 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Temperaturregelung: +/- 2°C
  • Beschichtungsdicke: +/- 0,05 mm
Qualitätsprüfung
  • Thermografie-Analyse
  • Haftfestigkeitstest (ASTM D3359)

Hersteller von Automatisiertes Formvorwärme- und Beschichtungssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck des Vorwärmens von Formen in diesem System?

Das Vorwärmen von Formen beseitigt Feuchtigkeit und reduziert Thermoschock während des Gießens, was hilft, Defekte wie Porosität und Risse zu verhindern. Das System erhitzt Formen auf einen kontrollierten Temperaturbereich von 150–350 °C, um eine gleichbleibende Formqualität zu gewährleisten.

Wie trägt das System die Beschichtung auf?

Nach dem Vorwärmen werden die Formen zu einer Beschichtungsstation bewegt, wo robotergesteuerte Sprühdüsen eine gleichmäßige Schicht aus feuerfester Aufschlämmung oder Trockenpulverbeschichtung auftragen. Die Beschichtungsdicke kann zwischen 0,1–0,5 mm eingestellt werden, mit einer Auftragsgenauigkeit von ±0,05 mm.

Welche wichtigen technischen Spezifikationen sind zu beachten?

Wichtige Spezifikationen umfassen maximale Formabmessungen (2000x1500x1200 mm), Leistungsaufnahme (45–75 kW), Heizrate (5–15 °C/min), Temperaturgleichmäßigkeit (±5 °C), Zykluszeit (15–45 min), Betriebsspannung (380 V AC ±10 % gemäß IEC 60038) und Betriebsdruck (1,0–1,6 MPa). Verifizieren Sie diese Werte immer mit dem Hersteller für Ihr spezifisches Modell.

Gibt es Wartungs- oder Betriebshinweise?

Das System erfordert einen verstärkten Boden aufgrund seines Gewichts (3500–5000 kg). Es arbeitet in einem Umgebungstemperaturbereich von 0–45 °C. Regelmäßige Überprüfungen von Heizelementen, Sprühdüsen und SPS-Einstellungen werden empfohlen, um die Leistung aufrechtzuerhalten. Stellen Sie sicher, dass die Schutzart (IP54–IP65) für Ihre Umgebung geeignet ist.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Formvorwärme- und Beschichtungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Formvorwärme- und Beschichtungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Formensprüh- und Kühlsystem
Nächstes Produkt
Automatisiertes Ingot-Stapel- und Palettiersystem
AngebotChat