Strukturierte Fertigungsdaten · 2026

Kunststofffolienblasmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Kunststofffolienblasmaschine im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Schraubendurchmesser bis L/D Verhältnis eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Kunststofffolienblasmaschine wird durch die Baugruppe aus Extruderzylinder und Ringdüse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industriemaschine, die Kunststofffolie herstellt, indem geschmolzenes Polymer durch eine ringförmige Düse extrudiert und zu einer Blase aufgeblasen wird.
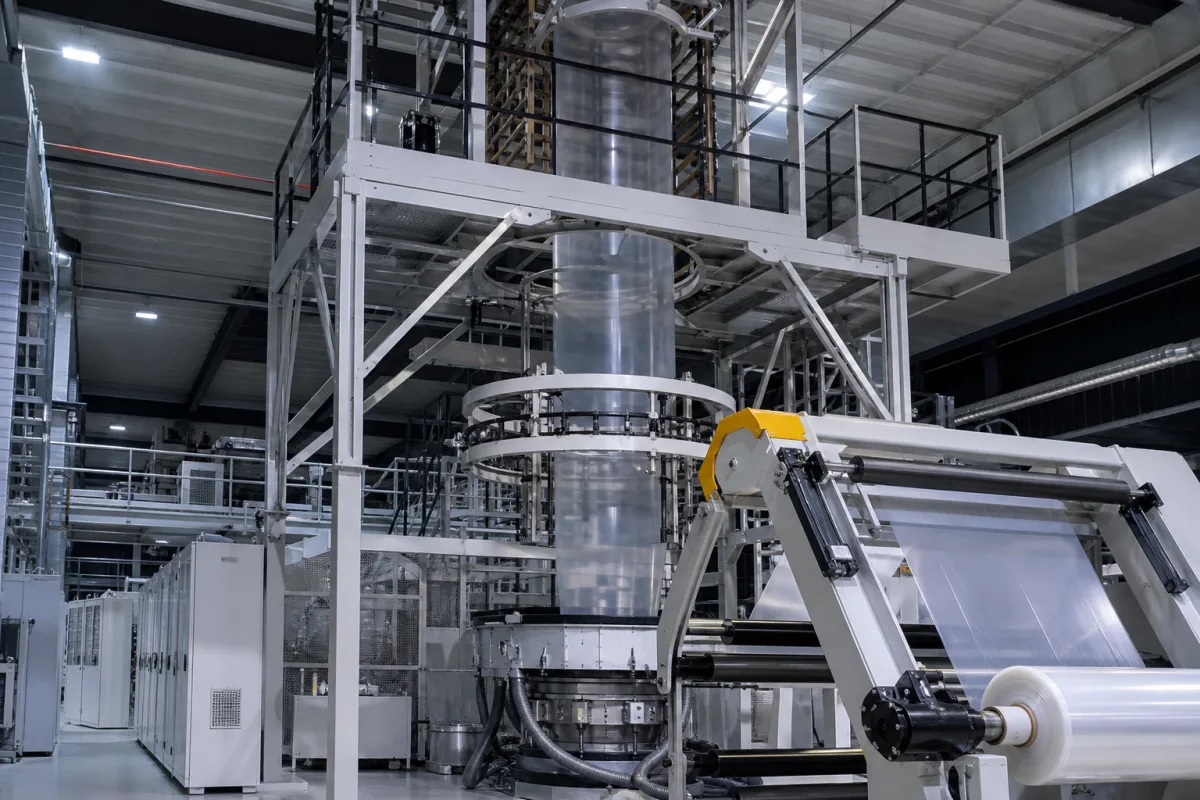
Kunststofffolienblasmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Kunststofffolienblasmaschine ist ein kontinuierliches Extrusionssystem zur Herstellung dünner Kunststofffolien für Verpackungs-, Landwirtschafts- und Industrieanwendungen. Sie funktioniert, indem Kunststoffharzpellets geschmolzen, das geschmolzene Polymer durch eine ringförmige Düse zu einem Schlauch geformt und dann mit Luft zu einer dünnwandigen Blase aufgeblasen wird, die gekühlt und zu flacher Folie zusammengefaltet wird. Diese Ausrüstung ist in B2B-Lieferketten unerlässlich für die Herstellung flexibler Verpackungsmaterialien, Gewächshausabdeckungen und Schutzfolien in hohen Stückzahlen mit gleichbleibender Dickekontrolle. Hersteller verlassen sich auf diese Maschinen, um rohe Kunststoffharze in wertschöpfende Folienprodukte für nachgelagerte Verpackungskonverter und industrielle Anwender umzuwandeln. Die Maschine umfasst typischerweise einen Extruder mit einem Schneckendurchmesser von 45–120 mm und einem L/D-Verhältnis von 25–30, der maximale Ausstoßleistungen von 50–500 kg/h erreicht. Sie kann Folienbreiten von 200 bis 2000 mm und Dicken von 0,01 bis 0,10 μm herstellen, mit Blasendurchmessern von 200–1200 mm. Der Betriebsdruck liegt zwischen 1,0 und 1,6 MPa, und die Schmelztemperaturen für gängige Polyolefine betragen 150–250 °C. Die Heizleistung beträgt 20–150 kW, die Gesamtanschlussleistung 50–300 kW. Die elektrische Versorgung ist dreiphasig bei 380–480 V AC und 50–60 Hz (gemäß IEC 60038). Das Maschinengewicht variiert zwischen 3000 und 15000 kg, und die Stellfläche beträgt 5000×2000×3000 bis 12000×4000×6000 mm. Zu den Konstruktionsmaterialien gehören Kohlenstoffstahl, Edelstahl, verchromte Komponenten und industrielle elektrische Komponenten. Diese Spezifikationen sind typische Referenzbereiche; tatsächliche Werte müssen mit dem gesetzlichen Hersteller oder Lieferanten für bestimmte Modelle und Anwendungen bestätigt werden. Aufgeführte Normen dienen nur zur Überprüfung und implizieren keine Zertifizierung oder Konformität einer bestimmten Maschine.

Funktionsprinzip

Kunststoffharz wird in einem Extruder geschmolzen, durch eine ringförmige Düse zu einem Schlauch geformt, mit Luft aufgeblasen, um das Material zu dehnen und zu verdünnen, dann gekühlt und zu flachen Folienrollen zusammengefaltet.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schraubendurchmesser45–120 mmDurchmesser der Hauptextrusionsschraube
L/D Verhältnis25–30 VerhältnisLängen-zu-Durchmesser-Verhältnis der Extruderschnecke
Maximaler Ausstoß50–500 kg/hMaximale Polymerdurchsatzleistung
Folienbreitenbereich200–2000 mmBereich der herstellbaren Folienbreiten
Schichtdickenbereich0.01–0.10 µmBereich der herstellbaren Schichtdicken
Blasendurchmesser200–1200 mmMaximaler aufgeblasener Blasendurchmesser
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur150–250 °CMelt temperature range for common polyolefins.
Heizleistung20–150 kWDepends on machine size and barrel length.
Anschlussleistung50–300 kWTotal electrical load including drives and heaters.
Spannung380–480 V ACThree-phase; other voltages available on request.IEC 60038
Frequenz50–60 HzMust match motor and drive specifications.IEC 60038
Maschinengewicht3000–15000 kgVaries with configuration and options.
Grundfläche (L×B×H)5000×2000×3000–12000×4000×6000 mmRequires adequate floor space and ceiling height.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Edelstahl Chrombeschichtete Komponenten Industrielle Elektrokomponenten

Komponenten / BOM

Components / BOM
  • Extruderzylinder
    Beherbergt die Schnecke und stellt Heizzonen zum Schmelzen von Polymeren bereit
    Material: Nitrierter Stahl
  • Ringdüse
    Formt geschmolzenes Polymer zu einem kontinuierlichen Schlauch für die Aufblasung
    Material: Vergüteter Werkzeugstahl
  • Luftring
    Bietet kontrollierten Luftstrom zur Kühlung und Stabilisierung der Folienblase
    Material: Aluminiumlegierung
  • Nipwalzen
    Kollabiert die gekühlte Folienblase zu Flachfolie und sorgt für Zugspannungskontrolle
    Material: Stahl mit Gummibeschichtung
  • Wickelvorrichtung
    Wickelt das fertige Filmband auf Rollen für Lagerung und Transport
    Material: Kohlenstoffstahl
  • Extruderschnecke
    Schmilzt und fördert das Polymer durch den beheizten Zylinder zur Düse.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Polymerabbau bei 300°C mit Bildung flüchtiger Verbindungen Blasenbruch durch internen Druckabfall Integration einer Schmelzthermoelement-PID-Regelung mit ±2°C-Toleranz
Düsenlippenkontamination mit 0,1 mm Partikelschicht Folien-Dickenvariation über ±5 % Spezifikation Implementierung eines Ultraschallreinigungssystems mit 40 kHz und 15-Minuten-Zyklen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-25,0 MPa (Schmelzdruck), 180-280°C (Schmelztemperatur), 0,8-1,2 m/s (Abzugsgeschwindigkeit)
Belastungs- und Ausfallgrenzen
Schmelzdruck über 28,0 MPa verursacht Düsenlippenbruch, Schmelztemperatur unter 170°C initiiert Polymerkristallisation, Abzugsgeschwindigkeit über 1,5 m/s induziert Blaseninstabilität.
Düsenlippenbruch tritt aufgrund von Umfangsspannung auf, die die HDPE-Streckgrenze (26-33 MPa) bei 280°C überschreitet; Polymerkristallisation unter 170°C erhöht die Viskosität um 300 %, was zu Strömungsinstabilität führt; Blaseninstabilität bei >1,5 m/s resultiert aus einer Reynolds-Zahl über 2300 in Ringströmung.
Fertigungskontext
Kunststofffolienblasmaschine wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Blown Film Machine Film Blowing Extruder Plastic Film Extrusion Line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:10-40 MPa (Düsenkopfdruck)
Durchflussrate:50-500 kg/h (Extruderkapazität)
Betriebstemperatur:150-300°C (polymerabhängig)
blow up ratio:1,5:1 bis 4:1 (Blasenaufweitungsverhältnis)
film thickness range:10-200 Mikrometer
Montage- und Anwendungskompatibilität
LDPE (Polyethylen niedriger Dichte)LLDPE (Lineares Polyethylen niedriger Dichte)HDPE (Polyethylen hoher Dichte)
Nicht geeignet: Hochabrasive gefüllte Polymere (z.B. glasfaserverstärkte Verbindungen)
Auslegungsdaten
  • Erforderliche Folienbreite (Layflat-Breite in mm)
  • Zielproduktionsrate (kg/h)
  • Gewünschte Folienstärke (Mikrometer)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Düsenlippen-Ablagerung und Kontamination
Ursache: Akkumulation von abgebauten Polymerrückständen, Additiven oder Verunreinigungen an der Düsenlippe, oft aufgrund unsachgemäßer Materialhandhabung, unzureichender Spülverfahren oder thermischer Degradation durch längere Exposition bei hohen Temperaturen, was zu Strömungsstörungen und Folienfehlern führt.
Getriebelagerermüdung und Fehlausrichtung
Ursache: Fortschreitender Verschleiß oder plötzlicher Ausfall von Lagern im Extruder- oder Wickelgetriebe, hauptsächlich verursacht durch unsachgemäße Ausrichtung während der Installation, übermäßige mechanische Belastungen durch Drehmomentschwankungen, unzureichende Schmierung oder Kontamination durch externe Partikel, was zu Vibration, Geräuschen und letztlich Blockierung führt.
Wartungsindikatoren
  • Unregelmäßige oder pulsierende Blasenbildung mit sichtbaren Dickenvariationen oder Instabilität der Folienblase, was auf potenzielle Düsenprobleme, Temperaturinkonsistenzen oder Luftringstörungen hinweist.
  • Ungewöhnliche Schleif-, Klopf- oder hochfrequente Pfeifgeräusche aus dem Extruder- oder Getriebebereich, begleitet von erhöhten Vibrationspegeln, die auf Lagerabnutzung, Fehlausrichtung oder Schmierungsschäden hindeuten.
Technische Hinweise
  • Implementieren Sie einen rigorosen vorbeugenden Wartungsplan für das Luftring- und Kühlsystem, einschließlich regelmäßiger Reinigung der Luftkanäle und Kalibrierung des Luftstroms, um eine konsistente Kühlung zu gewährleisten, die die Blase stabilisiert und die Belastung der Folie reduziert, wodurch die Lebensdauer von Düse und Anlage verlängert wird.
  • Etablieren Sie ein striktes Materialhandhabungs- und Spülprotokoll unter Verwendung geeigneter Spülverbindungen zwischen Materialwechseln oder während Stillstandszeiten, um Polymerabbau und Rückstandsbildung im Extruder und der Düse zu verhindern, kontaminationsbedingte Ausfälle zu minimieren und die Folienqualität aufrechtzuerhalten.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - Maschinenrichtlinie 2006/42/EGASTM D1921 - Standardprüfverfahren für Partikelgröße (Siebanalyse) von Kunststoffen
Fertigungsgenauigkeit
  • Düsenspaltgleichmäßigkeit: +/-0,005 mm über den Umfang
  • Schnecken-Zylinder-Geradheit: 0,02 mm pro Meter Länge
Qualitätsprüfung
  • Folien-Dickengleichmäßigkeitsprüfung mittels Lasermikrometer
  • Material-Schmelzflussindex (MFI)-Analyse zur Polymerkonsistenz

Hersteller von Kunststofffolienblasmaschine

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Guangdong Boxing Machinery Co., Ltd.
Shantou · CN
Fertigt außerdem: Labeling Machine、Asphalt Mixing Plant
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Blown Film Machine”
Quellseite ansehen ↗ boxing-machinery.com · geprüft am 2026-09-03
Jiangsu Xinmen Energy Equipment Co., Ltd.
Wenzhou · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Blown Film Machine”
Quellseite ansehen ↗ xymachine.com · geprüft am 2026-09-05
Ruian Tplast Machine Co.,ltd
Rui'an · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “3 Layer Blown Film Machine”
Quellseite ansehen ↗ tplastmachine.com · geprüft am 2026-09-03

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Kompressions-/Übergangszone

Der Abschnitt einer Extruderschnecke, in dem das Material komprimiert wird und vom festen in den geschmolzenen Zustand übergeht.

Spezifikationen ansehen ->
Förderband/-kette

Eine kontinuierlich bewegte Oberfläche oder eine verbundene Reihe, die zum Transport von Formen zwischen Stationen in einem Fördersystem verwendet wird.

Spezifikationen ansehen ->
Kühleinheit

Eine Komponente in einem automatischen Formensprüh- und Kühlsystem, die nach Sprühvorgängen die Formtemperatur schnell absenkt.

Spezifikationen ansehen ->
Schneidrotor

Rotierende Messeranordnung, die Polymerstränge in Pelletieranlagen zu gleichmäßigen Pellets schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Ausstoßbereich einer Kunststofffolienblasmaschine?

Die maximale Ausstoßleistung liegt typischerweise zwischen 50 und 500 kg/h, abhängig von Schneckendurchmesser und Maschinenkonfiguration. Bestätigen Sie die genaue Kapazität für Ihr Modell mit dem Lieferanten.

Welche Foliendicken können hergestellt werden?

Der herstellbare Foliendickenbereich liegt zwischen 0,01 und 0,10 μm. Die tatsächlich erreichbare Dicke hängt vom Harz, der Düsenkonstruktion und den Verarbeitungsbedingungen ab.

Welche elektrische Versorgung ist erforderlich?

Die Maschine benötigt typischerweise Drehstrom bei 380–480 V AC und 50–60 Hz gemäß IEC 60038. Bestätigen Sie die genauen Spannungs- und Frequenzanforderungen mit dem Hersteller.

Welche Normen werden für den Betriebsdruck referenziert?

Der Betriebsdruckbereich beträgt 1,0–1,6 MPa. Die aufgeführten Normen dienen nur zur Überprüfung; stellen Sie sicher, dass die Maschine Ihre Anwendungsanforderungen erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Kunststofffolienblasmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Kunststofffolienblasmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Kompressions-/Übergangszone
Nächstes Produkt
Kühleinheit
AngebotChat