Strukturierte Fertigungsdaten · 2026

Wickler

Auf Basis strukturierter CNFX-Herstellerprofile wird Wickler im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Bahnbreite bis Max. Rollendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Wickler wird durch die Baugruppe aus Wickelwelle und Spannungsregelsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Komponente, die die produzierte Kunststofffolie kontrolliert auf Rollen aufwickelt.

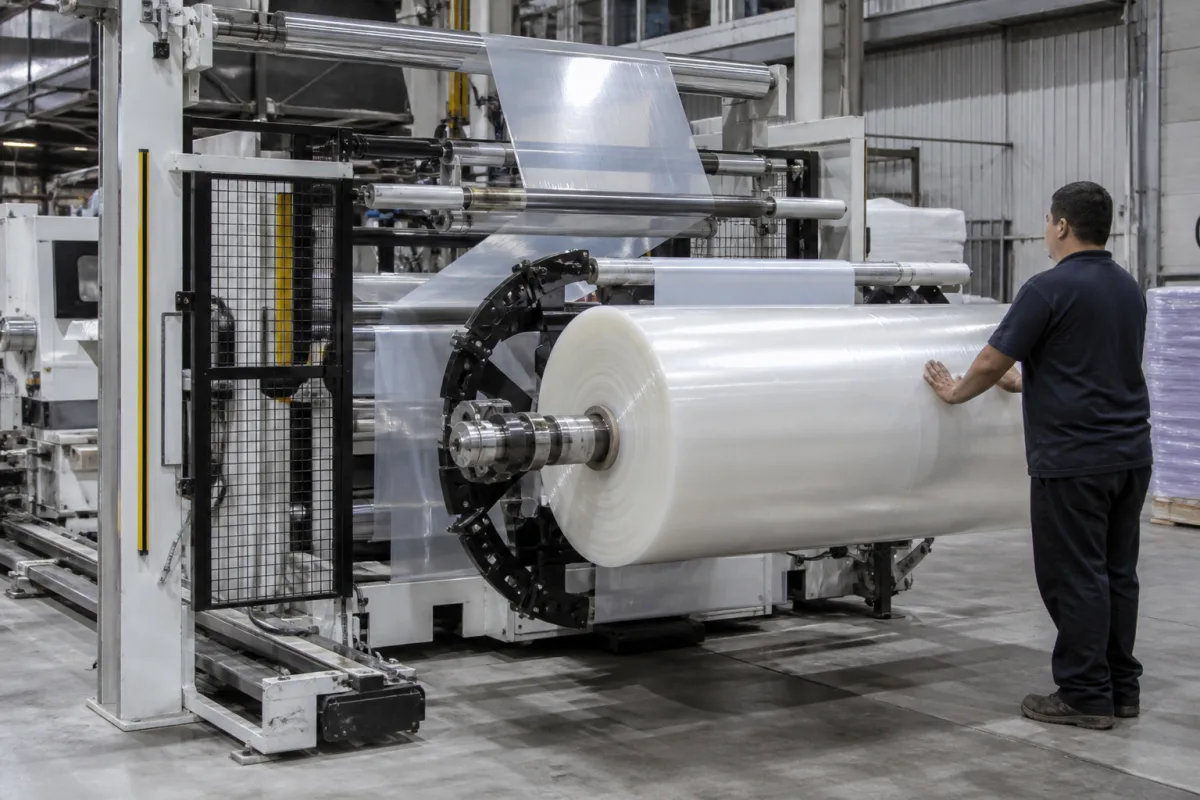
Wickler in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Wickler ist eine kritische Komponente einer Kunststofffolienblasanlage, die die kontinuierliche Kunststofffolie, die durch den Extrusions- und Blasprozess erzeugt wird, auf Kerne oder Wellen aufwickelt, um fertige Rollen zu bilden. Er gewährleistet eine ordnungsgemäße Spannungskontrolle, Ausrichtung und gleichmäßiges Wickeln für die nachgelagerte Handhabung und Lagerung. Der Wickler besteht typischerweise aus motorgetriebenen Rollen oder Wellen, einem Spannungskontrollsystem, Führungssystemen und kann automatische Schneid- und Übergabemechanismen für den kontinuierlichen Betrieb während des Rollenwechsels umfassen. Er ist in Konfigurationen für Rollenbreiten von 500 bis 2000 mm, maximalen Rollendurchmessern von 600 bis 1200 mm und Wickelgeschwindigkeiten von 50 bis 300 m/min erhältlich. Die Spannungsgenauigkeit wird innerhalb von ±1,5 % gehalten, und die Rollenhärte kann zwischen 50 und 70 Shore A eingestellt werden. Die Motorleistung reicht von 5 bis 30 kW, und die Versorgungsspannung beträgt 380–480 V AC (IEC 60038). Der Betriebstemperaturbereich liegt bei 10–45 °C, mit nicht kondensierender Luftfeuchtigkeit von 20 % bis 80 % relativer Luftfeuchtigkeit. Die Schutzart beträgt IP54–IP65 (IEC 60529). Der Rahmen besteht typischerweise aus Kohlenstoffstahl (Q235 nach GB/T 700), optional ist Edelstahl für korrosive Umgebungen. Das Gewicht variiert je nach Breite und Optionen zwischen 1500 und 5000 kg. Diese Werte sind Referenzbereiche und müssen mit dem Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden. Der Wickler ist für die Integration in Kunststofffolienblasanlagen ausgelegt, und seine Auswahl hängt von Folienbreite, Liniengeschwindigkeit und Rollengrößenanforderungen ab. Eine ordnungsgemäße Installation und Wartung sind für einen zuverlässigen Betrieb unerlässlich.

Funktionsprinzip

Der Wickler funktioniert, indem er motorgetriebene Rollen oder Wellen verwendet, um die Kunststofffolie vom Kollapsrahmen zu ziehen und auf einen Kern zu wickeln. Er umfasst typischerweise Spannungskontrollsysteme (pneumatisch, magnetisch oder elektronisch), um eine konstante FolienSpannung aufrechtzuerhalten, Führungssysteme zur Sicherstellung der Kantenausrichtung und kann automatische Schneid- und Übergabemechanismen für den kontinuierlichen Betrieb während des Rollenwechsels enthalten. Das Spannungskontrollsystem passt das Drehmoment oder die Geschwindigkeit der Wickelwelle an, um Änderungen des Rollendurchmessers auszugleichen und ein gleichmäßiges Wickeln zu gewährleisten. Das Führungssystem verwendet Sensoren, um die Position der Folienkante zu erfassen, und passt die Querbewegung oder Lenkrollen an, um die Rolle gerade zu halten. Der Schneid- und Übergabemechanismus schneidet die Folie automatisch und überträgt sie auf einen neuen Kern, wenn eine Rolle fertig ist, wodurch Ausfallzeiten minimiert werden. Das Steuerungssystem des Wicklers kommuniziert mit der SPS der Extrusionslinie, um Geschwindigkeit und Spannung zu synchronisieren. Eine ordnungsgemäße Einstellung von Spannung, Ausrichtung und Geschwindigkeit ist entscheidend, um Folienfalten, Teleskopieren oder ungleichmäßige Rollenhärte zu vermeiden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Bahnbreite500–2000 mmDetermines machine size and compatibility with production line.
Max. Rollendurchmesser600–1200 mmAffects handling and downstream unwinding equipment.
Wickelgeschwindigkeit50–300 m/minMust match extrusion line output.
Zuggenauigkeit±1.5 %Critical for film quality and roll hardness.
Härte der Rolle50–70 Shore AMeasured on roll surface; affects storage and conversion.
Motorleistung5–30 kWDepends on film width and tension range.
Versorgungsspannung380–480 V ACThree-phase; other voltages on request.IEC 60038
Betriebstemperatur10–45 °COutside this range, performance may degrade.
Luftfeuchtigkeit20–80 % RHNon-condensing; high humidity affects film static.
SchutzartIP54–IP65Higher rating for dusty or wet environments.IEC 60529
RahmenmaterialQ235Carbon steel; stainless steel optional for corrosive environments.GB/T 700
Gewicht1500–5000 kgVaries with width and options; affects installation.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Edelstahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Wickelwelle
    Hält den Kern/die Hülse und dreht sich zum Aufwickeln des Films
    Material: Kohlenstoffstahl
  • Spannungsregelsystem
    Hält während des Wickelvorgangs eine gleichmäßige Folienzugspannung aufrecht, um Faltenbildung oder Dehnung zu verhindern
    Material: Verschiedene (pneumatische, elektronische Bauteile)
  • Führungssystem
    Sichert die korrekte Kantenausrichtung des Films während des Wickelvorgangs
    Material: Aluminiumlegierung
  • Antriebsmotor
    Stellt die Drehkraft für die Wickelwelle bereit
    Material: Stahl, Kupfer
  • Bedienfeld
    Ermöglicht dem Bediener die Parametereinstellung und Überwachung des Wickelprozesses
    Material: Kunststoff, elektronische Bauteile
  • Schneide- und Übertragungsmechanismus
    Schneidet die Bahn und startet eine neue Rolle, ohne die Linie anzuhalten.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Lagerschmierungsmangel unter 0,1 mm Ölfilmdicke Rollenlagersetzung bei 120°C Temperatur Integration eines hydrodynamischen Lagerdesigns mit 0,3 mm minimaler Ölfilmdicke und Temperatursensoren mit 100°C Abschaltung
Zugspannungskontroll-PID-Regelschleifenoszillation bei >5% Überschwingen Folienbahnbruch bei 30 N Zugspannungsdifferenz Implementierung eines adaptiven PID-Reglers mit maximal 2% Überschwingen und Dehnungsmessstreifen-Rückführung bei 10 ms Abtastrate

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-15 m/min lineare Wickelgeschwindigkeit, 10-200 N·m Drehmoment, 50-150 mm Rollendurchmesser
Belastungs- und Ausfallgrenzen
Überschreitung von 20 m/min Bahngeschwindigkeit verursacht Folienreißen, Überschreitung von 250 N·m Drehmoment verursacht Zahnscherung bei 350 MPa Streckgrenze, Überschreitung von 200 mm Rollendurchmesser verursacht Wellendurchbiegung >0,1 mm/m
Folienzugversagen bei >25 MPa Spannung, Zahnfußbiegeermüdung bei >10^7 Zyklen mit 200 MPa Wechselspannung, Euler-Knickinstabilität bei Schlankheitsgrad >100 für Tragwellen
Fertigungskontext
Wickler wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (nicht unter Druck)
Weitere Spezifikationen:Max. Rollendurchmesser: 1500 mm, Max. Rollengewicht: 2000 kg, Bahngeschwindigkeit: 5-200 m/min
Betriebstemperatur:Umgebungstemperatur bis 60°C (140°F)
Montage- und Anwendungskompatibilität
Polyethylen (PE)-FoliePolypropylen (PP)-FoliePolyester (PET)-Folie
Nicht geeignet: Abrasive oder hochklebrige, beschichtete Folien
Auslegungsdaten
  • Folienbreite (mm)
  • Maximaler Rollendurchmesser (mm)
  • Bahngeschwindigkeit (m/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerausfall aufgrund von Fehlausrichtung oder Kontamination
Ursache: Unsachgemäße Installation führt zu Wellenfehlausrichtung, Eindringen von Staub oder Feuchtigkeit in Lagergehäuse oder unzureichende Schmierung, die Überhitzung und vorzeitigen Verschleiß verursacht.
Fehlfunktion des Bahnzugspannungskontrollsystems
Ursache: Sensorabweichung oder Kalibrierungsfehler in Zugspannungsmessgeräten, Verschleiß in pneumatischen/hydraulischen Aktuatoren oder Steuerungssoftwareprobleme, die zu inkonsistentem Materialaufwickeln und potenziellen Bahnbrüchen führen.
Wartungsindikatoren
  • Abnormale Vibration oder hörbares Klopfen von Antriebskomponenten während des Betriebs
  • Unregelmäßige oder ungleichmäßige Wickelmuster auf der fertigen Rolle sichtbar
Technische Hinweise
  • Implementieren Sie eine präzise Laserausrichtung während der Installation und periodische Nachjustierungen, um Lager- und Getriebeausfälle zu verhindern.
  • Etablieren Sie einen regelmäßigen Kalibrierungsplan für Zugspannungssensoren und Steuerungssysteme und halten Sie eine saubere, trockene Luftversorgung für pneumatische Komponenten aufrecht.

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.0 (Sicherheit von Maschinen)CE-Kennzeichnung (EU-Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Wickelzugspannung: +/- 5% des Sollwerts
  • Ausrichtung der Wickelachse: +/- 0,05 mm
Qualitätsprüfung
  • Laufprüfung für rotierende Komponenten
  • Elektrische Sicherheitsprüfung (Isolationswiderstand, Erdung)

Hersteller von Wickler

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Elastomer-Emulsion

Eine stabile kolloidale Dispersion von Elastomer-Polymerpartikeln in einem wässrigen Medium.

Spezifikationen ansehen ->
Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->
HDPE-Lagerbehälter

Industrieller Kunststoffbehälter für Lagerung und Transport von Schüttgütern.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Rollenbreitenbereich für diesen Wickler?

Der Rollenbreitenbereich beträgt 500–2000 mm, aber der genaue Wert hängt vom spezifischen Modell und der Produktionslinienkonfiguration ab. Verifizieren Sie dies immer mit dem Hersteller für Ihre Anwendung.

Wie funktioniert das Spannungskontrollsystem?

Das Spannungskontrollsystem hält eine konstante FolienSpannung aufrecht, indem es das Drehmoment oder die Geschwindigkeit der Wickelwelle anpasst. Es kann pneumatisch, magnetisch oder elektronisch sein und kompensiert Änderungen des Rollendurchmessers, um ein gleichmäßiges Wickeln zu gewährleisten.

Welche Materialien werden für den Wicklerrahmen verwendet?

Das Standard-Rahmenmaterial ist Kohlenstoffstahl (Q235 nach GB/T 700). Edelstahl ist optional für korrosive Umgebungen. Bestätigen Sie die Materialgüte mit dem Lieferanten für Ihre spezifischen Anforderungen.

Was ist die Schutzart?

Die Standard-Schutzart beträgt IP54–IP65 (IEC 60529). Höhere Schutzarten sind für staubige oder nasse Umgebungen erhältlich. Verifizieren Sie die tatsächliche Schutzart für das Modell, das Sie verwenden möchten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Wickler

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Wickler?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Vibrationsplattform
Nächstes Produkt
Zuführverteiler und Ventile
AngebotChat