Strukturierte Fertigungsdaten · 2026

Kompressions-/Übergangszone

Auf Basis strukturierter CNFX-Herstellerprofile wird Kompressions-/Übergangszone im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Schneckendurchmesser bis L/D Verhältnis eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Kompressions-/Übergangszone wird durch die Baugruppe aus Schraubenwurzel und Flug beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Der Abschnitt einer Extruderschnecke, in dem das Material komprimiert wird und vom festen in den geschmolzenen Zustand übergeht.
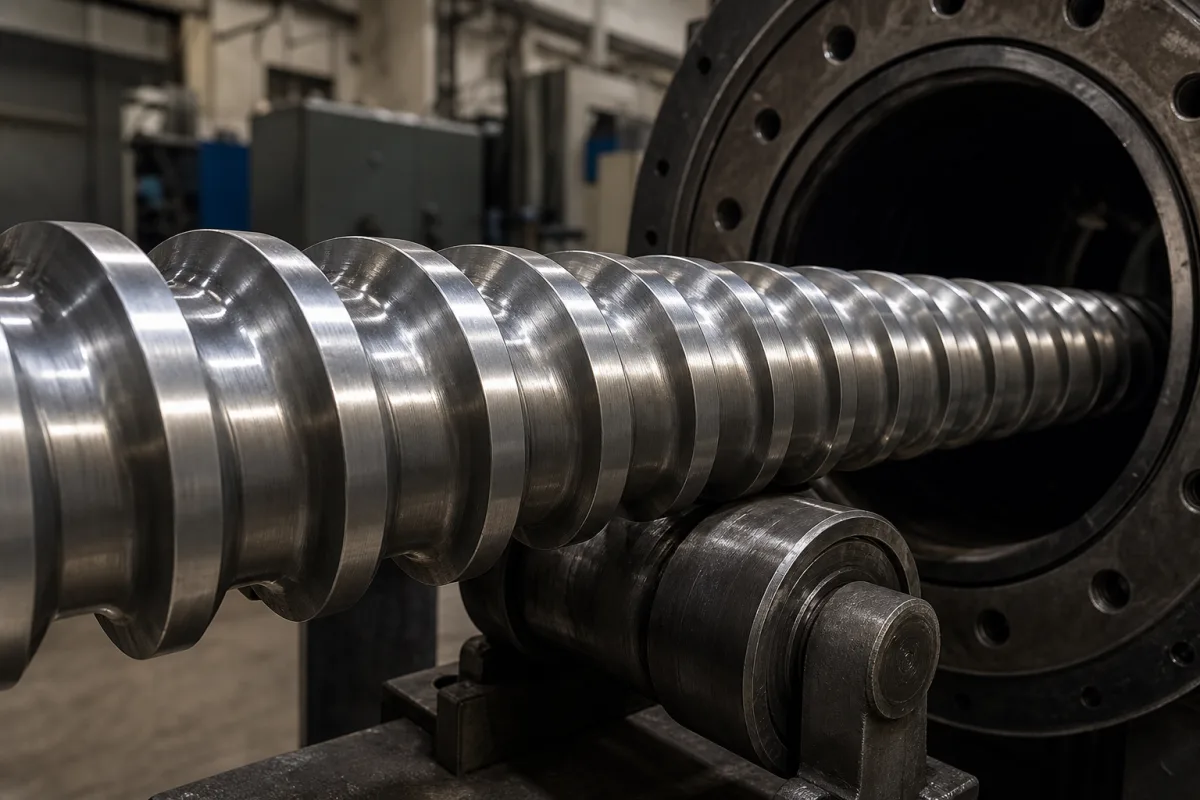
Kompressions-/Übergangszone in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Kompressions-/Übergangszone ist eine kritische Komponente einer Extruderschnecke und befindet sich zwischen der Einzugs- und der Dosierzone. Ihre Hauptfunktion besteht darin, das feste Polymermaterial zu komprimieren, eingeschlossene Luft zu entfernen und das Material durch Schererwärmung und Wärmeleitung vom Zylinder allmählich aufzuschmelzen. Diese Zone zeichnet sich durch eine abnehmende Kanaltiefe aus, die den erforderlichen Druck für ordnungsgemäßes Schmelzen und Homogenisieren erzeugt, bevor das Material in die Dosierzone gelangt. Das Kompressionsverhältnis, definiert als Verhältnis der Kanaltiefe in der Einzugszone zu der in der Dosierzone, liegt typischerweise zwischen 2,0 und 3,5 und beeinflusst die Schmelzeffizienz und den Druckaufbau. Der Schneckendurchmesser reicht von 20 bis 300 mm und bestimmt Durchsatz und Maschinengröße; das Längen-zu-Durchmesser-Verhältnis (L/D) von 20 bis 30 verbessert Mischung und Schmelzen. Die Kanaltiefen variieren, wobei die Einzugszone typischerweise 5–20 mm und die Dosierzone 2–10 mm tief ist, was eine allmähliche Kompression ermöglicht. Die Oberflächenrauheit wird bei Ra 0,2–0,8 μm (ISO 4287) gehalten, um das Anhaften von Material zu reduzieren, und die Härte beträgt typischerweise 58–62 HRC (ISO 6508) für Verschleißfestigkeit. Die Betriebstemperaturen liegen zwischen 150 und 400 °C und die Drücke zwischen 10 und 60 MPa, was ein robustes Schneckendesign erfordert. Die Schneckendrehzahl von 20–150 U/min beeinflusst Scherrate und Ausstoß. Häufig verwendete Materialien sind nitrierter Stahl (z. B. 38CrMoAlA nach GB/T 3077), bimetallische Legierungen und Werkzeugstahl. Das Gewicht der Zone variiert je nach Größe und Material zwischen 50 und 2000 kg. Diese Parameter sind Referenzbereiche; die tatsächlichen Werte müssen mit dem Hersteller für spezifische Anwendungen bestätigt werden.

Funktionsprinzip

Wenn sich die Extruderschnecke dreht, bewegt sich das Material von der Einzugszone in die Kompressions-/Übergangszone, wo die abnehmende Kanaltiefe einen zunehmenden Druck erzeugt. Dieser Druck, kombiniert mit Scherkräften durch die Schneckendrehung und Wärmeübertragung vom Zylinder, komprimiert das Material, entfernt Lufteinschlüsse und initiiert das Schmelzen. Das konische Design gewährleistet eine allmähliche Kompression und kontrolliertes Schmelzen, um Materialabbau zu verhindern. Das Kompressionsverhältnis und das Kanaltiefenprofil sind wichtige Designparameter, die den Druckaufbau und die Schmelzeffizienz bestimmen. Ein korrektes Design stellt sicher, dass das Material vollständig schmilzt und homogenisiert wird, bevor es die Dosierzone erreicht, was für einen konsistenten Ausstoß und Produktqualität unerlässlich ist.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schneckendurchmesser20–300 mmDetermines throughput and machine size.
L/D Verhältnis20–30Higher L/D improves mixing and melting.
Kompressionsverhältnis2.0–3.5Affects melting efficiency and pressure buildup.
Kanaltiefe (Einzugszone)5–20 mmDeeper feed channels increase throughput.
Kanaltiefe (Meteringzone)2–10 mmShallower channels improve pressure generation.
OberflächenrauheitRa 0.2–0.8 μmSmoother surfaces reduce material sticking.ISO 4287
Härte58–62 HRCHigher hardness increases wear resistance.ISO 6508
Betriebstemperatur150–400 °CMust match polymer melting point.
Betriebsdruck10–60 MPaHigher pressure requires stronger screw design.
Schneckendrehzahl20–150 rpmAffects shear rate and output.
Werkstoffgüte38CrMoAlANitriding steel for wear resistance.GB/T 3077
Gewicht50–2000 kgDepends on size and material.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Nitrierstahl Bimetall-Legierung Werkzeugstahl

Komponenten / BOM

Components / BOM
  • Schraubenwurzel
    Bildet die Grundstruktur der Schraube mit konischem Durchmesser zur Erzeugung von Kompression
    Material: Stahllegierung
  • Flug
    Schraubenförmige Rippen, die Material fördern und verdichten und dabei Scherwärme erzeugen
    Material: Verschleißfester Stahl
  • Flugland
    Oberfläche des Flugs, die mit dem Lauf in Kontakt kommt und dabei Scherung und Wärmeübertragung erzeugt
    Material: Vergüteter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Zylinderbeheizung oder übermäßige Kühlung verursacht einen Temperaturgradienten >30°C/cm Unvollständiges Polymerschmelzen führt zu Feststoffpartikelmitführung und nachgelagerter Werkzeugblockade Implementierung einer PID-geregelten Mehrzonenheizung mit Temperatursensoren alle 15 cm und redundanten Heizelementen
Schneckenverschleiß reduziert das Kompressionsverhältnis von 3,0:1 auf unter 2,5:1 über 5000 Betriebsstunden Unzureichender Druckaufbau verursacht ungenügende Durchmischung und Dichteschwankungen im Extrudat Auftragung einer Wolframkarbid-Beschichtung (HVOF) auf die Schneckenflanken und Implementierung vorausschauender Wartung basierend auf der Überwachung des Motordrehmoments mit einer 5%-igen Erhöhungsschwelle

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-80 bar Druck, 180-240°C Temperatur, 0,8-1,2 m/s Materialgeschwindigkeit
Belastungs- und Ausfallgrenzen
Druck überschreitet 85 bar und verursacht eine Schneckenverbiegung >0,5 mm, Temperatur überschreitet 260°C und verursacht Polymerdegradation, oder Materialgeschwindigkeit fällt unter 0,6 m/s und verursacht Stagnation.
Übermäßiger Druck induziert Biegespannungen in der Schnecke, die die Streckgrenze überschreiten (σ_y > 250 MPa), thermische Degradation tritt bei Temperaturen oberhalb der thermischen Zersetzungsschwelle des Polymers auf (T_d > 260°C für Polypropylen), und Materialstagnation führt zu lokaler Überhitzung und thermischer Degradation.
Fertigungskontext
Kompressions-/Übergangszone wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 50 MPa (500 bar) maximal
Durchflussrate:10-5000 kg/h (abhängig vom Schneckendurchmesser)
Betriebstemperatur:150-350°C (typische Polymerverarbeitung)
Montage- und Anwendungskompatibilität
Polyethylen (PE)-HarzePolypropylen (PP)-CompoundsPolyvinylchlorid (PVC)-Formulierungen
Nicht geeignet: Hochabrasive mineralgefüllte Verbundwerkstoffe (übermäßiger Verschleiß)
Auslegungsdaten
  • Erforderlicher Durchsatz (kg/h)
  • Schneckendurchmesser (mm)
  • Schmelzflussindex (MFI) des Polymers

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung in Übergangsschweißnähten
Ursache: Zyklische thermische und Druckspannungen aus Prozessschwankungen, die zu Spannungskonzentrationen an den Schweißverbindungen führen
Erosionskorrosion in Kompressionsströmungspfaden
Ursache: Hochgeschwindigkeits-Prozessströme mit Partikeln oder korrosiven Elementen, die schützende Oxidschichten abtragen
Wartungsindikatoren
  • Anormale hochfrequente Vibrationen, die während des Betriebs in der Übergangszone erkannt werden
  • Sichtbare Verfärbung oder Hot Spots auf äußeren Oberflächen, die auf innere Degradation hindeuten
Technische Hinweise
  • Implementierung von Phased-Array-Ultraschallprüfungen während Stillstandszeiten, um unter der Oberfläche liegende Defekte vor einem katastrophalen Ausfall zu erkennen
  • Optimierung der Prozessparameter, um thermisches Zyklieren zu minimieren und stabile Betriebsbedingungen innerhalb der Auslegungsspezifikationen aufrechtzuerhalten

Konformität und Fertigungsnormen

Referenznormen
ISO 286-2:2010 (Grenzmaße und Passungen)ASTM A370-24 (Standard-Prüfverfahren und Definitionen für die mechanische Prüfung von Stahlerzeugnissen)DIN 7150-1:2011 (Toleranzen für zylindrische Passungen)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: ±0,02 mm
  • Ebenheit der Passflächen: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
  • Eindringprüfung mit Farbkontrastmittel für Oberflächendefekte

Hersteller von Kompressions-/Übergangszone

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->
HDPE-Lagerbehälter

Industrieller Kunststoffbehälter für Lagerung und Transport von Schüttgütern.

Spezifikationen ansehen ->
Hochpräzisions-Silikon-Dichtung

Eine präzisionsgefertigte Dichtungskomponente, hergestellt aus Flüssigsilikonkautschuk (LSR) im Spritzgussverfahren.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion der Kompressions-/Übergangszone?

Sie komprimiert das feste Polymer, entfernt eingeschlossene Luft und schmilzt das Material allmählich durch Schererwärmung und Wärmeleitung vom Zylinder, um es für die Dosierzone vorzubereiten.

Was sind typische Kompressionsverhältnisse für diese Zone?

Kompressionsverhältnisse liegen typischerweise zwischen 2,0 und 3,5 und beeinflussen Schmelzeffizienz und Druckaufbau. Der genaue Wert hängt vom Polymer und den Prozessanforderungen ab.

Welche Materialien werden üblicherweise für diese Komponente verwendet?

Häufig verwendete Materialien sind nitrierter Stahl (z. B. 38CrMoAlA), bimetallische Legierungen und Werkzeugstahl, ausgewählt wegen Verschleißfestigkeit und Haltbarkeit.

Wie sollte ich die Spezifikationen für meine Anwendung verifizieren?

Bestätigen Sie immer modellspezifische Werte wie Schneckendurchmesser, L/D-Verhältnis, Kanaltiefen, Oberflächenrauheit, Härte und Betriebsparameter mit dem gesetzlichen Hersteller oder Lieferanten, da diese nur Referenzbereiche sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Kompressions-/Übergangszone

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Kompressions-/Übergangszone?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Isolierte Heizkammer
Nächstes Produkt
Kunststofffolienblasmaschine
AngebotChat