Strukturierte Fertigungsdaten · 2026

Schmiedegrad-Magnesiumlegierungs-Barren

Auf Basis strukturierter CNFX-Herstellerprofile wird Schmiedegrad-Magnesiumlegierungs-Barren im Bereich Grundmetallherstellung anhand von Durchmesser bis Länge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schmiedegrad-Magnesiumlegierungs-Barren wird durch die Baugruppe aus Legierungsmatrix und Aluminium-Zusatz beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Schmiedegrad-Magnesiumlegierungs-Barren ist ein halbfertiges Industriematerial, das speziell für Metallumformoperationen wie Schmieden, Pressen und Stanzen formuliert ist.

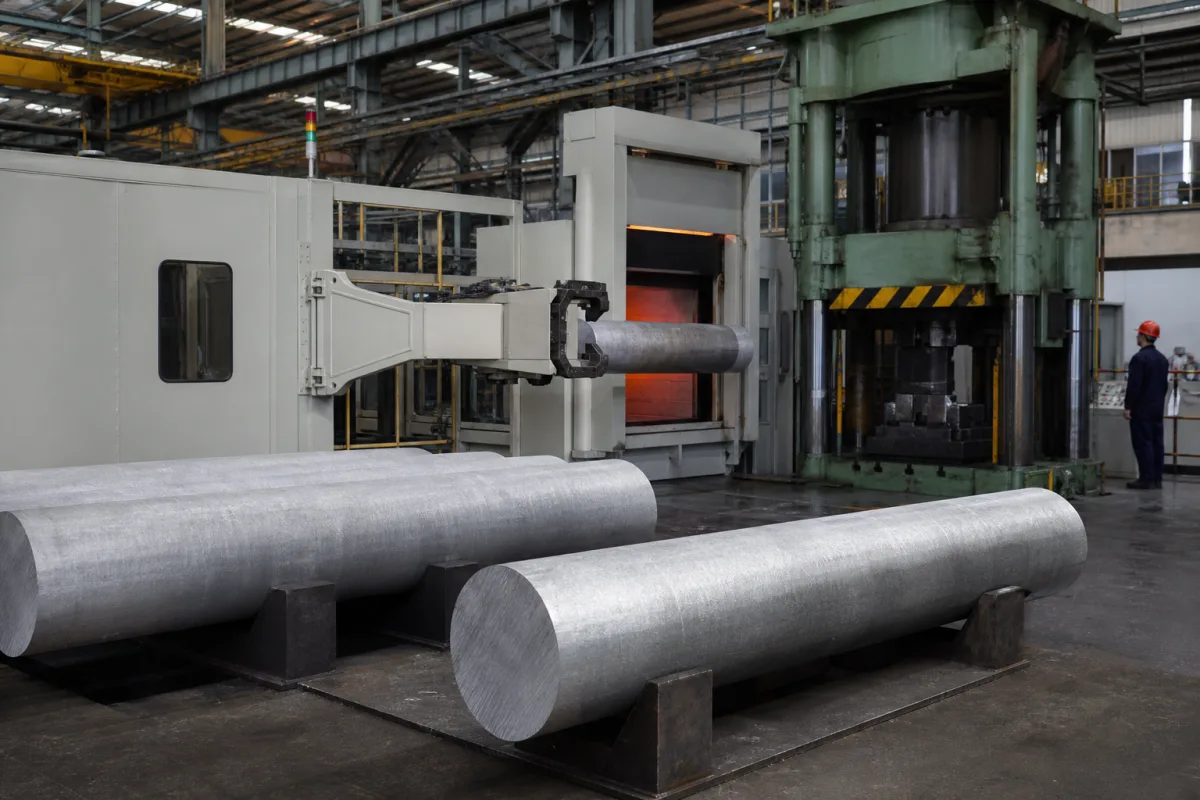
Schmiedegrad-Magnesiumlegierungs-Barren in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Schmiedegrad-Magnesiumlegierungs-Barren ist ein halbfertiges Industriematerial, das speziell für Metallumformoperationen wie Schmieden, Pressen und Stanzen formuliert ist. Diese Barren werden durch Gießen oder Strangpressen hergestellt, um eine gleichmäßige Mikrostruktur und mechanische Eigenschaften zu erreichen, die für nachfolgende Verformung geeignet sind. Sie dienen als Rohmaterial für die Herstellung von leichten Strukturkomponenten in der Luft- und Raumfahrt, der Automobilindustrie und der Unterhaltungselektronik. Die Legierungszusammensetzung ist optimiert für verbesserte Schmiedbarkeit, reduziertes Reißen und verbesserte mechanische Leistung in endgeschmiedeten Teilen.

Typische Spezifikationen für diesen Barren umfassen einen Durchmesserbereich von 80–500 mm, eine Länge von 500–3000 mm und gängige Legierungsqualitäten wie AZ31B, AZ61A und ZK60A, referenziert nach ASTM B107. Mechanische Eigenschaften bei Raumtemperatur umfassen Streckgrenze von 200–280 MPa, Zugfestigkeit von 250–340 MPa und Brinellhärte von 50–90 HB, jeweils nach ASTM B557 oder ASTM E10. Die Korngröße der Mikrostruktur beträgt 10–50 μm (ASTM E112), und die Dichte beträgt 1,74–1,84 g/cm³ bei 20°C. Für das Warmschmieden wird ein Temperaturbereich von 300–450°C empfohlen. Die Oberflächengüte ist gedreht oder geschält mit Ra 1,6–3,2 μm (ISO 1302), und die Geradheit beträgt ≤1,5 mm/m (ISO 1101). Ultraschallprüfung ist nach ASTM E2375, Klasse A oder B, verfügbar.

Diese Werte sind Referenzbereiche und müssen für die spezifische Legierung, den Zustand und die Barrenabmessungen, die für Ihre Anwendung erforderlich sind, verifiziert werden. Bestätigen Sie immer mit dem rechtlichen Hersteller oder Lieferanten, dass das Produkt Ihre Prozess- und Endteilanforderungen erfüllt und dass alle relevanten Normen aktuell und anwendbar sind.

Funktionsprinzip

Der Barren ist ein vorgeformtes Metallmaterial, das durch aufgebrachte Kraft plastisch verformt wird, um die endgültige Komponentengeometrie zu erreichen. Beim Schmieden wird der Barren auf einen empfohlenen Temperaturbereich (300–450°C) erhitzt, um die Duktilität zu erhöhen und die Fließspannung zu reduzieren. Anschließend wird er in eine Matrize gelegt und Druckkräften ausgesetzt, entweder durch Hämmern, Pressen oder Stanzen, wodurch das Material fließt und den Matrizenhohlraum füllt. Die gleichmäßige Mikrostruktur und die kontrollierte Korngröße (10–50 μm) gewährleisten ein konsistentes Verformungsverhalten, minimieren Risse und erzielen die gewünschten mechanischen Eigenschaften im geschmiedeten Teil. Nach dem Schmieden kann das Bauteil weiteren Wärmebehandlungen oder Bearbeitungen unterzogen werden, um die endgültigen Spezifikationen zu erfüllen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Durchmesser80–500 mmQuerschnittsdurchmesser des zylindrischen Knüppels
Länge500–3000 mmStandard-Rohlinglänge für die Bearbeitung
LegierungsgüteAZ31B, AZ61A, ZK60A BezeichnungStandardlegierungsbezeichnung (z.B. AZ31B, AZ80A)ASTM B107
Streckgrenze200–280 MegapascalMindeststreckgrenze bei RaumtemperaturASTM B557
Korngröße10–50 µmDurchschnittlicher Korndurchmesser im MikrogefügeASTM E112
Dichte1.74–1.84 g/cm³Materialdichte bei 20°CASTM B557
Zugfestigkeit250–340 MPaDepends on alloy and temperASTM B557
Härte50–90 HBBrinell hardnessASTM E10
Schmiedetemperatur300–450 °COptimal range for hot forging
OberflächenbeschaffenheitRa 1.6–3.2 µmTurned or peeled surfaceISO 1302
Geradheit≤1.5 mm/mEnsures uniform forgingISO 1101
UltraschallprüfungASTM E2375Class A or B availableASTM E2375

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Magnesium Aluminium Zink Mangan

Komponenten / BOM

Components / BOM
  • Legierungsmatrix
    Primäre Magnesiumstruktur, die die grundlegenden mechanischen Eigenschaften bereitstellt
    Material: Reines Magnesium
  • Aluminium-Zusatz
    Erhöht Festigkeit und Korrosionsbeständigkeit durch Mischkristallverfestigung
    Material: Aluminium
  • Zinkzusatz
    Verbessert die Festigkeit und Gießbarkeit der Legierung
    Material: Zink
  • Manganzusatz
    Erhöht die Korrosionsbeständigkeit und verfeinert die Kornstruktur
    Material: Mangan

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Lokale Erwärmung über 473°C während des Schmiedens Oberflächenzündung und Verbrennungsausbreitung Schmieden unter Inertgas-Atmosphäre (Argon) mit 99,999 % Reinheit und <10 ppm Sauerstoffkonzentration
Dehnungsrate über 0,5 % während Kaltumformung unter 250°C Spaltbruch entlang basaler (0001)-Ebenen mit 45°-Rissausbreitung Isothermes Schmieden mit ±5°C Temperaturregelung und 0,1-0,3 % Dehnungsratenregelung

Technische Bewertung

Betriebsbereich
Betriebsbereich
250-450°C Schmiedetemperaturbereich, 0,1-10 MPa Fließspannung
Belastungs- und Ausfallgrenzen
Oxidationszündung bei 473°C in Luft, 0,5 % Dehnungsrate für Rissinitiierung
Pyrophore Oxidation über 473°C aufgrund des elektrochemischen Potentials von Magnesium von -2,37 V und niedriger Zündenergie von 40 mJ/mm²
Fertigungskontext
Schmiedegrad-Magnesiumlegierungs-Barren wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

magnesium forging stock Mg alloy forging billet forging magnesium alloy

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 100 MPa (typischer Schmiededruck), abhängig von Legierungsgüte und Prozess
Weitere Spezifikationen:Brammendurchmesser-Toleranz: ±1,5 %, Längentoleranz: ±2 %, Oberflächenrauheit: Ra ≤ 6,3 μm, Korngröße: ASTM 5-8
Betriebstemperatur:250-450°C (Schmiedebereich), Umgebungstemperatur bis 350°C (Lagerung/Handhabung)
Montage- und Anwendungskompatibilität
Automobil-StrukturbauteileLeichtbauteile für Luft- und RaumfahrtGehäuse für tragbare Elektronik
Nicht geeignet: Marine-/Salzwasserumgebungen (aufgrund von Korrosionsanfälligkeit)
Auslegungsdaten
  • Endbauteilvolumen + 15-25 % Schmiedeübermaß
  • Erforderliche mechanische Eigenschaften (Streckgrenze, Dehnung)
  • Verfügbare Schmiedeeinrichtungs-Kapazität (Presstonnage, Werkzeuggröße)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spannungsrisskorrosion
Ursache: Exposition gegenüber chloridhaltigen Umgebungen (z.B. Industrieatmosphäre, Salzsprühnebel) kombiniert mit Eigenspannungen aus Schmiedeprozessen, was zu Rissinitiierung und -ausbreitung entlang der Korngrenzen führt.
Thermische Ermüdungsrissbildung
Ursache: Wiederholte thermische Zyklen während des Schmiedens verursachen unterschiedliche Ausdehnung/Schrumpfung, was zur Bildung von Mikrorissen an Oberflächendiskontinuitäten oder Einschlüssen führt, verstärkt durch den hohen thermischen Ausdehnungskoeffizienten von Magnesium.
Wartungsindikatoren
  • Sichtbare weiße pulvrige Korrosionsablagerungen (Magnesiumhydroxid) auf Brammenoberflächen, die aktive Korrosion anzeigen und sofortiges Eingreifen erfordern.
  • Hörbare hochfrequente Knack- oder Knallgeräusche während Aufheiz-/Abkühlzyklen, die auf innere Spannungsentlastung oder Rissausbreitung hindeuten und sofortige Überprüfung des thermischen Prozesses erfordern.
Technische Hinweise
  • Implementierung von Schutzgasatmosphären (Argon oder SF6-Gasabschirmung) während aller thermischen Prozesse, um Oberflächenoxidation und Chloridkontamination zu verhindern, die Spannungsrisskorrosion initiieren.
  • Anwendung von Kugelstrahlen oder Laser Shock Peening zur Einführung von Druckspannungen an der Oberfläche, die Zugspannungen entgegenwirken und die Ermüdungsbeständigkeit signifikant verbessern sowie die Rissinitiierung verzögern.

Konformität und Fertigungsnormen

Referenznormen
ASTM B91/B91M - Norm für Magnesiumlegierungs-SchmiedeteileISO 3116 - Magnesium und Magnesiumlegierungen - Knetlegierungen aus MagnesiumDIN 9715 - Schmiedeteile aus Magnesiumlegierungen; Technische Lieferbedingungen
Fertigungsgenauigkeit
  • Durchmessertoleranz: +/- 0,5 % des Nenndurchmessers
  • Längentoleranz: +/- 2 mm pro 100 mm Länge
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie

Hersteller von Schmiedegrad-Magnesiumlegierungs-Barren

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Was sind die typischen Abmessungen von Schmiedegrad-Magnesiumlegierungs-Barren?

Referenzabmessungen sind 80–500 mm im Durchmesser und 500–3000 mm in der Länge. Die genauen Abmessungen hängen jedoch vom spezifischen Produkt und der Anwendung ab. Bestätigen Sie immer mit dem Lieferanten.

Welche Legierungsqualitäten sind üblicherweise verfügbar?

Gängige Qualitäten umfassen AZ31B, AZ61A und ZK60A, referenziert nach ASTM B107. Die Eignung einer Qualität hängt vom Schmiedeprozess und den Anforderungen des Endteils ab.

Welche mechanischen Eigenschaften sind zu erwarten?

Bei Raumtemperatur beträgt die Streckgrenze typischerweise 200–280 MPa, die Zugfestigkeit 250–340 MPa und die Härte 50–90 HB. Dies sind Referenzbereiche und variieren mit Legierung und Zustand.

Welche Schmiedetemperatur wird empfohlen?

Der optimale Warmschmiedetemperaturbereich liegt bei 300–450°C. Das Erhitzen in diesem Bereich verbessert die Umformbarkeit und reduziert das Rissrisiko. Befolgen Sie immer die Empfehlungen des Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schmiedegrad-Magnesiumlegierungs-Barren

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schmiedegrad-Magnesiumlegierungs-Barren?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schmiedegrad-Kupferlegierungsbarren
Nächstes Produkt
Schmiedegrad-Nickelbasis-Superlegierungspulver
AngebotChat