Strukturierte Fertigungsdaten · 2026

Automatisiertes Reibungsprüfsystem für Getränkebehälter

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Reibungsprüfsystem für Getränkebehälter im Bereich Getränkeherstellung anhand von Reibungskoeffizient Bereich bis Prüfgeschwindigkeitsbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Reibungsprüfsystem für Getränkebehälter wird durch die Baugruppe aus Prüfkammer und Reibungssonde-Baugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisiertes System zur Prüfung der Oberflächenreibung und Haltbarkeit von Getränkebehältern.
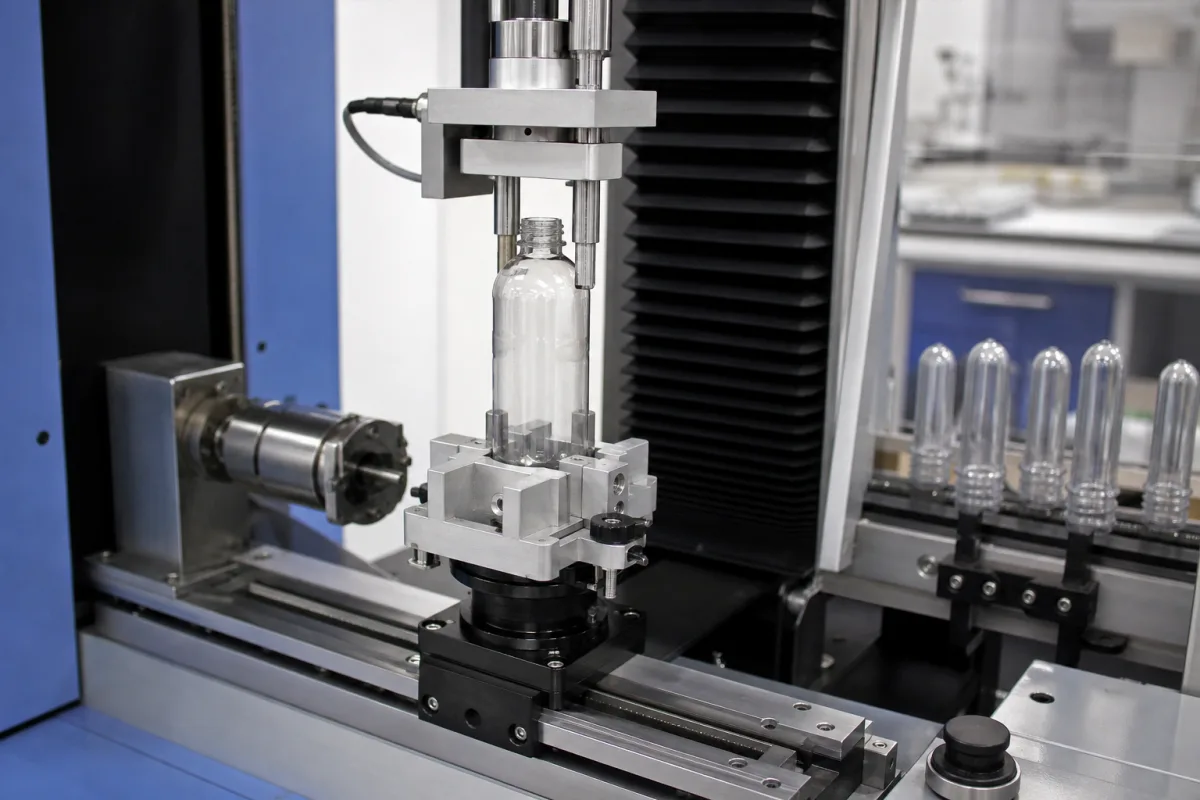
Automatisiertes Reibungsprüfsystem für Getränkebehälter in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Automatisiertes Reibungsprüfsystem für Getränkebehälter

Technische Definition

Das Automatisierte Reibungsprüfsystem für Getränkebehälter ist eine industrielle Automatisierungslösung für Getränkehersteller, um den Reibungskoeffizienten auf Behälteroberflächen unter kontrollierten Bedingungen zu messen und zu analysieren. Es simuliert reale Handhabungsszenarien, um sicherzustellen, dass Behälter während des Abfüllens, Etikettierens und der Verwendung durch Verbraucher einen angemessenen Griff behalten. Das System liefert quantitative Daten für die Qualitätskontrolle und hilft Herstellern, Produktionslinienstaus zu vermeiden und die Verbrauchersicherheit zu gewährleisten. Es lässt sich in bestehende Produktionslinien für kontinuierliche Überwachung und Chargenprüfung integrieren.

Das System verfügt über einen Edelstahlrahmen, Aluminiumlegierungsaktoren und keramische Prüfsonden. Es wird von einer SPS-Steuerung gesteuert und über ein industrielles Touchscreen bedient. Der messbare Reibungskoeffizientenbereich beträgt 0,1–0,8 μ, mit einem einstellbaren Prüfgeschwindigkeitsbereich von 10–500 mm/s (gemäß ASTM D1894). Es unterstützt Behälterdurchmesser von 20–150 mm und eine maximale Behälterhöhe von 300 mm. Der Normalkraftbereich ist einstellbar von 1–50 N, um verschiedene Handhabungsdrücke zu simulieren. Die Messgenauigkeit beträgt ±0,5 % vom Messbereich. Das System arbeitet bei Temperaturen von 10–40 °C und Luftfeuchtigkeit von 20–80 % rF (nicht kondensierend). Es hat eine Schutzart von IP54 (gemäß IEC 60529). Das Maschinengewicht liegt je nach Konfiguration zwischen 150 und 250 kg, und die Stellfläche beträgt 800×600×1500 mm (L×B×H). Die erforderliche Stromversorgung beträgt 220–240 V/Hz.

Dieser Verzeichniseintrag enthält Referenzspezifikationen. Verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor der Beschaffung oder Verwendung.

Funktionsprinzip

Das System misst statische und kinetische Reibungskoeffizienten, indem keramische Prüfsonden in kontrollierten mechanischen Kontakt mit Behälteroberflächen gebracht werden. Wägezellen und Bewegungssensoren erfassen während des Tests Kräfte und Bewegungen. Die SPS-Steuerung verwaltet den Testablauf und passt Normalkraft und Geschwindigkeit programmgemäß an. Die Daten werden verarbeitet, um Reibungskoeffizienten auszugeben, die auf dem industriellen Touchscreen angezeigt und für die Qualitätskontrolle protokolliert werden können.

Hauptmaterialien

Edelstahlrahmen, Aluminiumlegierungs-Aktuatoren, Keramische Prüfsonden, PLC controller, industrial touchscreen
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Reibungskoeffizient Bereich0.1–0.8 μMessbarer Reibungskoeffizient-Bereich
Prüfgeschwindigkeitsbereich10–500 mm/sEinstellbarer PrüfgeschwindigkeitsbereichASTM D1894
Behälterdurchmesserbereich20–150 mmKompatible Behälterdurchmesser
Maximale Behälterhöhe300 mmMaximale Behälterhöhe unterstützt
Stromversorgung220–240 Volt/HzErforderliche elektrische Versorgung
Normalkraftbereich1–50 NAdjustable to simulate different handling pressures
Messgenauigkeit±0.5 % FSHigh precision for reliable data
Betriebstemperaturbereich10–40 °CStandard laboratory conditions
Luftfeuchtigkeitsbereich20–80 % RHNon-condensing
SchutzartIP54Dust and splash proofIEC 60529
Maschinengewicht150–250 kgDepends on configuration
Stellfläche (L×B×H)800×600×1500 mmCompact benchtop design

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Prüfkammer
    Hält Behälter während der Prüfung
    Material: Edelstahl
  • Reibungssonde-Baugruppe
    Wendet kontrollierte Kraft auf Behälteroberfläche an
    Material: Keramik/Aluminiumlegierung
  • Kraftmessdose
    Misst Reibungskraft
    Material: Edelstahl
  • Lineareinheit
    Steuert die Sondenbewegung
    Material: Aluminiumlegierung
  • SPS-Steuerung
    Systemautomatisierung und Datenverarbeitung
    Material: Elektronische Bauteile
  • Touchscreen-Bedienpanel
    Benutzerschnittstelle und Datenanzeige
    Material: Glas/Kunststoff
  • Behälterpositionierungssystem
    Positioniert Behälter automatisch für Prüfzwecke
    Material: Edelstahl
  • Bewegungssensor
    Erfasst die Sondenbewegung während des Tests zusammen mit der Kraftmessdose, die die Kraft erfasst.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (keine Druckanforderungen)
Weitere Spezifikationen:Behälterdurchmesser: 50-150 mm, Behälterhöhe: 100-300 mm, Prüfgeschwindigkeit: 0,1-2,0 m/s, Reibungskraftmessung: 0-50 N
Betriebstemperatur:15-35°C (Umgebungstemperatur-Betriebsbereich)
Montage- und Anwendungskompatibilität
PET-GetränkeflaschenAluminium-GetränkedosenGlas-Getränkebehälter
Nicht geeignet: Hochviskose oder klebrige Getränkerückstände (z.B. Sirup, honigbasierte Getränke)
Auslegungsdaten
  • Maximale Behälterabmessungen (Durchmesser und Höhe)
  • Erforderlicher Prüfgeschwindigkeitsbereich
  • Produktionsdurchsatz (Behälter pro Stunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-0,8 Reibungskoeffizient (μ) bei 23°C ±2°C, 50 % ±5 % relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Oberflächenreibungskoeffizient μ < 0,15 (unzureichender Griff für nachgelagerte Handhabung) oder μ > 0,65 (übermäßiger Widerstand, der Störungen verursacht)
Oberflächenenergie-Modifikation durch Polymerketten-Umorientierung unter wiederholter Scherspannung (tribologische Degradation) über 5000 Zyklen bei 2,5 N Normalkraft
Fertigungskontext
Automatisiertes Reibungsprüfsystem für Getränkebehälter wird innerhalb von Getränkeherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerabnutzung und -fressen
Ursache: Kontinuierliche Hochgeschwindigkeitsrotation unter Last ohne ausreichende Schmierung führt zu Metall-auf-Metall-Kontakt, Überhitzung und schließlich Ausfall.
Sensor-Drift und Kalibrierungsverlust
Ursache: Umweltkontaminationen (Staub, Feuchtigkeit, Getränkerückstände), die sich auf optischen oder Kontaktsensoren ansammeln, gepaart mit thermischem Zyklieren, verschlechtern die Messgenauigkeit über die Zeit.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche von rotierenden Komponenten
  • Inkonsistente Reibungskoeffizienten-Messwerte oder Prüfergebnisvariabilität außerhalb akzeptabler Grenzen
Technische Hinweise
  • Implementieren Sie ein zustandsbasiertes Schmierungssystem mit Hochtemperatur-Synthetikfett, speziell für lebensmittelgerechte Anwendungen zugelassen, mit automatisierter Überwachung von Lagertemperatur und Vibration.
  • Etablieren Sie einen vorbeugenden Wartungsplan für Sensorreinigung und -kalibrierung mit zertifizierten Referenzstandards, mit Umgebungskontrollen zur Minimierung der Kontaminationsexposition.

Konformität und Fertigungsnormen

Referenznormen
ISO 4287:1997 - Oberflächenbeschaffenheit: Profilverfahren - Begriffe, Definitionen und OberflächenbeschaffenheitsparameterASTM D1894 - Standardprüfverfahren für statische und kinetische Reibungskoeffizienten von Kunststofffolien und -bahnenCE - Maschinenrichtlinie 2006/42/EG für Sicherheit und grundlegende Gesundheitsanforderungen
Fertigungsgenauigkeit
  • Linearführungsschienenausrichtung: +/-0,01 mm
  • Kraftsensor-Kalibrierung: +/-0,5 % des Endwerts
Qualitätsprüfung
  • Wiederholbarkeitsprüfung: 10 aufeinanderfolgende Messungen an Referenzprobe (CV ≤ 2%)
  • Kraftmessdosen-Verifizierung mit zertifizierten Gewichten über den gesamten Messbereich
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kapazitiver Sensor-Kalibrierungsdrift über ±0,02 μ aufgrund elektrostatischer Ladungsakkumulation → Falsche Reibungskoeffizienten-Messwerte, die zu Behälterfehlklassifizierung führen → Integrierte Faraday-Käfig-Abschirmung mit 99,9 % Kupfergeflecht und automatisiertem Entladezyklus alle 100 Messungen
Schrittmotor-Mikroschritt-Auflösungsdegradation unter 0,9° pro Schritt bei 200 U/min → Ungleichmäßiges Gleitgeschwindigkeitsprofil, das inkonsistente Scherkraftanwendung verursacht → Optischer Encoder-Rückkopplungsschleife mit 0,1° Auflösung und PID-Regelung (Kp=2,5, Ki=0,8, Kd=0,3)

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Automatisiertes Reibungsprüfsystem für Getränkebehälter

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Labthink Instruments Co., Ltd.
Jinan · CN
ASTM F2338USP <1207>21 CFR Part 11 (optional)
Fertigt außerdem: Automated Food Packaging Integrity Tester、Humidity Sensor、Infrared Sensor
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “MXD-02 Coefficient of Friction Tester”
Quellseite ansehen ↗ en.labthink.com · geprüft am 2026-10-12

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Reibungsprüfsystem für Getränkebehälter

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was misst das System?

Es misst den statischen und kinetischen Reibungskoeffizienten auf Oberflächen von Getränkebehältern unter kontrollierten Bedingungen und liefert Daten für die Qualitätskontrolle.

Was sind die wichtigsten Spezifikationen?

Reibungskoeffizientenbereich 0,1–0,8 μ, Prüfgeschwindigkeit 10–500 mm/s (ASTM D1894), Behälterdurchmesser 20–150 mm, maximale Höhe 300 mm, Normalkraft 1–50 N, Genauigkeit ±0,5 % v. M., IP54, Betriebstemperatur 10–40 °C, Luftfeuchtigkeit 20–80 % rF, Stromversorgung 220–240 V/Hz, Gewicht 150–250 kg, Stellfläche 800×600×1500 mm.

Wie erfolgt die Integration in Produktionslinien?

Es kann für kontinuierliche Überwachung integriert oder für Chargenprüfungen verwendet werden. Die SPS-Steuerung ermöglicht die Verbindung mit bestehenden Liniensteuerungssystemen.

Welche Normen gelten?

Die Prüfgeschwindigkeit bezieht sich auf ASTM D1894, und die Schutzart auf IEC 60529. Verifizieren Sie die Konformität für Ihr spezifisches Modell mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Getränkeherstellung

Zugehörige Ausrüstung

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Automatisiertes Reibungsprüfsystem für Getränkebehälter?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Prüfsystem für die Integrität von Getränkebehältern
Nächstes Produkt
Begasungssystem
AngebotChat