Strukturierte Fertigungsdaten · 2026

Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke im Bereich Getränkeherstellung anhand von Maximaler Durchsatz bis Pasteurisierungstemperaturbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke wird durch die Baugruppe aus Heizabschnitt und Halteabschnitt beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Kontinuierliches thermisches Verarbeitungssystem für Getränkesicherheit und Haltbarkeitsverlängerung
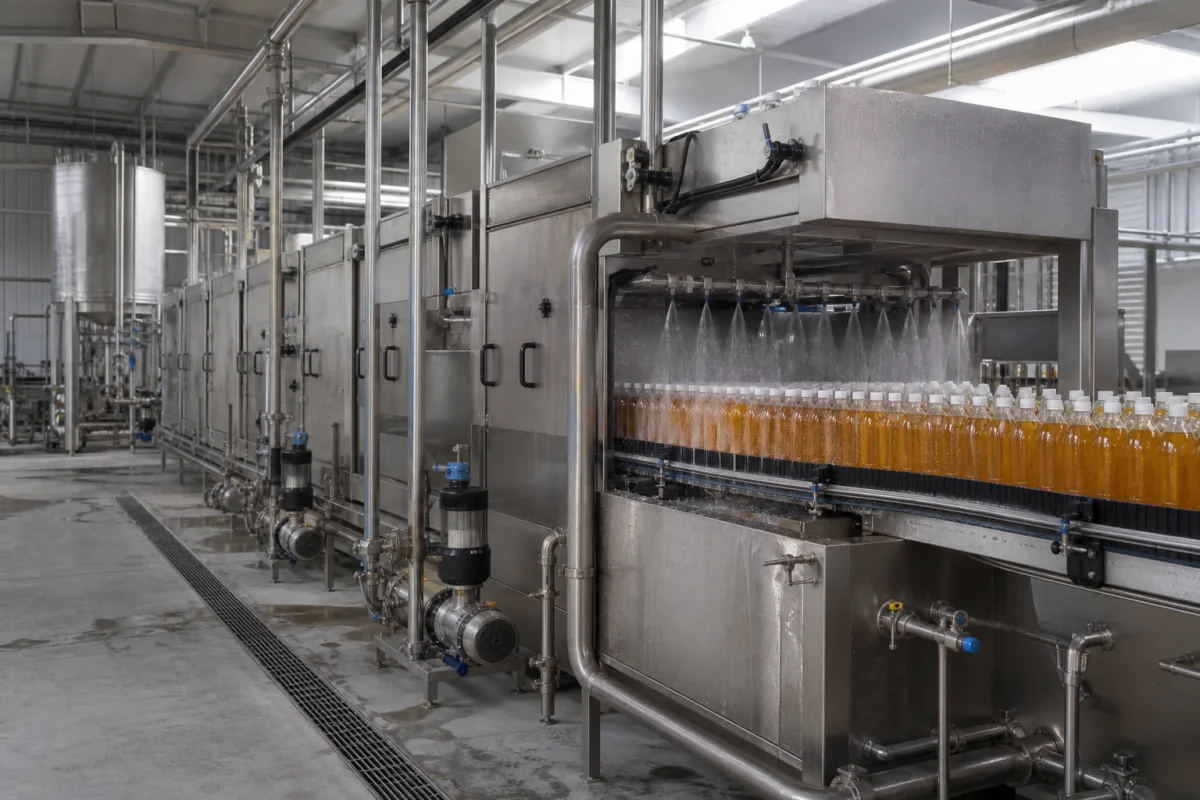
Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das integrierte Pasteurisierungs- und Kühltunnelsystem für Getränke ist eine kontinuierliche thermische Verarbeitungseinheit für die Herstellung nicht-alkoholischer Getränke. Es kombiniert Pasteurisierung und schnelle Kühlung in einer einzigen Tunnelkonfiguration, um mikrobielle Sicherheit zu gewährleisten und die Produktqualität zu erhalten. Das System erhitzt Getränke auf präzise Temperaturen (72–95 °C) für kontrollierte Verweilzeiten (10–120 Sekunden) und kühlt sie dann sofort auf 2–25 °C ab, um Überkochen zu vermeiden und den Geschmack zu bewahren. Es ist hauptsächlich aus AISI 316L Edelstahl gefertigt und für wärmeempfindliche Produkte wie Säfte und milchbasierte Getränke geeignet. Der maximale Durchsatz beträgt 5.000–20.000 l/h, abhängig von der Konfiguration. Zu den wichtigsten Parametern gehören Dampfverbrauch von 50–200 kg/h, Kühlwasserfluss von 5–20 m³/h und Betriebsdruck von 1,0–1,6 MPa. Die Temperaturregelgenauigkeit beträgt ±0,5 °C, die elektrische Versorgung 380–480 V AC (IEC 60038), die installierte Leistung 15–45 kW. Die Schutzart ist IP54–IP65 (IEC 60529), Materialgüten 304 oder 316L (ASTM A240). Das Gewicht liegt zwischen 3.000 und 8.000 kg, die ungefähre Grundfläche beträgt 8000×1500×2000 mm. Dieses Gerät stellt einen kritischen Kontrollpunkt in Getränkeproduktionslinien dar, wo eine thermische Behandlung erforderlich ist. Käufer müssen modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifizieren, da die aufgeführten Parameter Referenzbereiche für Verzeichniszwecke sind.

Funktionsprinzip

Getränke fließen kontinuierlich durch einen Edelstahltunnel. Im Heizabschnitt wird das Produkt durch Heißwasserspray oder Dampf auf Pasteurisierungstemperatur (72–95 °C) erhitzt. Das Produkt wird für eine berechnete Verweilzeit (10–120 Sekunden) auf dieser Temperatur gehalten, um die erforderliche Keimreduktion zu erreichen. Unmittelbar danach gelangt das Produkt in den Kühlabschnitt, wo Kaltwasserspray die Temperatur schnell auf 2–25 °C senkt. Diese schnelle Kühlung verhindert Überkochen und erhält sensorische Eigenschaften. Das System hält eine kontrollierte Umgebung mit einer Temperaturgenauigkeit von ±0,5 °C aufrecht, was eine konsistente Behandlung gewährleistet. Der gesamte Prozess ist automatisiert, mit einstellbaren Parametern für verschiedene Getränkearten und Produktionsanforderungen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximaler Durchsatz5000–20000 l/hMaximale Getränkeverarbeitungskapazität unter Standardbedingungen
Pasteurisierungstemperaturbereich72–95 °CEinstellbarer Heiztemperaturbereich für verschiedene Getränkearten
Kühltemperaturbereich2–25 °CEndprodukttemperatur nach dem Kühlabschnitt
Verweilzeiteinstellung10–120 SekundenEinstellbare Verweilzeit bei Pasteurisierungstemperatur
Dampfverbrauch50–200 kg/hMaximaler Dampfverbrauch bei Volllast
Kühlwasser Durchflussmenge5–20 m³/hErforderliche Kühlwasser-Durchflussmenge für optimale Leistung
Betriebsdruck1.0–1.6 MPa
Temperaturregelgenauigkeit±0.5 °CEnsures consistent pasteurization.
Stromversorgung380–480 V ACThree-phase, 50/60 Hz.IEC 60038
Anschlussleistung15–45 kWIncludes pumps, fans, and controls.
SchutzartIP54–IP65Higher rating for washdown environments.IEC 60529
Werkstoffgüte304/316L316L for corrosive products.ASTM A240
Gewicht3000–8000 kgDepends on configuration and size.
Stellfläche (L×B×H)8000×1500×2000 mmApproximate; varies with capacity.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

AISI 316L Edelstahl Lebensmittelgeeignete Wärmedämmung Hochtemperaturbeständige Dichtungen

Komponenten / BOM

Components / BOM
  • Heizabschnitt
    Erhöht die Getränketemperatur auf Pasteurisierungsniveau mittels Dampf oder Heißwasser
    Material: Edelstahl AISI 316L
  • Halteabschnitt
    Hält das Getränk während der vorgegebenen Verweilzeit auf Pasteurisierungstemperatur
    Material: Isolierter Edelstahl AISI 316L
  • Kühlstrecke
    Schnelle Reduzierung der Getränketemperatur durch Kaltwassersprühung
    Material: Edelstahl AISI 316L
  • Temperaturregelungspanel
    Präzise Temperaturüberwachung und -einstellung für alle Bereiche
    Material: Gehäuse aus Edelstahl mit IP65-Schutzart
  • Produktfördersystem
    Bewegt Getränkebehälter durch Erhitzungs-, Halte- und Kühlungsbereiche
    Material: Lebensmittelechter Edelstahl-Ketten-/Gurtsystem
  • Sprühdüsenanordnung
    Verteilt Heiz- und Kühlmedien gleichmäßig über Getränkebehälter
    Material: Lebensmittelechter Edelstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Verschmutzung des Plattenwärmetauschers mit über 0,5 mm Calciumcarbonatablagerungen Reduzierung des Wärmeübergangskoeffizienten von 5000 auf unter 1500 W/m²·K Integriertes CIP-System mit 2%iger Salpetersäurezirkulation bei 60°C für 30 Minuten
Förderketten-Spannungsabweichung über ±15% der 2000 N Auslegungsspezifikation Flaschenstau verursacht Leitungsdruckanstieg auf 7,5 bar Laserbasierte Spannungsüberwachung mit PID-gesteuerten Servospannern

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-6,0 bar Druck, 65-95°C Pasteurisierungstemperatur, 2-10°C Kühltemperatur
Belastungs- und Ausfallgrenzen
Druck über 8,0 bar verursacht Dichtungsbruch, Temperatur unter 60°C führt zu unzureichender Pathogenreduktion, Temperatur über 100°C verursacht Proteindenaturierung
Thermische Ausdehnungsdifferenz zwischen Edelstahl (17,3 μm/m·K) und Elastomerdichtungen (150-250 μm/m·K) verursacht Dichtungsversagen bei ΔT>35K; Arrhenius-Gleichung (k=Ae^(-Ea/RT)) bestimmt mikrobielle Letalität unter 60°C
Fertigungskontext
Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke wird innerhalb von Getränkeherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Continuous Pasteurization Tunnel Thermal Processing Tunnel System Beverage Pasteurization Cooler Integrated HTST Tunnel

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 3 bar (maximaler Betriebsdruck)
Durchflussrate:500-10.000 L/h (typischer Bereich)
Betriebstemperatur:60-95°C Pasteurisierung, 2-15°C Kühlung
Montage- und Anwendungskompatibilität
Kohlensäurehaltige ErfrischungsgetränkeFruchtsäfte und NektareMilchbasierte Getränke
Nicht geeignet: Hochviskose oder nicht-newtonsche Fluide (z.B. dicke Saucen, Pürees)
Auslegungsdaten
  • Erforderliche Produktionskapazität (L/h)
  • Anfangstemperatur des Produkts (°C)
  • Ziel-Pasteurisierungstemperatur und -zeit (P-Wert-Anforderung)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschmutzung und Verkalkung des Wärmetauschers
Ursache: Mineralablagerungen aus Wasser und Getränkerückständen, die sich auf Wärmeübertragungsflächen ansammeln, die thermische Effizienz verringern und den Druckabfall erhöhen, aufgrund unzureichender Wasseraufbereitung, schlechter Reinigungsprotokolle oder hohem Mineralgehalt im Prozesswasser.
Verschleiß und Fehlausrichtung des Förderbands
Ursache: Verschleiß durch Dauerbetrieb, Exposition gegenüber Feuchtigkeit und Reinigungschemikalien sowie mechanische Belastung, die zu Banddehnung, Rissbildung oder Spurproblemen führt, oft aufgrund falscher Spannung, verschlissener Rollen oder unzureichender Schmierung der Stützkomponenten.
Wartungsindikatoren
  • Ungewöhnliche Vibrationen oder Klopfgeräusche von Pumpen, Motoren oder Förderantrieben, die auf mechanischen Verschleiß oder Unwucht hinweisen
  • Sichtbare Lecks, Tropfen oder Feuchtigkeitsansammlungen um Dichtungen, Dichtringe oder Rohrverbindungen, insbesondere in Hochtemperatur- oder Druckbereichen
Technische Hinweise
  • Implementieren Sie ein proaktives Wasseraufbereitungsprogramm mit regelmäßiger Überwachung von Wasserhärte und Leitfähigkeit, kombiniert mit geplanter chemischer Reinigung oder Entkalkung von Wärmetauschern, um optimale thermische Leistung aufrechtzuerhalten
  • Etablieren Sie ein Präzisionsausrichtungs- und Spannungsprotokoll für Fördersysteme unter Verwendung von Laserausrichtungswerkzeugen und regelmäßigen Inspektionen von Rollen, Lagern und Bändern, um vorzeitigen Verschleiß zu verhindern und einen reibungslosen Betrieb zu gewährleisten

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 14159:2008 (Sicherheit von Maschinen - Hygieneanforderungen an die Konstruktion von Maschinen)DIN 10510:2012 (Lebensmittelhygiene - Anforderungen an die Konstruktion von Maschinen und Anlagen)Maschinenrichtlinie 2006/42/EG (Wesentliche Gesundheits- und Sicherheitsanforderungen für Maschinen)
Fertigungsgenauigkeit
  • Bandspurausrichtung: +/- 1,5 mm über 10 m Länge
  • Temperaturgleichmäßigkeit in der Pasteurisierungszone: +/- 1,5°C über die Produktoberfläche
Qualitätsprüfung
  • Druckabfalltest für Kühlkreislaufintegrität (Leckageerkennung)
  • Mikrobiologischer Validierungstest für Pasteurisierungswirksamkeit (Log-Reduktionsverifikation)

Hersteller von Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aseptische Kammer mit Laminarströmung

Eine kontrollierte Umgebung, die durch unidirektionale laminare Luftströmung sterile Bedingungen aufrechterhält, um Kontamination während der Getränkeabfüllung zu verhindern.

Spezifikationen ansehen ->
Aseptisches Füllventil-Baugruppe

Eine kritische Baugruppe, die den Fluss von heißem, sterilem Getränk in Flaschen präzise steuert und dabei aseptische Bedingungen während des Füllvorgangs aufrechterhält.

Spezifikationen ansehen ->
Aseptischer Füllventilblock

Eine modulare Baugruppe aus Ventilen und Durchflussregelkomponenten für sterile Abfüllvorgänge in der Getränkeproduktion.

Spezifikationen ansehen ->
Flaschenförderer

Ein mechanisches System, das Flaschen innerhalb einer Flaschenspülmaschine durch den Spülprozess transportiert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Durchsatzbereich dieses Systems?

Der maximale Durchsatz ist mit 5.000 bis 20.000 Litern pro Stunde unter Standardbedingungen angegeben. Die tatsächliche Kapazität hängt vom spezifischen Modell, den Produkteigenschaften und den Prozessparametern ab. Bitte bestätigen Sie dies mit dem Hersteller für Ihre Anwendung.

Welche Temperaturbereiche sind erreichbar?

Der Pasteurisierungstemperaturbereich beträgt 72 bis 95 °C, der Kühltemperaturbereich 2 bis 25 °C. Diese sind einstellbar, um verschiedenen Getränkearten gerecht zu werden. Verifizieren Sie die genauen Fähigkeiten mit dem Lieferanten.

Welche Materialien werden verwendet?

Das System besteht typischerweise aus AISI 316L Edelstahl, mit lebensmittelechter Wärmedämmung und hochtemperaturbeständigen Dichtungen. Als Optionen sind Materialgüten 304 oder 316L aufgeführt. Bestätigen Sie die Materialgüte für Ihr spezifisches Modell.

Welche Normen werden für dieses Gerät referenziert?

Die aufgeführten Normen umfassen IEC 60038 für elektrische Versorgung, IEC 60529 für Schutzart und ASTM A240 für Materialgüten. Diese sind Referenznormen zur Verifizierung; die Konformität muss mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Getränkeherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integriertes Pasteurisierungs- und Kühltunnelsystem für Getränke?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integriertes Getränkemisch- und Homogenisierungssystem
Nächstes Produkt
Integriertes System zur Sirupzubereitung und Dosierung für Getränke
AngebotChat