Strukturierte Fertigungsdaten · 2026

Automatisiertes Koordinatenmesssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Koordinatenmesssystem im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Maximales Messvolumen bis Volumenmessgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Koordinatenmesssystem wird durch die Baugruppe aus Granitgrundplattform und Bewegliche Brückenkonstruktion beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integriertes Produktionsliniensystem für automatisierte Dimensionsmesstechnik und Qualitätskontrolle.
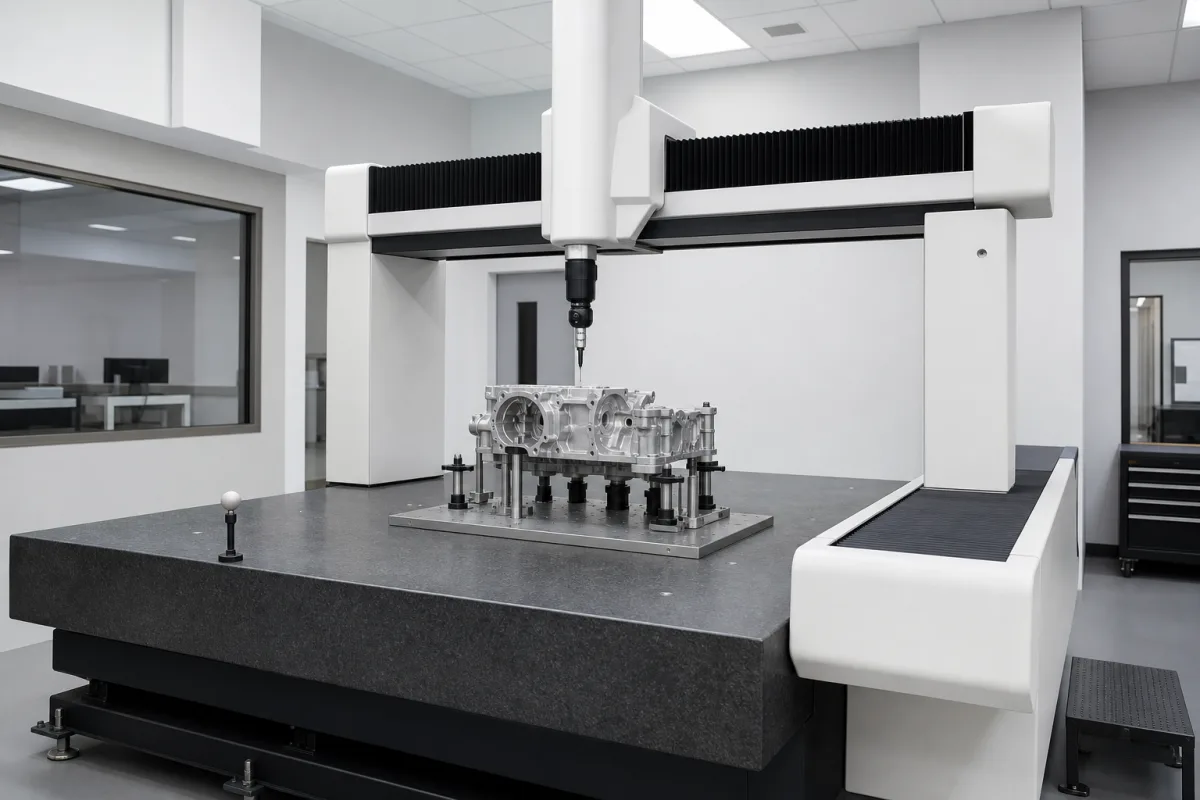
Automatisiertes Koordinatenmesssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das automatisierte Koordinatenmesssystem ist eine vollautomatische Messplattform, die für Produktionsumgebungen mit hohem Volumen ausgelegt ist. Es integriert robotergestützte Teilehandhabung, Multisensor-Messfähigkeiten und Echtzeit-Datenanalyse, um berührungslose und taktile Dimensionsprüfungen an komplexen Bauteilen mit minimalem menschlichem Eingriff durchzuführen. Das System gewährleistet eine konsistente Qualitätskontrolle während der gesamten Produktionszyklen und dient als kritischer Knotenpunkt für die Qualitätssicherung in der Automobil-, Luft- und Raumfahrt- sowie der Präzisionstechnik-Lieferkette. Es liefert rückführbare Messdaten für die Einhaltung gesetzlicher Vorschriften und die Prozessoptimierung.

Das System verfügt über einen Granitsockel, eine Aluminiumlegierungsbrücke, keramische Führungen und Edelstahltaster, die Stabilität und Langlebigkeit gewährleisten. Sein maximales Messvolumen beträgt 1000x800x600 mm³, mit einer volumetrischen Genauigkeit von ±0,005 mm gemäß ISO 10360-2. Es kann Teile bis zu 500 kg handhaben und erreicht eine Messgeschwindigkeit von 50 Punkten pro Sekunde. Das System arbeitet in einem Umgebungstemperaturbereich von 15–30 °C und einem nicht kondensierenden Luftfeuchtigkeitsbereich von 40–60 % relativer Luftfeuchtigkeit. Es benötigt eine Stromversorgung von 220–240 V AC (einphasig, 50/60 Hz) und einen Luftversorgungsdruck von 0,4–0,6 MPa für Luftlager. Die Wiederholbarkeit des Systems beträgt ±0,002 mm gemäß ISO 10360-2, und die Auflösung beträgt 0,0001 mm. Die maximale Beschleunigung beträgt 2000 mm/s², und die Schutzart ist IP54 gemäß IEC 60529. Das Maschinengewicht beträgt ungefähr 3500 kg, mit einer Grundfläche von 2500x2000x2800 mm.

Dieses System ist für die Integration in Produktionslinien vorgesehen, in denen eine automatisierte Inspektion erforderlich ist. Es ist kein tragbares Gerät und erfordert eine kontrollierte Umgebung. Alle aufgeführten Parameter sind Referenzwerte; modellspezifische Spezifikationen müssen mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Das System ist über die aufgeführten Normen hinaus nicht für zusätzliche Normen zertifiziert. Käufer sollten bestätigen, dass das System ihre spezifischen Anwendungsanforderungen erfüllt, einschließlich Teilegröße, Gewicht und Messgenauigkeitsanforderungen.

Funktionsprinzip

Das System verwendet Roboterarme, um Werkstücke im Messvolumen zu positionieren. Präzisionstaster und optische Sensoren erfassen Dimensionsdaten über programmierte Scanpfade. Koordinatentransformationsalgorithmen wandeln Rohmessungen in geometrische Toleranzen um. Das System arbeitet automatisch mit minimalem menschlichem Eingriff und integriert Echtzeit-Datenanalyse für die Qualitätskontrolle.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximales Messvolumen1000x800x600 mm³Gesamter messbarer Arbeitsraum (X×Y×Z)
Volumenmessgenauigkeit±0.005 µmMaximal zulässiger Fehler über den gesamten MessbereichISO 10360-2
Maximales Werkstückgewicht500 kgMaximal zulässige Werkstückmasse
Messgeschwindigkeit50 Punkte/Sek.Maximale Datenerfassungsrate
Umgebungstemperaturbereich15–30 °CBetriebstemperaturspezifikation
Systemwiederholgenauigkeit±0.002 µmMesskonsistenz unter identischen BedingungenISO 10360-2
Auflösung0.0001 mmSmallest detectable increment.
Maximale Beschleunigung2000 mm/s²Affects cycle time.
Stromversorgung220–240 V ACSingle phase, 50/60 Hz.
Luftversorgungsdruck0.4–0.6 MPaFor air bearings.
Betriebsfeuchtigkeitsbereich40–60 % RHNon-condensing.
SchutzartIP54Protection against dust and water spray.IEC 60529
Maschinengewicht3500 kgApproximate, depends on configuration.
Stellfläche (LxBxH)2500x2000x2800 mmOverall dimensions.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Granitsockel Aluminiumlegierungsbrücke Keramikführungen Edelstahltaster

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Tasterspitzenverschleiß über 15 µm Radiusabweichung vom nominellen 0,3 mm Kugeldurchmesser Systematischer Messfehler von +8 µm in allen Achsen aufgrund falscher Tasterkompensation Automatischen Tasterqualifizierungszyklus alle 50 Messungen mit 25 mm Referenzkugel mit 0,1 µm Formfehler implementieren
Linearencoder-Skalenkontamination mit 5 µm Partikelablagerung Positionsrückmeldungsverlust löst Not-Aus bei 2,5 mm Abweichungsschwelle aus Überdruck-Luftvorhang bei 0,3 bar mit HEPA-Filtration installieren, der ISO-Klasse 5 Reinheit aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
20-25°C Umgebungstemperatur, 45-55% relative Luftfeuchtigkeit, 0,5-1,0 m/s Luftgeschwindigkeit, 15-25 µm Positioniergenauigkeit, 0,5-2,0 µm Messunsicherheit
Belastungs- und Ausfallgrenzen
Umgebungstemperatur >30°C oder <15°C, relative Luftfeuchtigkeit >65% oder <35%, Positioniergenauigkeit >30 µm, Messunsicherheit >3,0 µm, Schwingungsamplitude >5 µm bei 10-100 Hz
Thermische Ausdehnung des Granitsockels (Koeffizient 8×10⁻⁶/°C) verursacht dimensionellen Drift, hygroskopische Ausdehnung von Verbundwerkstoffen, Luftbrechzahlvariation (Δn=2,7×10⁻⁴ pro °C) beeinflusst Laserinterferometrie, mechanische Resonanz bei 85 Hz regt strukturelle Moden an
Fertigungskontext
Automatisiertes Koordinatenmesssystem wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Automated CMM System Robotic Metrology System Production Line CMM In-line Dimensional Inspection System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (nicht-druckbeaufschlagte Umgebung)
Durchflussrate:Nicht zutreffend
Betriebstemperatur:15°C bis 25°C (betriebsbereit), 10°C bis 30°C (Lagerung)
Montage- und Anwendungskompatibilität
Bearbeitete Metallkomponenten (Stahl, Aluminium, Titan)Spritzgegossene KunststoffteilePräzisionskeramikkomponenten
Nicht geeignet: Hochschwingungsumgebungen (z.B. in der Nähe von Schmiedepressen oder schweren Stanzanlagen)
Auslegungsdaten
  • Maximale Bauteilabmessungen (X, Y, Z-Umschlag)
  • Erforderliche Messunsicherheit (µm/mm-Spezifikation)
  • Produktionsdurchsatz (Teile/Stunde Messrate)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Tasterkalibrierungsdrift
Ursache: Thermische Ausdehnung/Kontraktion durch Umgebungstemperaturschwankungen, mechanischer Verschleiß an der Tasterspitze oder dem Stylus, oder Kontaminationsablagerung auf Referenzkörpern, die die Messgenauigkeit beeinträchtigen.
Lineare Achspositionierungsfehler
Ursache: Verschleiß oder Kontamination in Kugelumlaufspindeln/Linearführungen, Encoder-Fehlausrichtung oder -Ausfall, Servomotor-Spiel oder unzureichende Schmierung, die zu Positionsungenauigkeiten führen.
Wartungsindikatoren
  • Ungewöhnliche Schleif-, Klick- oder Schwingungsgeräusche während der Achsbewegung, die auf mechanischen Verschleiß oder Behinderung hinweisen
  • Konsistenter Messdrift oder Wiederholbarkeitsfehler über die Spezifikation hinaus während routinemäßiger Kalibrierungsprüfungen
Technische Hinweise
  • Strikte Umgebungskontrollen implementieren (Temperatur ±0,5°C, Luftfeuchtigkeit 40-60%, Schwingungsisolierung) und tägliche Aufwärmzyklen mit Referenzkörperprüfungen durchführen
  • Prädiktive Instandhaltung mittels Schwingungsanalyse an Antriebskomponenten und regelmäßiger Laserinterferometer-Verifizierung der geometrischen Genauigkeit etablieren

Konformität und Fertigungsnormen

Referenznormen
ISO 10360-2:2009 - Abnahme- und Wiederholprüfungen für Koordinatenmessgeräte (KMG)ANSI/ASME B89.4.10360.2 - Leistungsbewertung von KoordinatenmessgerätenDIN EN ISO 10360-2 - Geometrische Produktspezifikationen (GPS) - Abnahme- und Wiederholprüfungen für Koordinatenmessgeräte (KMG)
Fertigungsgenauigkeit
  • Lineare Messgenauigkeit: +/- (1,5 + L/250) µm, wobei L die Messlänge in mm ist
  • Tastfehler: MPEP ≤ 1,8 µm (für Abtasttaster)
Qualitätsprüfung
  • ISO 10360-2-Leistungsverifizierungsprüfung (einschließlich Längenmessfehler und Tastfehler)
  • Temperaturkompensations- und Umgebungsstabilitätstest (gemäß ISO 10360-2-Anforderungen)

Hersteller von Automatisiertes Koordinatenmesssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3-Achsen-Gyroskop

Ein Sensor, der die Winkelgeschwindigkeit um drei orthogonale Achsen (X, Y, Z) misst.

Spezifikationen ansehen ->
3D-Kamera-Array

Ein Multikamerasystem, das synchronisierte Bilder aus mehreren Winkeln erfasst, um 3D-Raumdaten zu erzeugen.

Spezifikationen ansehen ->
3D-Optiksensorkopf

Die optische Sensorkomponente eines automatischen Lötpasten-Inspektionssystems (SPI), die 3D-Höhendaten von Lötpastenablagerungen auf Leiterplatten erfasst.

Spezifikationen ansehen ->
A/D-Wandler

Ein A/D-Wandler (Analog-Digital-Wandler) ist ein Bauteil, das in industriellen Steuerungs- und Überwachungssystemen verwendet wird, um kontinuierliche analoge Eingangssignale wie Spannung oder Strom in diskrete digitale Ausgangswerte umzuwandeln.

Spezifikationen ansehen ->

Häufige Fragen

Was ist das maximale Teilgewicht, das das System handhaben kann?

Das maximale Teilgewicht beträgt 500 kg, wie in den Spezifikationen angegeben. Dies ist jedoch ein Referenzwert und sollte für Ihre spezifische Anwendung mit dem Hersteller bestätigt werden.

Welchen Normen entspricht das System?

Das System listet ISO 10360-2 für volumetrische Genauigkeit und Wiederholbarkeit sowie IEC 60529 für Schutzart auf. Dies sind Referenznormen; die tatsächliche Konformität sollte mit dem Lieferanten verifiziert werden.

Was sind die Umgebungsanforderungen für den Betrieb?

Das System arbeitet in einem Temperaturbereich von 15–30 °C und einem nicht kondensierenden Feuchtigkeitsbereich von 40–60 % relativer Luftfeuchtigkeit. Es benötigt eine Stromversorgung von 220–240 V AC und einen Luftversorgungsdruck von 0,4–0,6 MPa.

Kann das System in eine bestehende Produktionslinie integriert werden?

Ja, es ist für die Produktionslinienintegration ausgelegt. Sie sollten jedoch die Stellfläche und Schnittstellenanforderungen mit dem Hersteller verifizieren, um die Kompatibilität mit Ihrer Einrichtung sicherzustellen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Koordinatenmesssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Koordinatenmesssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Computergehäuse-Montagesystem
Nächstes Produkt
Automatisiertes Lötpasten-Inspektionssystem (SPI)
AngebotChat