Strukturierte Fertigungsdaten · 2026

Schweißstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißstation im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Schweißstrom bis Schweißspannung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schweißstation wird durch die Baugruppe aus Schweißkopf und Spannvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

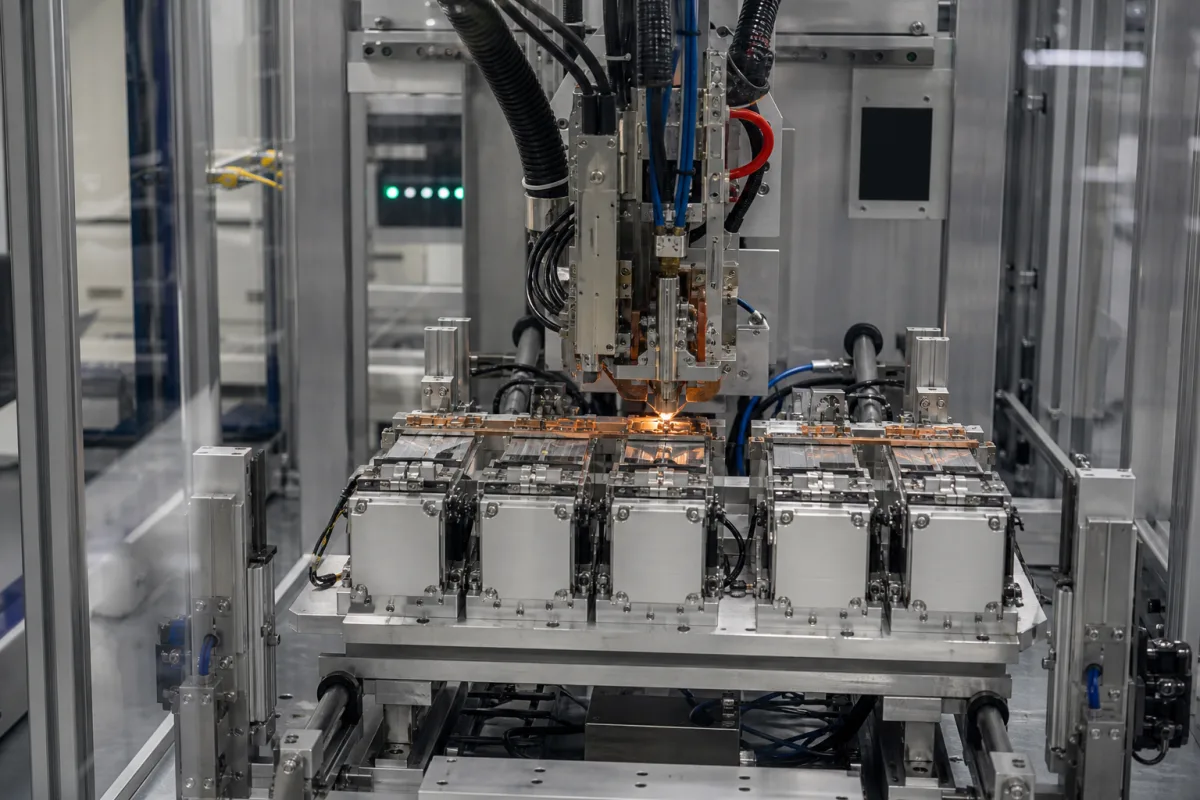
Eine spezialisierte Arbeitsstation in einer Batterie-Montagelinie, die Präzisionsschweißarbeiten an Lithium-Ionen-Batteriekomponenten durchführt.

Schweißstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Schweißstation ist eine kritische Komponente des Lithium-Ionen-Batteriezellen-Montagesystems und verantwortlich für die Herstellung sicherer, hochintegritärer elektrischer und mechanischer Verbindungen zwischen Batteriezellenkomponenten wie Anschlussfahnen, Anschlüssen und Busbars. Sie gewährleistet die strukturelle Integrität und elektrische Leitfähigkeit, die für Batterieleistung und -sicherheit wesentlich sind. Die Station verwendet typischerweise automatisierte Schweißtechnologien (z. B. Laserschweißen, Ultraschallschweißen oder Widerstandsschweißen), die durch Präzisionsroboter oder CNC-Systeme gesteuert werden. Sie positioniert Batteriekomponenten, wendet kontrollierte Energie an, um Materialien an bestimmten Verbindungsstellen zu verschmelzen, und kann Vision-Systeme zur Ausrichtungsprüfung und Qualitätskontrolle der Schweißnaht umfassen. Die Station ist für die Verarbeitung von Materialien wie Kupfer, Aluminium und nickelplattiertem Stahl ausgelegt, die im Batteriezellenbau üblich sind. Zu den wichtigsten Parametern gehören Schweißstrom (1–3 kA), Schweißspannung (5–15 V), Schweißzeit (10–100 ms), Elektrodenkraft (1–5 kN), Positioniergenauigkeit (±0,05 mm), Zykluszeit (2–5 s), Betriebstemperatur (10–40 °C), Luftfeuchtigkeitsbereich (20–80 % rF), Stromversorgung (380 V AC ±10 %, dreiphasig, 50/60 Hz), Druckluftversorgung (0,5–0,8 MPa), Maschinengewicht (500–800 kg) und Stellfläche (1200×800×1800 mm). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Station arbeitet in einer kontrollierten Umgebung, um eine gleichbleibende Schweißqualität zu gewährleisten. Es ist wichtig, modellspezifische Werte und Normen vor dem Kauf oder der Verwendung mit dem rechtlichen Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Die Station verwendet automatisierte Schweißtechnologien wie Laser-, Ultraschall- oder Widerstandsschweißen, gesteuert durch Präzisionsroboter oder CNC-Systeme. Sie positioniert Batteriekomponenten, wendet kontrollierte Energie an, um Materialien an bestimmten Verbindungsstellen zu verschmelzen, und kann Vision-Systeme zur Ausrichtungsprüfung und Qualitätskontrolle der Schweißnaht umfassen. Die Prozessparameter, einschließlich Schweißstrom, -spannung, -zeit und Elektrodenkraft, sind je nach Schweißplan einstellbar, um unterschiedliche Materialstärken und Verbindungskonfigurationen zu berücksichtigen. Die Station gewährleistet einen angemessenen Kontaktwiderstand und eine konsistente Schweißplatzierung, was zur strukturellen Integrität und elektrischen Leitfähigkeit der Batteriezellen beiträgt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schweißstrom1–3 kAAdjustable per weld schedule
Schweißspannung5–15 VSet according to material thickness
Schweißzeit10–100 msCritical for weld nugget formation
Elektrodenkraft1–5 kNEnsures proper contact resistance
Positioniergenauigkeit±0.05 mmEnsures weld placement consistency
Taktzeit2–5 sPer weld, affects throughput
Betriebstemperatur10–40 °COutside range may affect weld quality
Luftfeuchtigkeitsbereich20–80 % RHnicht kondensierend
Stromversorgung380 ±10% V ACDreiphasig, 50/60 Hz
Luftversorgungsdruck0.5–0.8 MPaFor pneumatic actuators
Maschinengewicht500–800 kgIncluding welding head and controls
Stellfläche (L×B×H)1200×800×1800 mmUngefähre Abmessungen

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupfer Aluminium Vernickelter Stahl

Komponenten / BOM

Components / BOM
  • Schweißkopf
    Überträgt fokussierte Energie (Laserstrahl, Ultraschallschwingung oder elektrischen Strom) auf das Werkstück, um die Schweißnaht zu erzeugen.
    Material: Kupferlegierung, Keramik
  • Spannvorrichtung
    Hält Batteriekomponenten während des Schweißprozesses sicher in präziser Ausrichtung
    Material: Edelstahl, technischer Kunststoff
  • Kühlsystem
    Regelt die Wärmeabfuhr vom Schweißkopf und Werkstück, um thermische Schäden zu verhindern und eine gleichbleibende Schweißqualität sicherzustellen.
    Material: Aluminium, Kupferrohr
  • Schweißparameterregler
    Hält Schweißstrom, Spannung, Zeit und Elektrodenkraft an den gewählten Schweißplan ein.
  • Sichtprüfsystem
    Überprüft die Ausrichtung vor dem Schweißen und die Naht danach an Stationen, die damit ausgestattet sind.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrodenfehlausrichtung >0,05 mm von der programmierten Position Inkonsistente Schweißlinsebildung mit <80 % Einschweißtiefe Lasertriangulationssensor-Rückkopplungsschleife mit 0,01 mm Auflösung und servogesteuerter Elektrodenpositionierung
Schutzgasdurchflussrate fällt unter 15 l/min Atmosphärische Kontamination verursacht >5 % Porosität in der Schweißnaht Massenstromregler mit 0,5 l/min Präzision und Sauerstoffsensor-Verriegelung bei >50 ppm Grenzwert

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa (8-12 bar) Schweißdruck, 150-250 A Schweißstrom, 10-20 V Lichtbogenspannung
Belastungs- und Ausfallgrenzen
Schweißdruck über 1,5 MPa verursacht Elektrodenverformung >0,1 mm, Stromdichte >50 A/mm² erzeugt >1200°C lokale Erwärmung
Joulesche Erwärmung (Q=I²Rt) überschreitet die Rekristallisationstemperatur des Materials (650°C für Kupfer, 450°C für Aluminium), was zu Kornwachstum und Versprödung führt
Fertigungskontext
Schweißstation wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-2,0 bar (Kühlsystem), 0,1-0,5 bar (Gasschutz)
Durchflussrate:10-50 l/min (Kühlmittel), 5-20 l/min (Argonschutzgas)
Betriebstemperatur:+10°C bis +40°C
Montage- und Anwendungskompatibilität
Lithium-Ionen-Batteriezellen (zylindrisch/prismatisch)Kupfer-/Aluminium-BatterieanschlüsseVernickelte Stahl-Batterieklemmen
Nicht geeignet: Hochfeuchte Umgebungen (>80 % r.F.) aufgrund elektrischer Sicherheitsrisiken und möglicher Schweißnahtkontamination
Auslegungsdaten
  • Maximale Batteriezellabmessungen (L×B×H)
  • Erforderlicher Schweißdurchsatz (Zellen/Stunde)
  • Verfügbare Anschlussleistung (Spannung/Phase/Stromstärke)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Elektrodenverschleiß
Ursache: Übermäßige Wärmeeintragung, Kontamination durch Grundmaterialien oder ungeeignete Elektrodenmaterialauswahl, die zu Grübchenbildung, Pilzkopfbildung oder Legierungsbildung führt
Netzteilinstabilität
Ursache: Alterung von Komponenten in Transformatoren/Gleichrichtern, unzureichende Kühlung elektronischer Bauteile oder Spannungsschwankungen, die zu inkonsistenten Lichtbogeneigenschaften führen
Wartungsindikatoren
  • Unregelmäßiges Lichtbogenverhalten (Spritzer, Wanderung oder instabile Lichtbogenlänge)
  • Ungewöhnliche Gerüche (Ozon, brennende Isolierung) oder übermäßiges Transformatorensummen/Vibrationen
Technische Hinweise
  • Einführung geplanter Elektrodenaufbereitung/Austausch basierend auf Schweißanzahl und visuellen Inspektionskriterien
  • Installation von Spannungsstabilisatoren und Wartung der Kühlsystemreinheit zur Gewährleistung konstanter Leistungsabgabe

Konformität und Fertigungsnormen

Referenznormen
ISO 3834-2: Qualitätsanforderungen an das Schmelzschweißen metallischer WerkstoffeANSI/AWS D1.1: Structural Welding Code - SteelDIN EN 1090-2: Ausführung von Stahltragwerken und Aluminiumtragwerken - Teil 2: Technische Regeln für Stahltragwerke
Fertigungsgenauigkeit
  • Schweißnahtbreite: +/- 1,5 mm
  • Fugenversatz: <= 0,2 mm
Qualitätsprüfung
  • Visuelle Prüfung (VT) nach ISO 17637
  • Ultraschallprüfung (UT) nach ISO 17640

Hersteller von Schweißstation

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

EVS Tech Co. Ltd.
Chengdu · CN
Fertigt außerdem: Robotic Welding Station、Welding Positioner、Automation System und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Robotic Welding Station”
Quellseite ansehen ↗ evsint.com · geprüft am 2026-09-03

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->
Asset-Tracking-Gerät

Ein elektronisches Gerät, das Ortungstechnologien nutzt, um Position, Status und Bewegung physischer Assets in Echtzeit zu überwachen und aufzuzeichnen.

Spezifikationen ansehen ->
Audioverstärker

Elektronische Geräte, die die Leistung von Audiosignalen erhöhen, um Lautsprecher oder andere Ausgangswandler anzutreiben.

Spezifikationen ansehen ->

Häufige Fragen

Welche Schweißtechnologien verwendet die Station?

Die Station verwendet typischerweise automatisierte Schweißtechnologien wie Laserschweißen, Ultraschallschweißen oder Widerstandsschweißen, gesteuert durch Präzisionsroboter oder CNC-Systeme.

Welche Materialien kann die Station schweißen?

Die Station ist für die Verarbeitung von Materialien wie Kupfer, Aluminium und nickelplattiertem Stahl ausgelegt, die im Batteriezellenbau üblich sind.

Was sind die wichtigsten Parameter der Station?

Zu den wichtigsten Parametern gehören Schweißstrom (1–3 kA), Schweißspannung (5–15 V), Schweißzeit (10–100 ms), Elektrodenkraft (1–5 kN), Positioniergenauigkeit (±0,05 mm), Zykluszeit (2–5 s) und Betriebstemperatur (10–40 °C). Dies sind Referenzbereiche und müssen für das spezifische Modell bestätigt werden.

Wie sollte ich die Spezifikationen der Station verifizieren?

Verifizieren Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten vor dem Kauf oder der Verwendung, da die aufgeführten Parameter Referenzbereiche sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schweißstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schweißstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schutzschaltung
Nächstes Produkt
Schwellwert-Speichermodul
AngebotChat