Strukturierte Fertigungsdaten · 2026

Spannvorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Spannvorrichtung im Bereich Herstellung von Metallwaren anhand von Spannkraft bis Spannweite eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Spannvorrichtung wird durch die Baugruppe aus Grundplatte und Klemmarm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Vorrichtung, die Werkstücke während Schweißarbeiten sicher hält und positioniert.

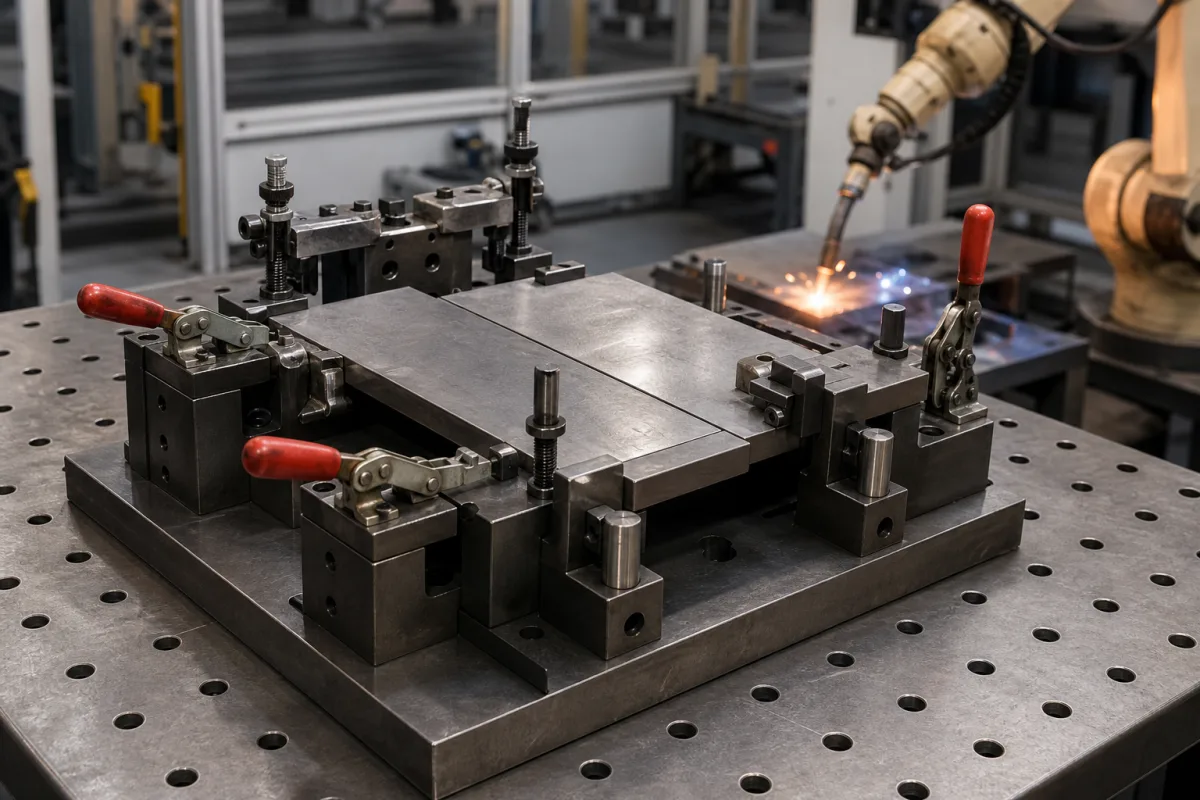
Spannvorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Spannvorrichtung ist eine wesentliche Komponente einer Schweißstation, die dazu dient, Metallwerkstücke während Schweißprozessen sicher in präzisen Positionen zu fixieren. Sie gewährleistet korrekte Ausrichtung, verhindert Bewegungen durch thermische Ausdehnung oder Schweißkräfte und hält eine konsistente Positionierung für wiederholbare Schweißqualität aufrecht. Diese Vorrichtungen umfassen typischerweise verstellbare Spanner, Anschläge und Stützen, um verschiedene Werkstückgeometrien und Schweißanforderungen zu erfüllen. Die Vorrichtung übt mechanische Kraft über Schraubmechanismen, Pneumatikzylinder oder Hydrauliksysteme aus, um Werkstücke gegen Referenzflächen zu halten, thermische Verformung und Vibrationen zu widerstehen. Wichtige Parameter umfassen Spannkraft (5–50 kN), Backenöffnung (50–300 mm), Spannhub (10–50 mm), Betriebsdruck (1,0–1,6 MPa), Positioniergenauigkeit (±0,05 mm), maximale Betriebstemperatur (200 °C), Schutzart (IP54–IP65 gemäß IEC 60529), Körpermaterial (Q235–Q345 gemäß GB/T 700) und Gewicht (15–60 kg). Die hinterlegten Materialien sind Kohlenstoffstahl und legierter Stahl. Diese Werte sind Verzeichnis-Referenzbereiche; überprüfen Sie modellspezifische Werte mit dem Hersteller oder Lieferanten. Die Vorrichtung wird in der Herstellung von Metallprodukten verwendet, insbesondere für Schweißarbeiten. Auswahlkriterien umfassen Werkstückgröße, Gewicht, erforderliche Spannkraft und Umgebungsbedingungen. Schnittstellen umfassen Montagepunkte für Spanner und Anschläge sowie Anschlüsse für Pneumatik- oder Hydrauliksysteme. Wartungssignale umfassen reduzierte Spannkraft, sichtbaren Verschleiß an Kontaktflächen oder Lecks in Pneumatik-/Hydraulikleitungen. Fehlergrenzen umfassen das Überschreiten der maximalen Betriebstemperatur oder des Drucks, was zu Verformung oder Verlust der Haltekraft führen kann. Bestätigen Sie immer Normen und Spezifikationen mit dem Lieferanten.

Funktionsprinzip

Die Spannvorrichtung funktioniert, indem sie mechanische Kraft über Schraubmechanismen, Pneumatikzylinder oder Hydrauliksysteme ausübt, um Werkstücke gegen Referenzflächen zu halten. Sie hält die Positionsstabilität während des Schweißprozesses aufrecht, indem sie thermischer Verformung und Vibrationen widersteht, und gewährleistet so genaue Nahtausrichtung und konsistente Schweißraupenplatzierung. Das Design ermöglicht die Einstellung von Spannkraft und Hub, um unterschiedliche Werkstückgrößen und -gewichte aufzunehmen. Der ordnungsgemäße Betrieb erfordert die Einstellung der Spannkraft innerhalb des angegebenen Bereichs (5–50 kN) und die Sicherstellung, dass der Betriebsdruck zwischen 1,0 und 1,6 MPa liegt. Die Positioniergenauigkeit von ±0,05 mm gewährleistet wiederholbare Schweißqualität. Regelmäßige Inspektion von Verschleiß und Dichtungsintegrität ist erforderlich, um die Leistung aufrechtzuerhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–50 kNHigher force for heavy workpieces
Spannweite50–300 mmMax workpiece width
Spannhub10–50 mmAdjustable for workpiece size
Positioniergenauigkeit±0.05 mmEnsures weld repeatability
Max. Betriebstemperatur200 °CFor welding heat exposure
SchutzartIP54–IP65Dust and splash resistanceIEC 60529
GrundwerkstoffQ235–Q345Carbon steel for strengthGB/T 700
Gewicht15–60 kgDepends on size and capacity

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Legierungsstahl

Komponenten / BOM

Components / BOM
  • Grundplatte
    Bietet strukturelle Grundlage und Montagefläche für alle Vorrichtungskomponenten
    Material: Stahl
  • Klemmarm
    Übt Haltekraft aus, um das Werkstück in Position zu sichern
    Material: Legierter Stahl
  • Führungsstift
    Sichert präzise Positionierung und wiederholbare Platzierung von Werkstücken
    Material: Vergüteter Stahl
  • Klemmmechanismus
    Erzeugt und überträgt Klemmkraft durch mechanische, pneumatische oder hydraulische Mittel
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermische Zyklen zwischen -20°C und 150°C verursachen differentielle Ausdehnung Spannkraftreduktion unter 0,3 kN durch Bindung in Gleitmechanismen Invar-Legierung (1,2 µm/m·°C Ausdehnung) Einsätze in kritischen Gleitschnittstellen implementieren
Vibration bei 120 Hz Resonanzfrequenz von Schweißausrüstung Positionsdrift über 0,15 mm während Dauerbetrieb Abgestimmte Schwingungstilger mit 85% kritischer Dämpfung bei 120 Hz Eigenfrequenz hinzufügen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-15 kN Spannkraft, 0,01-0,1 mm Positionsgenauigkeit, -20°C bis 150°C Temperaturbereich
Belastungs- und Ausfallgrenzen
Spannkraft über 18 kN verursacht bleibende Verformung, Positionsfehler über 0,15 mm verursacht Schweißfehlausrichtung, Temperatur über 200°C verursacht thermische Ausdehnung über Konstruktionsgrenzen
Streckgrenze von AISI 4140-Stahl (415 MPa) bei übermäßiger Spannkraft überschritten, thermischer Ausdehnungskoeffizienten-Mismatch (11,7 µm/m·°C für Stahl vs. 23,1 µm/m·°C für Aluminium) verursacht Bindung bei hohen Temperaturen, Hertzsche Kontaktspannung über 1,5 GPa verursacht Oberflächengrübchenbildung
Fertigungskontext
Spannvorrichtung wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Maximale Spannkraft: 5-50 kN (modellabhängig), Werkstückdruckfestigkeit: bis zu 100 MPa
Weitere Spezifikationen:Werkstückgrößenbereich: 50-1000 mm, Wiederholgenauigkeit: ±0,05 mm, Schwingungstoleranz: bis zu 5 g
Betriebstemperatur:-20°C bis 200°C (Betrieb), bis zu 500°C (kurzzeitige Schweißbelastung)
Montage- und Anwendungskompatibilität
KohlenstoffstahlwerkstückeEdelstahlwerkstückeAluminiumlegierungswerkstücke
Nicht geeignet: Hochkorrosive Umgebungen (z.B. Salzsprühnebel, chemische Bäder) ohne Schutzbeschichtungen
Auslegungsdaten
  • Werkstückabmessungen und -geometrie
  • Erforderliche Spannkraft (basierend auf Schweißprozess)
  • Schweißprozessart und Wärmeeintrag

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleißbedingtes Rutschen
Ursache: Abrasive Abnutzung der Spannflächen durch wiederholten Kontakt mit Werkstücken, was zu reduzierter Reibung und Verlust der Spannkraft führt
Ermüdungsbruch
Ursache: Zyklische Belastung durch wiederholte Spann- und Entspannvorgänge, die zu Spannungskonzentration an Konstruktionsmerkmalen wie Gewinden oder scharfen Kanten führt und letztlich Rissausbreitung verursacht
Wartungsindikatoren
  • Sichtbare Riefen oder Fressspuren auf Spannflächen, die auf übermäßigen Verschleiß hinweisen
  • Hörbare Klick- oder Knackgeräusche während des Betriebs, die auf Komponentenlockerung oder bevorstehenden Bruch hindeuten
Technische Hinweise
  • Regelmäßige Oberflächeninspektion und Nachbearbeitung der Spannflächen durchführen, um optimalen Oberflächenzustand und Reibungseigenschaften zu erhalten
  • Kontrolliertes Anzugsdrehmoment während der Montage und periodisches Nachziehen der Befestigungselemente anwenden, um Spannungsrelaxation zu verhindern, während Überziehen vermieden wird, das Ermüdung beschleunigt

Konformität und Fertigungsnormen

Referenznormen
ISO 2768-1: Allgemeintoleranzen für Längen- und WinkelmaßeANSI B5.50: Werkzeugmaschinen - SpannvorrichtungenDIN 6325: Spannelemente für Werkzeugmaschinen
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Spannflächen: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell C-Skala) für Spannkomponenten

Hersteller von Spannvorrichtung

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

CPWS®-China Precision Workholding System Inc
· CN
Fertigt außerdem: Electrode Holder、Clamping System、Magnetic Chuck
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “CPWS®-wireEDM clamping fixture VIS674”
Quellseite ansehen ↗ workholdingtool.com · geprüft am 2026-08-22

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird eine Spannvorrichtung verwendet?

Eine Spannvorrichtung wird verwendet, um Metallwerkstücke während Schweißarbeiten sicher zu halten und zu positionieren, um korrekte Ausrichtung zu gewährleisten und Bewegungen durch thermische Ausdehnung oder Schweißkräfte zu verhindern.

Was sind typische Spannkraftbereiche?

Das Verzeichnis listet Spannkraftbereiche von 5 bis 50 kN, abhängig vom Werkstückgewicht und der erforderlichen Stabilität. Für schwere Werkstücke wird eine höhere Kraft empfohlen.

Welche Materialien werden üblicherweise für Spannvorrichtungen verwendet?

Häufige Materialien sind Kohlenstoffstahl und legierter Stahl, mit Körpermaterialgüten wie Q235–Q345 gemäß GB/T 700. Diese bieten Festigkeit und Haltbarkeit.

Wie überprüfe ich die Spezifikationen einer bestimmten Spannvorrichtung?

Überprüfen Sie immer die modellspezifischen Werte für Parameter wie Spannkraft, Backenöffnung und Betriebsdruck mit dem Hersteller oder Lieferanten. Normen wie IEC 60529 sind Referenzen, keine Zertifizierungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Spannvorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Spannvorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Selbstschneidende Schraube
Nächstes Produkt
Spanplattenschraube
AngebotChat