Strukturierte Fertigungsdaten · 2026

Schweißkopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißkopf im Bereich Maschinen- und Anlagenbau anhand von Nennleistung bis Schweißstrom eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schweißkopf wird durch die Baugruppe aus Elektrodenhalter und Kraftaktuator beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

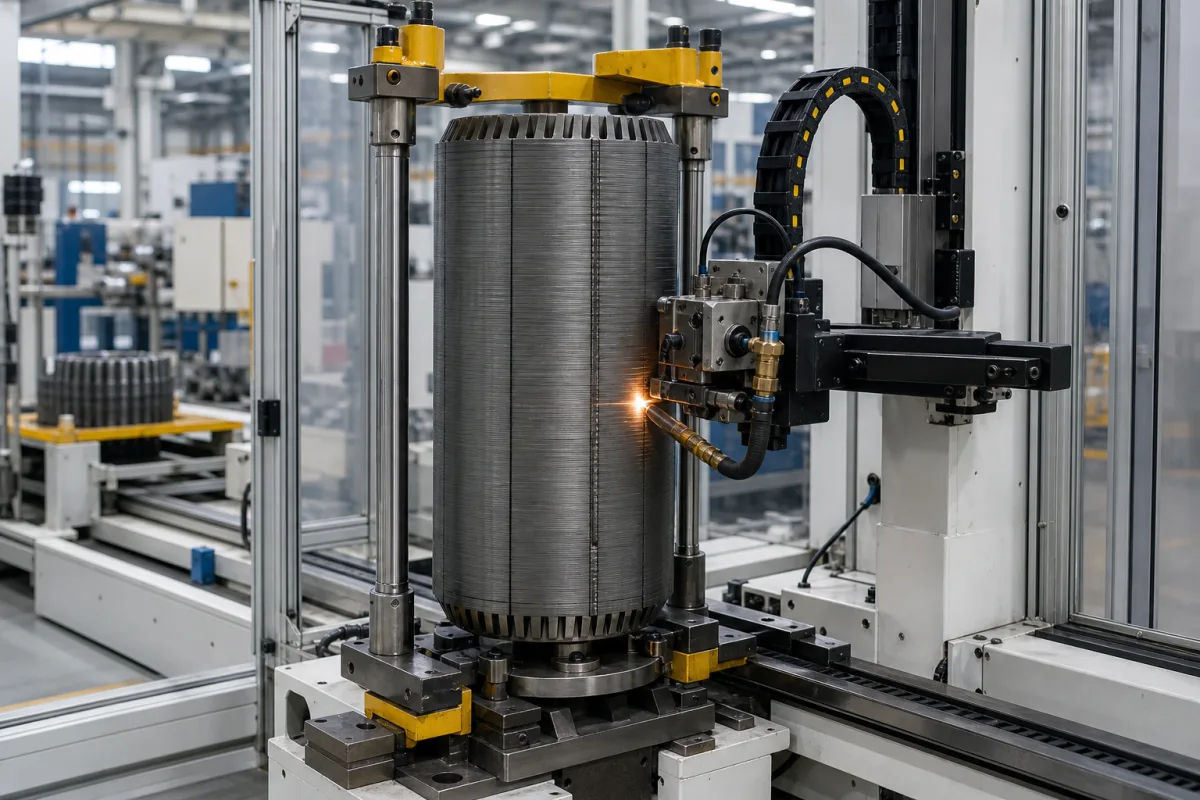
Die Komponente einer Stapel- und Schweißmaschine für Rotorbleche von Elektromotoren, die den eigentlichen Schweißvorgang an den Rotorblechen durchführt.

Schweißkopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Schweißkopf ist eine kritische Komponente von Stapel- und Schweißmaschinen für Rotorbleche von Elektromotoren. Er ist das Endeffektor, das präzise Schweißenergie (typischerweise Widerstands- oder Laserschweißen) aufbringt, um einzelne Stahlbleche miteinander zu verschmelzen und so einen starren Rotorkern zu bilden. Er arbeitet unter automatischer Steuerung, um eine gleichbleibende Schweißqualität, Eindringtiefe und Positionierung über den Rotorstapel zu gewährleisten. Der Schweißkopf ist für die Integration in automatisierte Produktionslinien ausgelegt und verfügt über Schnittstellen zur Steuerung und Energieversorgung der Maschine. Je nach Anwendungsanforderungen sind Konfigurationen für Widerstands- oder Laserschweißen verfügbar. Der Kopf umfasst einen Strukturrahmen, Elektroden oder eine Laserfokussierlinse sowie Vorrichtungen für Kühlung und elektrische oder optische Anschlüsse. Die verwendeten Materialien umfassen Kupferlegierung für Elektroden, hochfesten Stahl für den Strukturrahmen und Keramikisolierung für die elektrische Isolierung. Der Schweißkopf ist durch Parameter wie Nennleistung (5–15 kW), Schweißstrom (100–500 A), Schweißgeschwindigkeit (0,5–2,0 m/min), Positioniergenauigkeit (±0,05 mm), Wiederholbarkeit (±0,02 mm), Versorgungsspannung (380–480 V AC, Drehstrom, 50/60 Hz, gemäß IEC 60038), Betriebstemperatur (5–40 °C), Schutzart (IP54–IP65 gemäß IEC 60529), Gewicht (50–120 kg) und Kühlmethode (wassergekühlt) gekennzeichnet. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Der Schweißkopf ist eine Komponente, keine eigenständige Maschine, und seine Leistung hängt vom Gesamtsystem ab. Bei der Auswahl eines Schweißkopfs sind Blechmaterial und -dicke, erforderliche Schweißqualität, Produktionsgeschwindigkeit und Integration in bestehende Anlagen zu berücksichtigen. Verifizieren Sie modellspezifische Spezifikationen und Normen mit dem Hersteller oder Lieferanten. Regelmäßige Wartung umfasst die Überprüfung des Elektrodenverschleißes, der Integrität des Kühlsystems und der Ausrichtung. Unzureichende Kühlung oder schlechter Elektrodenzustand können zu inkonsistenten Schweißnähten oder Geräteschäden führen. Der Schweißkopf ist nicht für den manuellen Betrieb vorgesehen, sondern für den automatisierten Einsatz in einer Maschine.

Funktionsprinzip

Der Schweißkopf empfängt elektrische Energie oder Laserstrahlenergie von der Energiequelle der Maschine. Er positioniert Elektroden oder eine Laserfokussierlinse an vorprogrammierten Punkten gegen den Rotorblechstapel. Bei Betätigung erzeugt er konzentrierte Wärme (durch elektrischen Widerstand oder Laserabsorption), um die dünnen Stahlbleche zu schmelzen und zu verschmelzen. Anschließend fährt er zurück, sodass die Schweißnaht erstarren und eine dauerhafte Verbindung zwischen den Schichten entstehen kann.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennleistung5–15 kWDetermines welding speed and penetration depth.
Schweißstrom100–500 AAdjustable for different lamination thicknesses.
Schweißgeschwindigkeit0.5–2.0 m/minAffects heat input and distortion.
Positioniergenauigkeit±0.05 mmEnsures consistent weld seam placement.
Wiederholgenauigkeit±0.02 mmCritical for high-volume production.
Versorgungsspannung380–480 V ACDreiphasig, 50/60 Hz.IEC 60038
Betriebstemperatur5–40 °COutside this range, cooling may be required.
SchutzartIP54–IP65Schutz gegen Staub und Strahlwasser.IEC 60529
Gewicht50–120 kgBeeinflusst Montage und Handhabung.
KühlmethodeWater-cooledRequired for continuous high-current operation.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupferlegierung (für Elektroden) Hochfester Stahl (für Strukturrahmen) Keramikisolierung

Komponenten / BOM

Components / BOM
  • Elektrodenhalter
    Sichert und richtet die Schweißelektroden aus, gewährleistet elektrischen Kontakt und mechanische Stabilität.
    Material: Kupferlegierung
  • Kraftaktuator
    Wendet und steuert die präzise Abwärtskraft des Schweißkopfes auf den Rotorpaket an.
    Material: Stahl mit pneumatischen/hydraulischen Komponenten
  • Kühlmantel
    Zirkuliert Kühlmittel zur Verhinderung von Überhitzung des Schweißkopfes während des Betriebs.
    Material: Edelstahl oder Kupfer
  • Schweißelektroden
    Die Verbrauchsspitzen, die den Strom in den Lamellenstapel führen und ihn schmelzen.
  • Laser-Fokussierlinse
    Fokussiert den Strahl auf den Stapel bei Laserschweißversionen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrodenfehlausrichtung über 0,1 mm senkrecht zur Blechoberfläche Ungleichmäßige Schweißeinbrandtiefe, die zu Blechtrennung unter 50 N Zugbelastung führt Präzisionsausrichtungsmechanismus mit 0,01 mm Auflösung Laserpositionierung und Echtzeit-Kraftrückführung
Kühlwasser-Durchflussrate fällt unter 2,0 l/min bei 20°C Einlasstemperatur Elektrodentemperatur übersteigt 400°C, verursacht Kupferausheilen und erhöhten Kontaktwiderstand Doppelte redundante Kühlkreisläufe mit Durchflusssensoren (0,5 l/min Auflösung) und automatische Abschaltung bei 1,5 l/min Schwellenwert

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Schweißdruck, 150-250 A Schweißstrom, 15-25 V Lichtbogenspannung
Belastungs- und Ausfallgrenzen
Schweißdruck überschreitet 1,5 MPa und verursacht Elektrodenverformung, Schweißstrom überschreitet 300 A und verursacht Schmelzen der Elektrodenspitze, Lichtbogenspannung fällt unter 12 V und verursacht instabile Lichtbogenbildung
Thermische Ermüdung der Elektrodenspitze durch zyklisches Aufheizen (800-1200°C) und Abkühlen während 0,5-2,0 Sekunden Schweißzyklen, Elektrodenverschleiß durch Materialübertragung beim Schweißen (0,01-0,05 mm pro 1000 Schweißungen), Lichtbogeninstabilität durch Magnetblas-Effekt in den Magnetfeldern der Rotorbleche
Fertigungskontext
Schweißkopf wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 3,0 bar (Elektrodenkontaktdruck)
Weitere Spezifikationen:Schweißstrom: 5-20 kA DC, Taktzeit: 0,5-3,0 Sekunden pro Schweißpunkt
Betriebstemperatur:Umgebungstemperatur bis 150°C (lokale Erwärmung in der Schweißzone)
Montage- und Anwendungskompatibilität
Elektrobleche (Siliziumstahl)KupferschweißelektrodenInertgasschutz (Argon/CO2-Gemisch)
Nicht geeignet: Korrosive/saure Umgebungen (verursacht Elektrodendegradation)
Auslegungsdaten
  • Rotorblechstapeldurchmesser (mm)
  • Erforderliche Schweißpunktanzahl pro Stapel
  • Produktionsrate (Stapel pro Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation der Elektrodenspitze
Ursache: Übermäßige Wärmeentwicklung durch falsche Schweißparameter (Strom, Druck, Zeit), die zu Grübchenbildung, Pilzkopfbildung und Materialübertrag führt
Fehlausrichtung oder mechanischer Verschleiß in der Kopfbaugruppe
Ursache: Fehlende regelmäßige Kalibrierung, verschlissene Lager/Buchsen oder Stoßschäden, die zu ungleichmäßiger Schweißqualität und vorzeitigem Bauteilversagen führen
Wartungsindikatoren
  • Unregelmäßiges oder spritzendes Lichtbogengeräusch während des Betriebs, das auf schlechten elektrischen Kontakt oder verschmutzte Elektroden hinweist
  • Sichtbares Funkensprühen außerhalb der Schweißzone oder übermäßiger Spritzer, was auf Fehlausrichtung oder falsche Druckeinstellungen hindeutet
Technische Hinweise
  • Einführung eines strengen Plans für das Nacharbeiten und den Austausch von Elektroden basierend auf der Schweißanzahl unter Verwendung geeigneter Nacharbeitswerkzeuge zur Aufrechterhaltung optimaler Geometrie und Leitfähigkeit
  • Etablierung routinemäßiger Ausrichtungsprüfungen und Kraftkalibrierungen mit zertifizierten Messmitteln zur Sicherstellung gleichbleibenden Drucks und Rechtwinkligkeit zum Werkstück

Konformität und Fertigungsnormen

Referenznormen
ISO 15614-1:2017 (Spezifikation und Qualifizierung von Schweißverfahren)ANSI/AWS D1.1/D1.1M:2020 (Structural Welding Code - Steel)EN ISO 3834-2:2021 (Qualitätsanforderungen an das Schmelzschweißen metallischer Werkstoffe)
Fertigungsgenauigkeit
  • Bohrungsausrichtung: +/-0,05 mm
  • Oberflächenplanheit: 0,08 mm pro 100 mm Länge
Qualitätsprüfung
  • Sichtprüfung nach ISO 17637
  • Härteprüfung nach ISO 9015-1

Hersteller von Schweißkopf

4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Demark (Wuhan) Technology Co., Ltd.
Wuhan · CN
Fertigt außerdem: Laser Welding Machine、Laser Cutting System、Laser Source und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Laser Welding Head”
Quellseite ansehen ↗ demarkchina.cn · geprüft am 2026-09-06
LASERCHINA CO., LIMITED
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Welding Machine、Laser Cutting System und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Laser Welding Head”
Quellseite ansehen ↗ laserchina.com · geprüft am 2026-09-07
Scanner Optics Co., Ltd.
Shenzhen · CN
Fertigt außerdem: Optical Encoders、Linear Encoder、Rotary Encoder und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Wobble Welding Head”
Quellseite ansehen ↗ scanneroptics.com · geprüft am 2026-08-22
Shenzhen Sub-lattice Optical Technology Co., Ltd.
Shenzhen · CN
Fertigt außerdem: Cutting Head、Focusing Lens
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “WOBBLE WELDING HEAD”
Quellseite ansehen ↗ jgzoe.com · geprüft am 2026-09-07

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Funktion hat ein Schweißkopf in einer Stapel- und Schweißmaschine für Rotorbleche?

Der Schweißkopf ist das Endeffektor, das Schweißenergie (Widerstand oder Laser) aufbringt, um Stahlbleche zu verschmelzen und einen starren Rotorkern zu bilden. Er arbeitet unter automatischer Steuerung für gleichbleibende Schweißqualität und Positionierung.

Was sind die typischen Leistungs- und Strombereiche dieses Schweißkopfs?

Die Nennleistung beträgt typischerweise 5–15 kW und der Schweißstrom 100–500 A. Dies sind Referenzbereiche; die tatsächlichen Werte hängen vom spezifischen Modell und der Anwendung ab. Verifizieren Sie dies immer mit dem Hersteller.

Welche Kühlmethode wird verwendet und warum ist sie wichtig?

Der Schweißkopf ist wassergekühlt. Dies ist für den kontinuierlichen Hochstrombetrieb erforderlich, um Überhitzung zu vermeiden und eine gleichbleibende Schweißqualität zu gewährleisten. Stellen Sie sicher, dass das Kühlsystem ordnungsgemäß gewartet wird.

Welche Normen gelten für diesen Schweißkopf?

Die Versorgungsspannung bezieht sich auf IEC 60038 und die Schutzart auf IEC 60529. Diese Normen sind Beschaffungsreferenzen und garantieren keine Zertifizierung. Verifizieren Sie die Konformität mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schweißkopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schweißkopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schweißbrenner/Laserkopf
Nächstes Produkt
Schwellwertkomparator
AngebotChat